商机详情 -
浙江铝合金压铸模具哪家好
定期对模具的关键尺寸进行测量,包括型腔的长宽高、孔径、深度等。可以使用三坐标测量仪、千分尺等精密量具进行检测。通过对大量数据的统计分析,绘制尺寸变化趋势图,及时发现尺寸漂移现象。例如,在某汽车发动机缸盖压铸模具的使用过程中,每周对其关键安装孔的直径进行一次测量,并将数据记录下来。经过几个月的数据积累,发现其中一个孔径有逐渐变小的趋势,经检查是由于模具在该部位的磨损所致。随后及时采取了修复措施,避免了更大质量问题的出现。轻量化压铸模具结构,使模具重量减轻30%同时保持刚性。浙江铝合金压铸模具哪家好
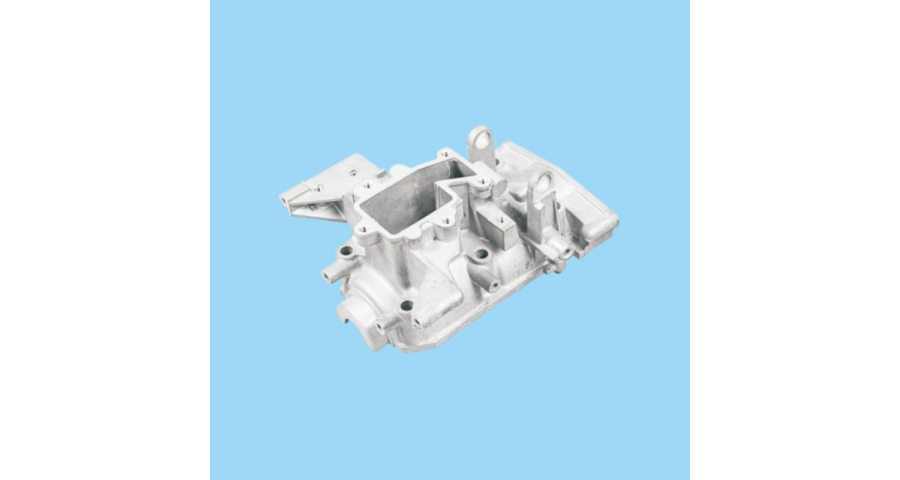
机械压铸模具的分类方式多样,不同分类对应不同的技术特性与应用需求,常见分类包括:按压铸金属材质划分,可分为铝合金压铸模具、锌合金压铸模具、镁合金压铸模具及铜合金压铸模具。其中铝合金压铸模具应用较广,占比超过70%,因其适配汽车、电子等领域的轻量化需求;锌合金模具则适用于小型精密件(如拉链头、连接器),因其熔点低(419℃),模具寿命更长;镁合金模具则用于航空航天等**领域,但其腐蚀性强,对模具材料要求更高。按模具结构划分,可分为单腔模具与多腔模具、整体模具与组合模具。浙江铝合金压铸模具哪家好压铸模具采用模块化设计,不同产品快速换模时间缩短至2小时内。
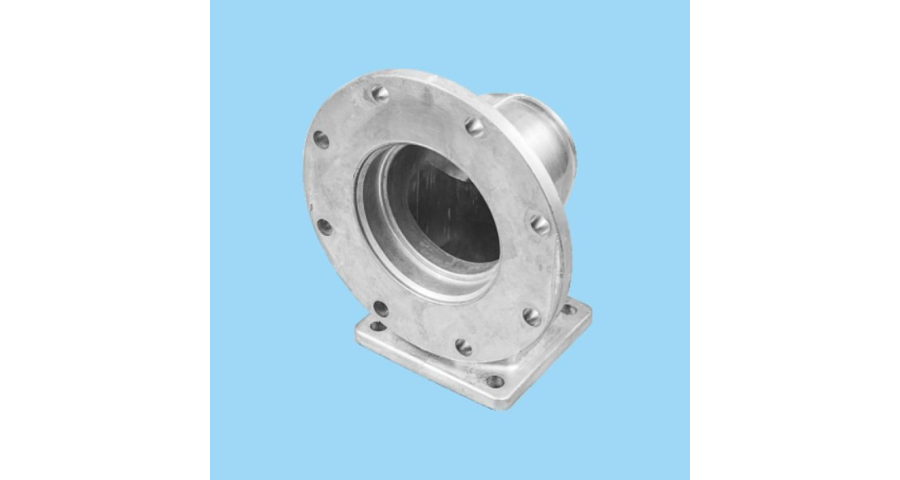
对于镁合金、铜合金等腐蚀性较强或成型温度较高的压铸模具,需采用更高性能的热作模具钢,如H11(4Cr5MoSiV)、W302等。这些材料通过调整合金元素含量(增加钼、钒含量),提升了抗热疲劳性与抗腐蚀性,模具寿命可提升至80-150万次。而对于航空航天领域的钛合金压铸模具,则需采用特种高温合金材料,如Inconel 625,其在1000℃以上仍能保持稳定性能,但成本较高,限制了其大规模应用。除了模具基体材料,模具表面处理技术也是提升模具性能的关键。常见的表面处理工艺包括氮化处理、渗硼处理、PVD涂层(物***相沉积)等。氮化处理可在模具表面形成5-10μm的氮化层,硬度可达HV1000以上,明显提升耐磨性与抗腐蚀性;PVD涂层(如TiAlN涂层)则可将模具表面硬度提升至HV2000以上,同时降低摩擦系数,减少金属液粘模现象,使模具寿命提升2-3倍。
通过引入人工智能算法和机器学习技术实现对压铸过程的实时监控和自动调整优化;利用机器人技术和物联网技术实现模具装卸、喷涂脱模剂、取件等工序的全自动化操作;开发智能传感器网络对模具的工作状态进行实时监测和故障诊断预警等功能将成为可能。这将大幅度提高生产效率、降低成本并提高产品质量稳定性。随着电子产品向小型化、轻薄化方向发展以及对精密医疗器械的需求增长,对高精度微型压铸模具的需求也将不断增加。这将促使研究人员开发新的制造技术和工艺来实现更小尺寸、更高精度的模具制造。例如纳米级加工技术、微机电系统(MEMS)技术等有望应用于模具制造领域。同时为了满足高精度要求还将加强对模具材料的研究和改进以提高其尺寸稳定性和耐磨性能。模具制造中,CNC加工精度需控制在±0.005mm以内,以确保型腔尺寸稳定性。
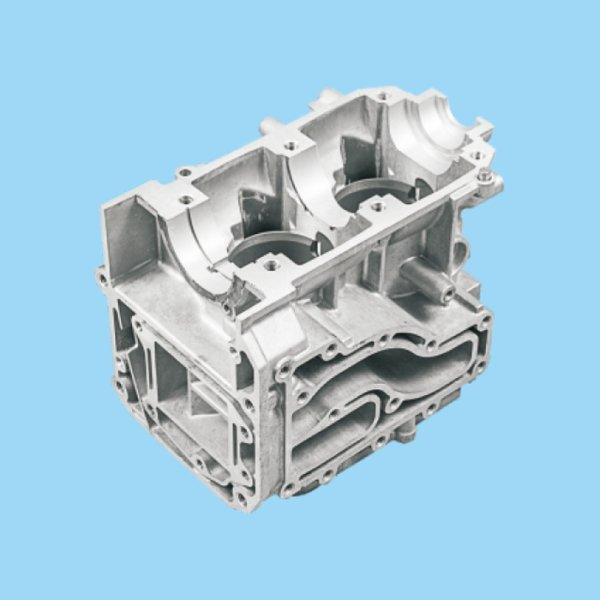
电子信息领域的机械压铸模具以小型、精密为特点,主要用于生产手机中框、笔记本电脑外壳、5G基站配件、连接器等零部件。该领域对模具的精度要求较高,尺寸公差需控制在±0.01mm以内,表面粗糙度需达到Ra≤0.2μm,同时需具备高生产效率,以满足电子产品快速迭代的需求。5G技术的普及推动了电子压铸模具的升级。5G基站的滤波器、散热器等零部件需具备良好的导热性与电磁屏蔽性能,对应的模具需采用高精度型腔与随形冷却系统,确保铸件的尺寸精度与表面质量。手机领域则流行“一体化压铸”工艺,如华为、苹果的**手机中框采用一体化压铸成型,对应的模具需具备多腔同步成型能力,一次可生产多个中框,生产效率提升50%以上。电子信息领域的模具寿命要求较高,通常需达到100-200万次,因此模具材料需采用高性能热作模具钢(如SKD61),并进行PVD涂层处理。同时,为适应多品种小批量的生产需求,模具需采用模块化设计,实现型腔的快速更换,降低生产成本。压铸模具与增材制造结合,实现流道随形冷却结构定制化。浙江铝合金压铸模具哪家好
模流分析软件优化压铸模具浇注系统,减少材料浪费达15%。浙江铝合金压铸模具哪家好
单腔模具适用于大型复杂件(如发动机缸体),确保成型精度;多腔模具则用于小型件批量生产(如手机螺丝),可一次成型4-16个工件,提升生产效率。组合模具则通过模块化设计,实现不同型腔的快速更换,适配多品种小批量生产需求。按应用领域划分,可分为汽车压铸模具、电子压铸模具、航空航天压铸模具等。汽车领域的模具以大型、复杂为特点,如变速箱壳体模具重量可达数吨;电子领域则以小型、精密为重心,如5G基站配件模具的尺寸精度需控制在±0.01mm;航空航天领域的模具则需承受极端工况,如钛合金压铸模具需耐受1600℃以上的高温。浙江铝合金压铸模具哪家好