商机详情 -
上海销售压铸模具价格
压铸模具的模具概述压铸模具是压铸生产中用于成型金属零件的关键工具。它通常由定模和动模两部分组成,通过精确配合形成型腔,使熔融的金属在高压下注入并冷却凝固,较终得到所需的零件形状。压铸模具的设计、制造和维护直接影响到压铸件的质量、生产效率和成本。压铸模具的结构压铸模具的结构复杂,主要包括以下几部分:型腔:用于容纳熔融金属的空间,其形状和尺寸与所需零件一致。浇道:引导熔融金属从注入口流向型腔的通道,确保金属能够均匀填充型腔。高压点冷技术使压铸模具局部急冷,消除热节提升良品率。上海销售压铸模具价格
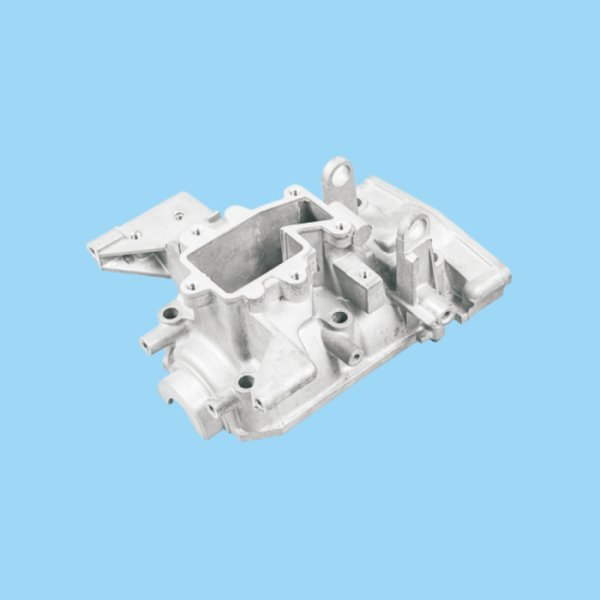
机械压铸模具的应用领域与现代制造业的发展高度同步,从传统的汽车、家电领域,到新兴的电子信息、航空航天领域,模具的技术水平与市场需求不断提升。不同领域的应用特点,对模具的精度、结构与性能提出了差异化的要求。汽车工业是机械压铸模具比较大的应用领域,占比超过50%,主要用于生产发动机缸体、变速箱壳体、轮毂、支架等零部件。随着汽车轻量化趋势的推进,铝合金、镁合金压铸件的用量大幅增加,带动了**压铸模具需求的增长。新能源汽车的发展进一步推动了压铸模具技术的升级。新能源汽车的电池壳体、电机外壳等零部件尺寸大、精度要求高,且需具备良好的密封性与散热性,对模具的大型化、精密化提出了更高要求。例如,特斯拉的4680电池壳体采用一体化压铸工艺,对应的模具尺寸超过3米,重量达数十吨,需采用大型数控加工中心进行制造,同时通过CAE仿真优化冷却系统,确保铸件的成型质量。福建机械压铸模具价格模具的流道系统(浇口、横浇道、内浇口)直接影响金属液的流动速度与温度分布。
压铸模具是压铸工艺的关键装备,其作用至关重要。它不*决定了压铸件的形状、尺寸和精度,还直接影响着压铸件的质量和生产效率。一个设计合理、制造精良的压铸模具能够确保熔融金属顺利填充型腔,减少内部缺陷,提高压铸件的力学性能和表面质量。同时,合理的模具结构可以降低压铸过程中的压力损失,提高压射效率,延长模具使用寿命,从而降低生产成本。此外,压铸模具的设计和制造水平还反映了一个国家制造业的技术实力和创新能力。如有意向欢迎致电咨询。
顶出机构用于在开模后将凝固成型的压铸件从动模(或定模)型腔中推出,主要由顶针、顶针板、顶板、顶杆和复位杆等组成。顶针:直接与压铸件接触,在顶出动力的作用下将压铸件顶出,顶针的数量和分布根据压铸件的形状和大小确定,以保证压铸件受力均匀,避免变形。顶针板和顶板:用于安装顶针和传递顶出动力,通常由两块板组成,中间通过螺栓连接。顶杆:连接顶针板与压铸机的顶出机构,将压铸机的顶出力传递给顶针板。复位杆:在合模过程中,使顶针板和顶针回到初始位置,确保模具正常闭合。如有意向可致电咨询。5G通信基站散热器压铸模具,实现微米级尺寸精度控制。
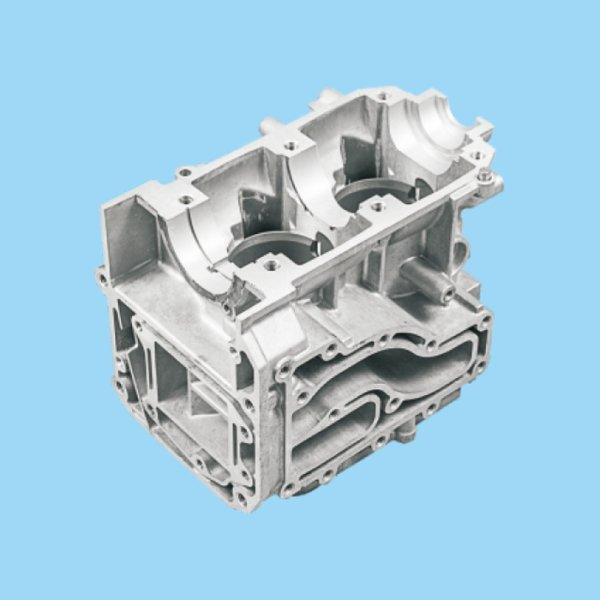
浇注系统的作用是将熔融金属从压铸机压射室平稳、均匀地引入型腔,其设计合理性直接影响铸件的内部质量。一套优化的浇注系统需满足“填充平稳、排气充分、温度均匀”三大要求,避免金属液产生涡流、卷气或冷隔等缺陷。浇注系统通常包括浇口、流道、分流锥与溢流槽四部分。浇口作为金属液进入型腔的“入口”,其位置与尺寸需精细计算——侧浇口适用于中小型件,顶浇口适用于大型件,而点浇口则适用于精密电子件。流道则需采用流线型设计,减少流动阻力,通常采用圆形或梯形截面,流道直径根据铸件重量确定,一般为8-20mm。分流锥用于将金属液均匀分配至多个型腔(多腔模具),或改变金属液流动方向,避免直接冲击型腔壁。溢流槽则用于收集金属液中的杂质与气体,通常设置在型腔的末端或易产生气泡的位置,其容积一般为铸件体积的5%-10%。在汽车轮毂压铸模具中,溢流槽的设计尤为关键,可有效减少轮毂内部的气孔缺陷,提升其力学性能。斜导柱与滑块机构是实现侧抽芯的关键,适用于复杂结构件的脱模需求。上海销售压铸模具价格
半固态压铸模具突破传统工艺限制,生产复杂结构铸件。上海销售压铸模具价格
分型面的选择直接影响模具的结构复杂度和铸件的质量。例如,在设计手机外壳的压铸模具时,由于手机外壳外观要求高,不允许有明显的分型线痕迹,因此分型面通常设计在外壳的边缘或不太显眼的位置。同时根据产品的尺寸精度要求,合理确定模具的制造公差。对于高精度的产品,模具公差可能控制在±0.05mm甚至更小的范围内。模具结构设计是整个设计过程的重心。这包括型腔、型芯的设计,浇注系统、排气系统、冷却系统以及脱模机构的设计等多个方面。上海销售压铸模具价格