商机详情 -
山东铝合金压铸模具
浇注系统的作用是将熔融金属从压铸机压射室平稳、均匀地引入型腔,其设计合理性直接影响铸件的内部质量。一套优化的浇注系统需满足“填充平稳、排气充分、温度均匀”三大要求,避免金属液产生涡流、卷气或冷隔等缺陷。浇注系统通常包括浇口、流道、分流锥与溢流槽四部分。浇口作为金属液进入型腔的“入口”,其位置与尺寸需精细计算——侧浇口适用于中小型件,顶浇口适用于大型件,而点浇口则适用于精密电子件。流道则需采用流线型设计,减少流动阻力,通常采用圆形或梯形截面,流道直径根据铸件重量确定,一般为8-20mm。分流锥用于将金属液均匀分配至多个型腔(多腔模具),或改变金属液流动方向,避免直接冲击型腔壁。溢流槽则用于收集金属液中的杂质与气体,通常设置在型腔的末端或易产生气泡的位置,其容积一般为铸件体积的5%-10%。在汽车轮毂压铸模具中,溢流槽的设计尤为关键,可有效减少轮毂内部的气孔缺陷,提升其力学性能。定期抛光型腔表面可降低粘模风险,但过度抛光会破坏涂层导致性能下降。山东铝合金压铸模具
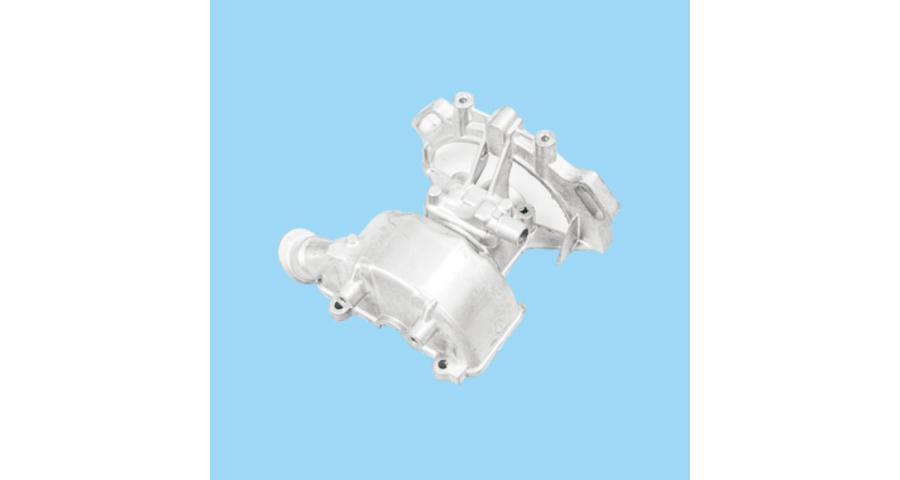
从工艺本质来看,自动压铸模具利用高压将熔融状态的金属液压入模具型腔,使金属液在型腔内快速冷却凝固,从而形成与型腔形状一致的金属零件。其重心特点在于“自动”,即从金属原料的加入、熔融,到压射、保压、开模、取件、模具清理等环节,均通过预设程序和自动化机构完成,减少了人为因素对生产过程的干扰。根据所加工金属材料的不同,自动压铸模具可分为铝合金自动压铸模具、锌合金自动压铸模具、镁合金自动压铸模具等;按照模具的结构形式,又可分为单型腔自动压铸模具和多型腔自动压铸模具,单型腔模具适用于大型或高精度零件的生产,多型腔模具则能一次成型多个零件,提高生产效率。如有意向可致电咨询。北京精密压铸模具多少钱压铸模具排气槽设计创新,将铸件气孔率控制在0.5%以下。
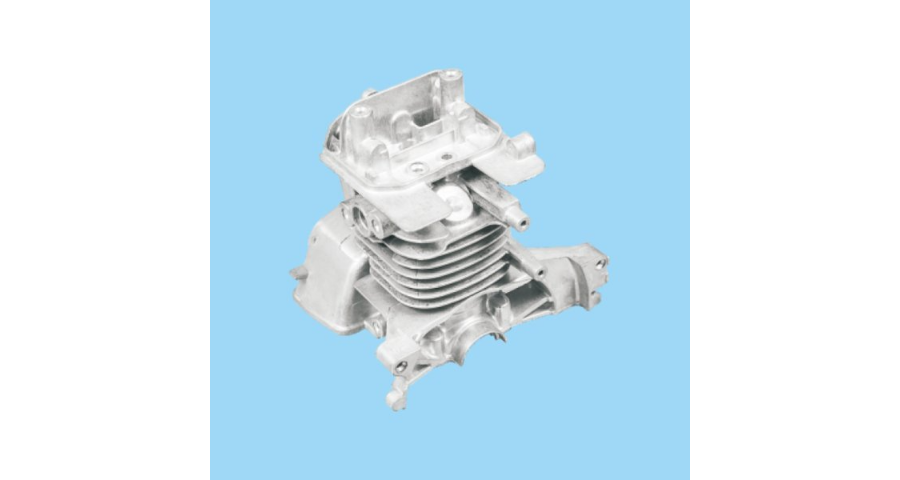
压铸机的开合模机构带动动模向定模移动,在导向定位部件的作用下,动模与定模精细闭合,形成封闭的型腔。此时,模具的顶出机构在复位杆的作用下回到初始位置,为金属液的填充做好准备。压铸机的压射系统将熔融状态的金属液(如铝合金液,温度通常在650-700℃)通过浇口套压入模具的浇注系统,金属液在高压(一般为5-150MPa)作用下,经主流道、分流道和内浇口快速填充型腔。在填充过程中,型腔内的空气和气体通过排气系统排出,确保金属液能够充满型腔的各个角落。
定期对模具的关键尺寸进行测量,包括型腔的长宽高、孔径、深度等。可以使用三坐标测量仪、千分尺等精密量具进行检测。通过对大量数据的统计分析,绘制尺寸变化趋势图,及时发现尺寸漂移现象。例如,在某汽车发动机缸盖压铸模具的使用过程中,每周对其关键安装孔的直径进行一次测量,并将数据记录下来。经过几个月的数据积累,发现其中一个孔径有逐渐变小的趋势,经检查是由于模具在该部位的磨损所致。随后及时采取了修复措施,避免了更大质量问题的出现。环保法规推动无铬钝化处理技术发展,替代传统六价铬涂层工艺。
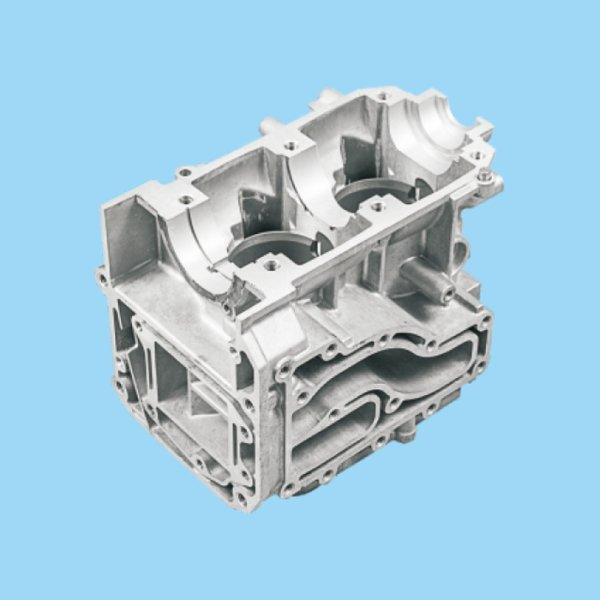
模具材料的选择需根据压铸金属的材质、成型温度及生产批量确定,重心要求包括强高度、高硬度、耐高温磨损、抗热疲劳性及良好的加工性能。目前主流的模具材料可分为热作模具钢、冷作模具钢及特种合金材料三大类。热作模具钢是机械压铸模具的主流材料,占比超过90%,其重心特性是在高温下仍能保持较高的强度与硬度。常见的热作模具钢包括H13(4Cr5MoSiV1)、SKD61、8407等,其中H13钢因综合性能优异,被广泛应用于铝合金、锌合金压铸模具。H13钢的常温抗拉强度可达1500MPa以上,在500℃时仍能保持HRC38以上的硬度,同时具有良好的韧性与加工性能,经适当热处理后,模具寿命可达50-100万次。模具存放时需涂防锈油并保持干燥,避免环境湿度导致型腔锈蚀。河南机械压铸模具多少钱
压铸模具与工业机器人联动,实现全自动化取件与喷涂作业。山东铝合金压铸模具
热处理后的模具变形量需控制在0.1-0.3mm,若变形过大需进行校直处理。精加工阶段是确保模具精度的关键,采用数控电火花成型机床(EDM)、数控线切割机床(WEDM)、高速加工中心(HSMC)等精密设备,对型腔、导柱孔、顶杆孔等关键部位进行加工。其中,EDM用于加工复杂型腔或深腔结构,加工精度可达±0.005mm,表面粗糙度Ra≤0.4μm;高速加工中心则用于平面、曲面的精加工,切削速度可达1000-3000m/min,实现高精度与高效率的统一。表面处理与装配调试是模具制造的***阶段。表面处理采用氮化、PVD涂层等工艺,提升模具表面性能;装配调试则需将各零部件按设计要求组装,调整导柱导套的配合间隙、顶出系统的同步性及冷却系统的密封性。调试过程中需进行试压铸,根据试铸件的质量缺陷(如飞边、气孔、变形等)对模具进行修正,直至满足生产要求。一套大型汽车压铸模具的制造周期通常为3-6个月,其中调试阶段占比可达20%-30%。山东铝合金压铸模具