商机详情 -
广东自动压铸模具公司
压铸工艺具有诸多明显特点,使其在金属成型领域得到普遍应用。一是生产效率高,压铸过程循环时间短,能够在短时间内生产出大量压铸件,适合大规模工业化生产。二是尺寸精度高,压铸件通常可以达到较高的尺寸公差等级,表面粗糙度低,减少了后续加工工序,降低了生产成本。三是能够成型形状复杂的零件,压铸模具可以设计出各种复杂的型腔结构,满足不同产品的设计需求。四是材料利用率高,压铸过程中金属液在高压下填充型腔,飞边、毛刺等废料较少,提高了材料的利用率。五是可以实现机械化、自动化生产,通过与先进的压铸机和周边设备配套使用,能够实现压铸生产的全自动化,提高生产过程的稳定性和可靠性。半固态压铸模具突破传统工艺限制,生产复杂结构铸件。广东自动压铸模具公司
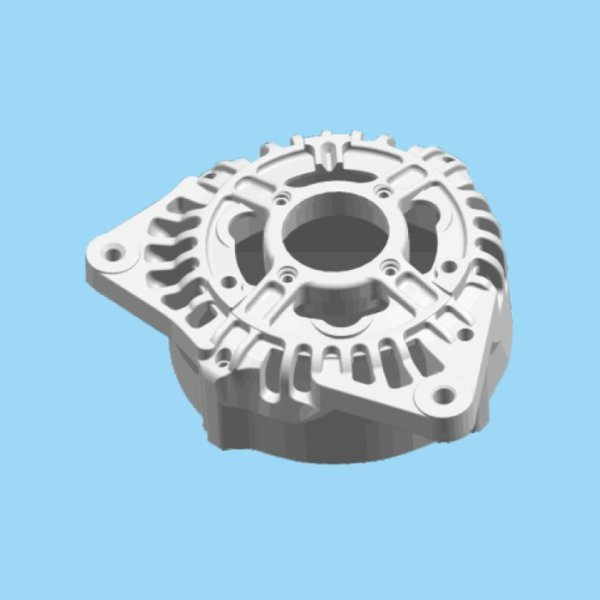
在现代制造业的庞大版图中,机械压铸模具占据着举足轻重的地位,堪称工业制造的“幕后英雄”。从汽车的关键零部件,到电子产品的精巧外壳,再到航空航天领域的复杂构件,机械压铸模具以其***的成型能力,塑造着我们生活中各类产品的“骨骼”与“轮廓”。它不*是实现高效、精密生产的重心装备,更是推动制造业不断迈向化、智能化的关键力量。深入探究机械压铸模具的世界,能让我们洞悉现代工业制造的精妙与伟大。机械压铸模具的工作过程,宛如一场精密而有序的“金属交响乐”。其基本原理是在高压作用下,将液态或半液态的金属以较高的速度填充到模具型腔中,随后金属在型腔内快速冷却凝固,从而获得与模具型腔形状一致的铸件。这一过程看似简单,实则蕴含着诸多复杂的物理现象和关键技术点。浙江机械压铸模具制造压铸模具常用H13热作模具钢,因其具备高耐热性、抗热疲劳性和韧性。
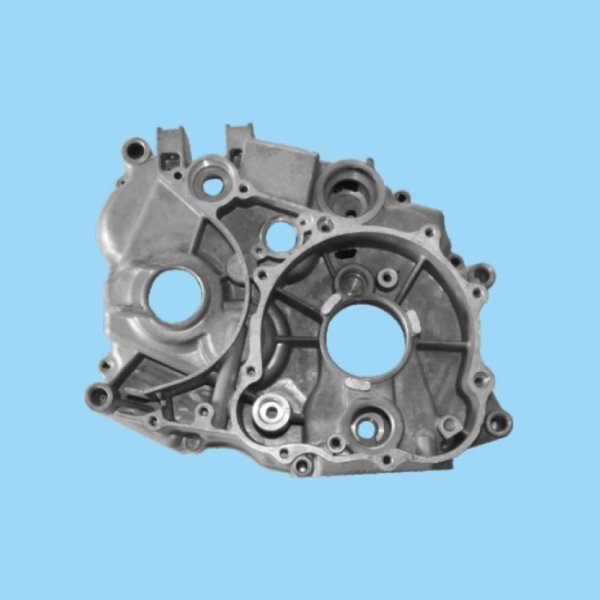
机械压铸模具的工作过程是一个多物理场耦合的复杂过程,涉及热力学、流体力学与材料力学的综合作用,其重心原理可分为四个阶段:第一阶段为合模与压射准备。模具在压铸机的驱动下实现动模与定模的精细闭合,锁模力需与压射压力匹配,防止熔融金属注入时出现“飞边”。同时,模具型腔通过加热或冷却系统调节至预设温度(通常铝合金压铸模具型腔温度控制在180-250℃),确保金属液能够均匀填充并减少成型缺陷。第二阶段为金属液填充。熔融金属在压射缸的高压推动下,以10-50m/s的高速注入模具型腔,这一过程需在0.1-0.5秒内完成,以避免金属液在填充过程中提前冷却凝固。模具的浇注系统(包括浇口、流道、溢流槽)需精细设计,引导金属液平稳流动,减少涡流与气泡产生。
航空航天领域的机械压铸模具以耐高温、强高度、高可靠性为重心要求,主要用于生产发动机叶片、机身结构件、燃料舱等关键零部件。该领域的压铸件通常采用钛合金、高温合金等难加工材料,成型温度高达1000℃以上,对模具的材料与制造工艺提出了极端要求。航空航天压铸件的质量要求极为严格,需通过X光探伤、超声波检测等无损检测手段,确保铸件内部无任何缺陷,因此模具的设计与制造需达到较高的精度。例如,航空发动机涡轮叶片的压铸模具,型腔尺寸精度需控制在±0.005mm,表面粗糙度Ra≤0.1μm,同时需采用真空排气技术与随形冷却系统,确保叶片的内部组织均匀、力学性能优异。由于航空航天领域的生产批量较小,但对模具的定制化要求高,模具制造成本昂贵,一套涡轮叶片压铸模具的成本可达数百万元。因此,该领域的模具通常采用特种材料与先进制造工艺,如3D打印随形冷却水道、激光熔覆表面强化等,以提升模具的性能与寿命。多材料压铸模具需解决不同金属间的界面结合问题,如铝-钢复合压铸。
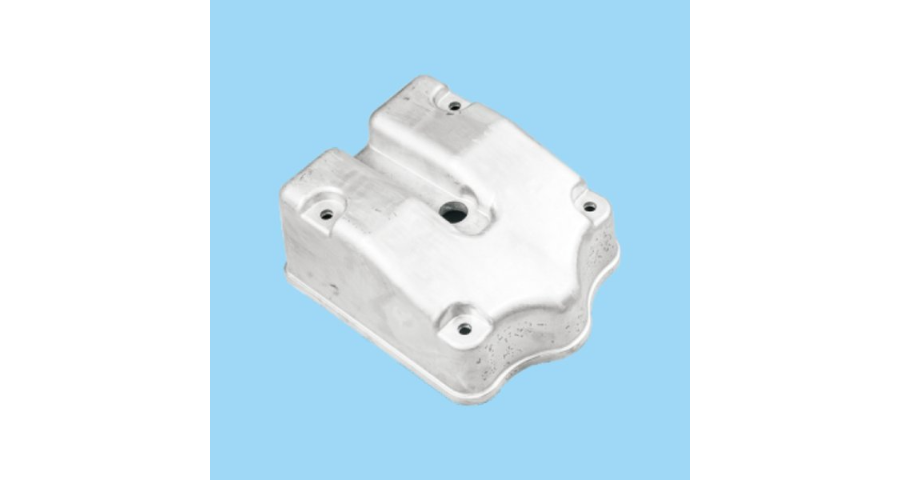
第三阶段为保压与冷却。金属液填充完毕后,压铸机保持一定的保压压力(通常为压射压力的80%-90%),确保型腔被充分压实,同时模具内的冷却水道对铸件进行快速冷却。冷却速度需严格控制——过快易导致铸件产生裂纹,过慢则会延长生产周期。以汽车轮毂压铸为例,冷却时间通常控制在30-60秒,确保铸件内部组织均匀。第四阶段为开模与取件。当铸件冷却至设定温度后,模具在压铸机的驱动下开启,顶出机构将铸件从型腔中顶出,完成一次压铸循环。随后模具型腔进行清洁与润滑,为下一次成型做准备。一套成熟的压铸模具,其单次循环时间可缩短至10-20秒,实现高效批量生产。压铸模具斜顶机构优化,解决深腔倒扣件脱模难题。杭州加工压铸模具技术指导
压铸模具标准件库建设,使非标件采购成本降低35%。广东自动压铸模具公司
顶出系统的作用是在铸件冷却凝固后,将其从型腔中平稳顶出,避免铸件变形或损坏。该系统由顶杆、顶管、顶块、复位杆及顶出板等部件组成,其设计需遵循“均匀受力、同步顶出”的原则。顶杆的布置是顶出系统设计的重心,需根据铸件的结构特点,在受力较大或易粘模的部位密集布置。例如,平板类铸件可采用均匀分布的顶杆,而复杂型腔铸件则需在深腔、凸台等部位设置顶块或顶管。顶杆的直径根据受力计算确定,一般为6-20mm,采用SKD61热作模具钢制造,确保其耐高温与抗疲劳性能。为避免顶出时铸件产生裂纹,顶出速度需平稳可控,通常通过压铸机的液压系统进行调节,顶出加速度不超过0.5g。同时,顶出系统需配备复位机构,在合模前将顶杆复位至初始位置,避免与型腔发生碰撞。在智能化模具中,还可通过位移传感器实时监测顶出位置,确保顶出动作精细可靠。广东自动压铸模具公司