商机详情 -
浙江销售压铸模具公司
根据压铸过程中的比较大锁模力、压射力以及模具自身的重量等因素,精确计算模具各个零部件的强度。如果强度不足,在高压环境下,模具可能发生屈服变形,影响型腔尺寸精度。例如,在大型铝合金压铸模具中,模板、滑块等主要承力部件必须经过严格的强度校核,选用合适的钢材,并进行适当的热处理,以满足强高度的要求。一般来说,对于承受较大压力的部位,其安全系数应在 1.5 - 2.0 之间,以确保模具在长期使用过程中不会因疲劳或过载而损坏。模具的预硬化处理可减少后续热处理变形,但需权衡硬度与加工性能。浙江销售压铸模具公司
顶出机构用于在开模后将凝固成型的压铸件从动模(或定模)型腔中推出,主要由顶针、顶针板、顶板、顶杆和复位杆等组成。顶针:直接与压铸件接触,在顶出动力的作用下将压铸件顶出,顶针的数量和分布根据压铸件的形状和大小确定,以保证压铸件受力均匀,避免变形。顶针板和顶板:用于安装顶针和传递顶出动力,通常由两块板组成,中间通过螺栓连接。顶杆:连接顶针板与压铸机的顶出机构,将压铸机的顶出力传递给顶针板。复位杆:在合模过程中,使顶针板和顶针回到初始位置,确保模具正常闭合。如有意向可致电咨询。河南汽车压铸模具制造压铸模具采用随形水路设计,冷却效率较传统模具提升50%。
第三阶段为保压与冷却。金属液填充完毕后,压铸机保持一定的保压压力(通常为压射压力的80%-90%),确保型腔被充分压实,同时模具内的冷却水道对铸件进行快速冷却。冷却速度需严格控制——过快易导致铸件产生裂纹,过慢则会延长生产周期。以汽车轮毂压铸为例,冷却时间通常控制在30-60秒,确保铸件内部组织均匀。第四阶段为开模与取件。当铸件冷却至设定温度后,模具在压铸机的驱动下开启,顶出机构将铸件从型腔中顶出,完成一次压铸循环。随后模具型腔进行清洁与润滑,为下一次成型做准备。一套成熟的压铸模具,其单次循环时间可缩短至10-20秒,实现高效批量生产。
压铸模具是压铸工艺的关键装备,其作用至关重要。它不*决定了压铸件的形状、尺寸和精度,还直接影响着压铸件的质量和生产效率。一个设计合理、制造精良的压铸模具能够确保熔融金属顺利填充型腔,减少内部缺陷,提高压铸件的力学性能和表面质量。同时合理的模具结构可以降低压铸过程中的压力损失,提高压射效率,延长模具使用寿命,从而降低生产成本。此外,压铸模具的设计和制造水平还反映了一个国家制造业的技术实力和创新能力。半永久性模具涂层技术,使压铸模具免维护周期延长至5000模次。
在填充过程仿真中,工程师可通过软件模拟金属液的流动轨迹、速度分布与压力变化,优化浇注系统的设计。例如,若仿真发现金属液在填充过程中出现涡流,可通过调整浇口位置或增大流道直径来改善;若发现型腔末端存在气体滞留,可增加排气槽或采用真空排气技术。某汽车轮毂模具企业通过CAE仿真优化,将金属液填充时间从0.3秒缩短至0.2秒,铸件的气孔缺陷率下降了60%。在凝固过程仿真中,软件可模拟铸件各部位的冷却速度与凝固顺序,优化冷却系统的设计。例如,若仿真发现铸件厚壁部位冷却速度过慢,易产生缩松缺陷,可在该部位增加冷却水道或设置冷铁,加速冷却。此外,CAE仿真还可模拟模具在压铸过程中的温度场与应力场分布,预测模具的磨损与疲劳失效部位,优化模具的材料选择与结构设计,延长模具寿命。较低速压铸模具通过优化充型速度,解决铝合金缩松问题。北京精密压铸模具
压铸模具的使用寿命,与模具材料、热处理工艺及日常维护密切相关。浙江销售压铸模具公司
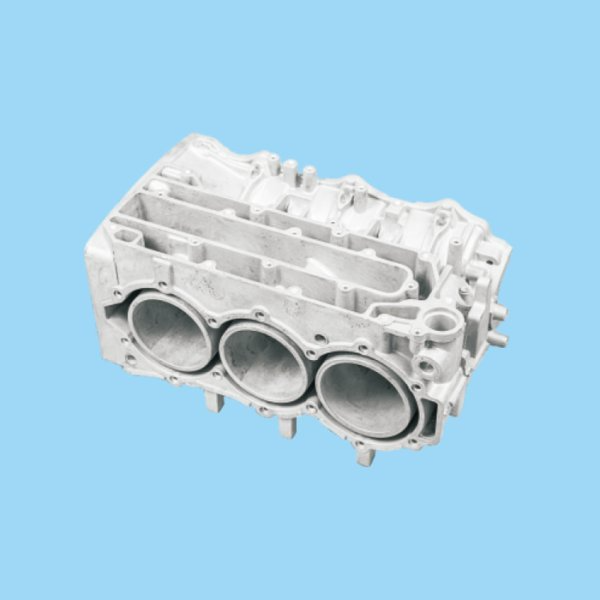
机械压铸模具的应用领域与现代制造业的发展高度同步,从传统的汽车、家电领域,到新兴的电子信息、航空航天领域,模具的技术水平与市场需求不断提升。不同领域的应用特点,对模具的精度、结构与性能提出了差异化的要求。汽车工业是机械压铸模具比较大的应用领域,占比超过50%,主要用于生产发动机缸体、变速箱壳体、轮毂、支架等零部件。随着汽车轻量化趋势的推进,铝合金、镁合金压铸件的用量大幅增加,带动了**压铸模具需求的增长。新能源汽车的发展进一步推动了压铸模具技术的升级。新能源汽车的电池壳体、电机外壳等零部件尺寸大、精度要求高,且需具备良好的密封性与散热性,对模具的大型化、精密化提出了更高要求。例如,特斯拉的4680电池壳体采用一体化压铸工艺,对应的模具尺寸超过3米,重量达数十吨,需采用大型数控加工中心进行制造,同时通过CAE仿真优化冷却系统,确保铸件的成型质量。浙江销售压铸模具公司