商机详情 -
浙江机械压铸模具结构
未来机械压铸模具将朝着更加智能化和自动化方向发展。通过引入人工智能算法和机器学习技术实现对压铸过程的实时监控和自动调整优化;利用机器人技术和物联网技术实现模具装卸、喷涂脱模剂、取件等工序的全自动化操作;开发智能传感器网络对模具的工作状态进行实时监测和故障诊断预警等功能将成为可能。这将大幅度提高生产效率、降低成本并提高产品质量稳定性。随着电子产品向小型化、轻薄化方向发展以及对精密医疗器械的需求增长,对高精度微型压铸模具的需求也将不断增加。这将促使研究人员开发新的制造技术和工艺来实现更小尺寸、更高精度的模具制造。大型压铸模具往往采用模块化设计,便于维护、更换与升级。浙江机械压铸模具结构
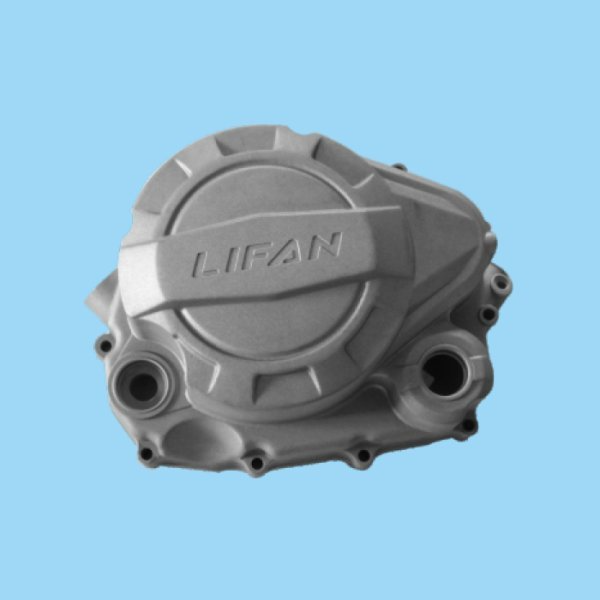
未来机械压铸模具将朝着更加智能化和自动化方向发展。通过引入人工智能算法和机器学习技术实现对压铸过程的实时监控和自动调整优化;利用机器人技术和物联网技术实现模具装卸、喷涂脱模剂、取件等工序的全自动化操作;开发智能传感器网络对模具的工作状态进行实时监测和故障诊断预警等功能将成为可能。这将大幅度提高生产效率、降低成本并提高产品质量稳定性。随着电子产品向小型化、轻薄化方向发展以及对精密医疗器械的需求增长,对高精度微型压铸模具的需求也将不断增加。杭州加工压铸模具供应压铸模具是金属压铸工艺的重心,直接决定压铸件的精度与质量。
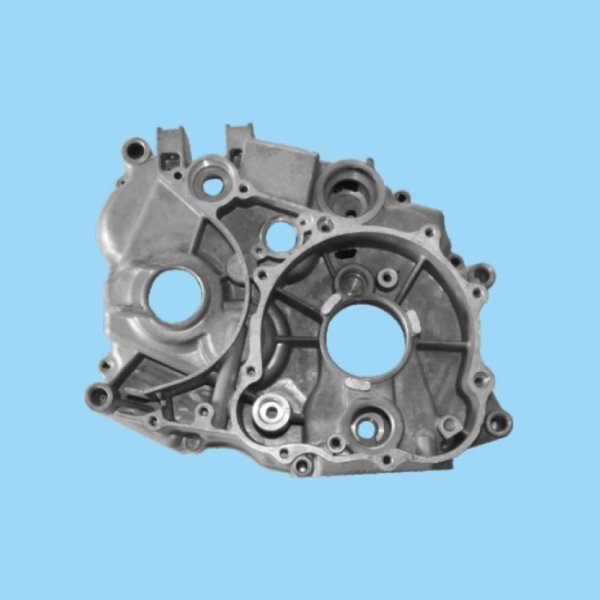
压铸工艺具有诸多明显特点,使其在金属成型领域得到普遍应用。一是生产效率高,压铸过程循环时间短,能够在短时间内生产出大量压铸件,适合大规模工业化生产。二是尺寸精度高,压铸件通常可以达到较高的尺寸公差等级,表面粗糙度低,减少了后续加工工序,降低了生产成本。三是能够成型形状复杂的零件,压铸模具可以设计出各种复杂的型腔结构,满足不同产品的设计需求。四是材料利用率高,压铸过程中金属液在高压下填充型腔,飞边、毛刺等废料较少,提高了材料的利用率。五是可以实现机械化、自动化生产,通过与先进的压铸机和周边设备配套使用,能够实现压铸生产的全自动化,提高生产过程的稳定性和可靠性。
面对**制造领域的需求,机械压铸模具将向大型化、精密化、复合化方向发展,突破关键重心技术,摆脱对进口模具的依赖。大型化模具将成为汽车、航空航天领域的重点发展方向,未来将出现尺寸超过5米、重量达百吨的超大型压铸模具,用于一体化车身、大型发动机缸体等零部件的生产。这需要突破大型模具的设计、制造与运输技术,采用大型数控加工中心、模块化装配等工艺,确保模具的精度与刚性。精密化模具将向微米级精度迈进,电子信息领域的模具尺寸公差将控制在±0.001mm以内,表面粗糙度达到Ra≤0.05μm,满足微型电子器件的生产需求。这需要依赖超精密加工技术,如纳米磨削、离子束加工等,同时采用高精度检测设备(如三坐标测量仪、激光干涉仪)确保加工精度。复合化模具将实现多种工艺的集成,如压铸-锻造复合模具、压铸-热处理复合模具等,在一套模具中完成多个加工工序,减少生产流程,提升生产效率。例如,压铸-锻造复合模具可在压铸成型后直接对铸件进行锻造强化,使铸件的强度提升20%-30%,同时减少后续加工工序。精密压铸模具的质量可靠性高,在批量生产中能够稳定地输出合格产品,深受企业信赖。
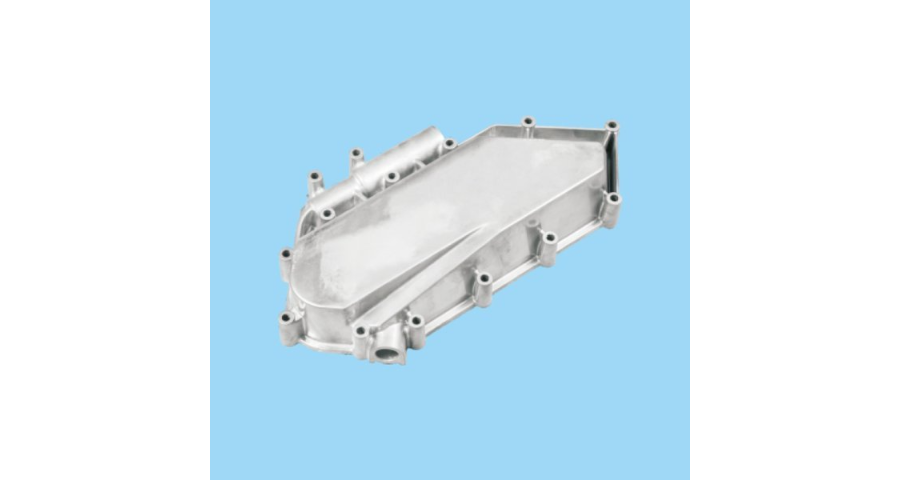
表面强化处理:除了常规的淬火回火外,还可以对模具表面进行强化处理,如氮化、TD 处理、PVD 涂层等。这些表面处理方法可以在模具表面形成一层高硬度、耐磨、耐腐蚀的化合物层,有效提高模具的使用寿命和稳定性。例如,氮化处理后的模具表面硬度可达 950 - 1200HV,能够明显降低金属液与模具表面的粘附倾向,减少摩擦力,提高脱模效率。同时,这层氮化层还能在一定程度上阻止氧气和水分与模具基体的接触,起到防腐作用。欢迎广大客户致电咨询。小型压铸模具多采用整体式结构,大型模具则以组合式结构为主。福建加工压铸模具生产厂家
常用的制作模具的材料包括工具钢、高速钢等高硬度合金,以保证其耐用性和抗磨损能力。浙江机械压铸模具结构
热处理后的模具变形量需控制在0.1-0.3mm,若变形过大需进行校直处理。精加工阶段是确保模具精度的关键,采用数控电火花成型机床(EDM)、数控线切割机床(WEDM)、高速加工中心(HSMC)等精密设备,对型腔、导柱孔、顶杆孔等关键部位进行加工。其中,EDM用于加工复杂型腔或深腔结构,加工精度可达±0.005mm,表面粗糙度Ra≤0.4μm;高速加工中心则用于平面、曲面的精加工,切削速度可达1000-3000m/min,实现高精度与高效率的统一。表面处理与装配调试是模具制造的***阶段。表面处理采用氮化、PVD涂层等工艺,提升模具表面性能;装配调试则需将各零部件按设计要求组装,调整导柱导套的配合间隙、顶出系统的同步性及冷却系统的密封性。调试过程中需进行试压铸,根据试铸件的质量缺陷(如飞边、气孔、变形等)对模具进行修正,直至满足生产要求。一套大型汽车压铸模具的制造周期通常为3-6个月,其中调试阶段占比可达20%-30%。浙江机械压铸模具结构