商机详情 -
汽车压铸模具公司
为了延长压铸模具的使用寿命,降低生产成本,必须对模具进行定期的维护保养。一是要做好模具的清洁工作,每次压铸生产结束后,应及时清理模具表面的残余金属液、油污和杂质等,保持模具表面的清洁。二是要定期对模具进行润滑,在模具的导柱、导套、滑块等运动部件上涂抹适量的润滑油,减少运动部件之间的摩擦,防止磨损和卡死。三是要对模具进行定期的检查和维修,定期检查模具的尺寸精度、表面质量和各部件的连接情况,发现问题及时进行修复和调整。四是要合理控制压铸工艺参数,避免过高的压射比压、注射速度和模具温度等参数对模具造成过大的损伤。五是要做好模具的存放工作,模具在长期不使用时,应将其清洗干净,涂上防锈油,存放在干燥、通风的地方,避免模具生锈和变形。在设计精密压铸模具时,工程师们充分考虑材料的流动性、收缩率等因素,以确保铸件的高精度。汽车压铸模具公司
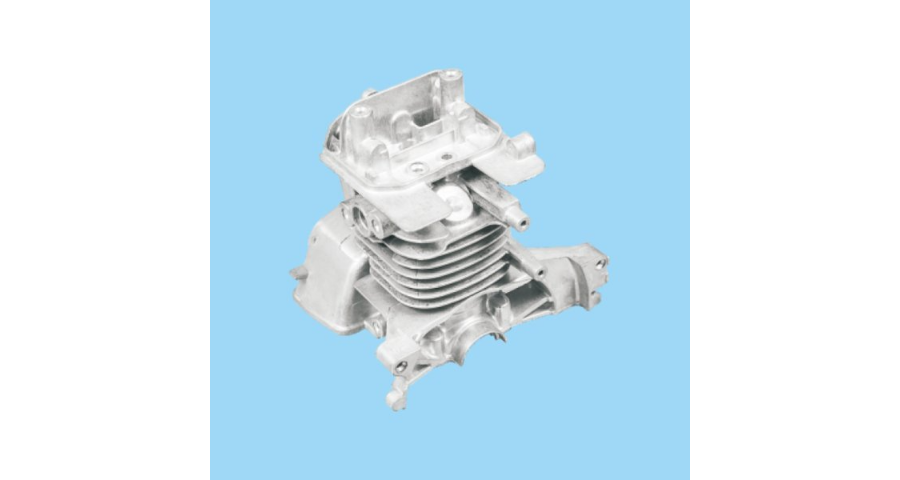
以汽车发动机缸体为例,该零件结构复杂,壁厚不均,且对尺寸精度和密封性要求较高。采用机械压铸模具进行生产时,首先要对缸体的三维模型进行分析,确定比较好的分型方案和浇注系统布局。由于缸体内腔存在许多加强筋和凸起部分,需要在模具设计时充分考虑抽芯机构的设置。在实际生产过程中,通过优化工艺参数,如调整压射压力曲线、控制模具温度分布等措施,成功解决了缸体内部的缩松问题和表面裂纹缺陷。同时,为了保证缸体的密封性能,还在模具上增加了特殊的密封结构设计。经过多次试验和改进后,较终生产的发动机缸体满足了汽车制造商的各项性能指标要求,大幅度提高了生产效率和产品质量稳定性。浙江销售压铸模具制造大型压铸模具往往采用模块化设计,便于维护、更换与升级。
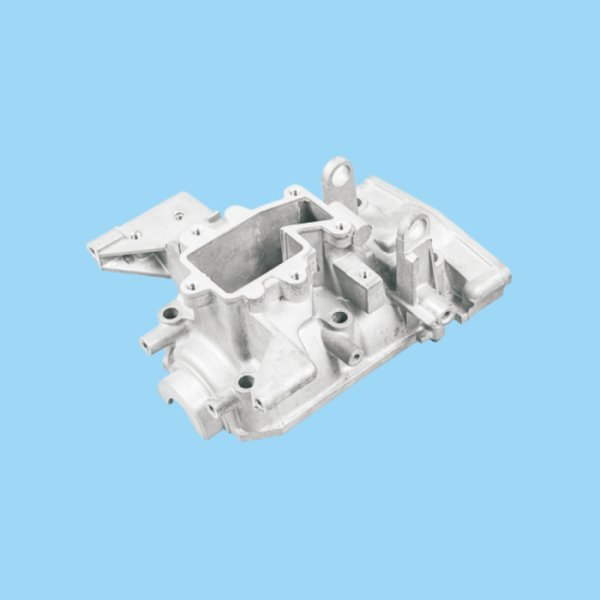
型腔和型芯作为模具中直接成型铸件的部分,其形状和尺寸必须与产品精确匹配。为了提高模具的使用寿命和铸件的表面质量,型腔和型芯通常选用质优的模具钢材料,并进行适当的热处理,如淬火、回火等,以增强其硬度和耐磨性。浇注系统的设计关乎金属液能否均匀、顺畅地填充模具型腔。它主要由主流道、分流道、浇口等部分组成。主流道是金属液进入模具的入口,其尺寸和形状要保证金属液在高压下能够顺利流入分流道,同时要尽量减少压力损失。分流道则负责将金属液均匀地分配到各个型腔或同一型腔的不同部位。
排溢系统是用于排出模具型腔内气体和残余金属液的通道,对于保证压铸件质量至关重要。在压铸过程中,模具型腔内的气体如果不能及时排出,会被压缩在金属液中,形成气孔等缺陷;残余金属液如果不能顺利排出,会在压铸件表面形成冷隔、流痕等缺陷。排溢系统通常包括溢流槽和排气槽两部分。溢流槽的作用是容纳型腔内多余的金属液和夹杂物,其位置应设置在金属液***填充的部位和容易产生涡流、喷射的区域。排气槽的作用是排出型腔内的气体,其尺寸应根据压铸件的材质、压射比压和排气量进行合理设计,一般排气槽的宽度为3-10mm,深度为0.05-0.2mm。温度控制系统在整个循环周期内维持适宜的工作条件非常关键,有助于防止热裂等问题发生。

随着电子产品向小型化、轻薄化方向发展以及对精密医疗器械的需求增长,对高精度微型压铸模具的需求也将不断增加。这将促使研究人员开发新的制造技术和工艺来实现更小尺寸、更高精度的模具制造。例如纳米级加工技术、微机电系统(MEMS)技术等有望应用于模具制造领域。同时为了满足高精度要求还将加强对模具材料的研究和改进以提高其尺寸稳定性和耐磨性能。在全球倡导可持续发展的背景下绿色环保将成为机械压铸模具行业的必然选择。未来的模具设计和制造将更加注重节能减排降耗采用环保型材料减少废弃物排放;开发新型清洁能源替代传统化石燃料用于熔炼金属;优化生产工艺降低能耗提高资源利用率等方面的研究和实践将会得到加强。此外回收再利用废旧模具也将成为行业发展的新趋势之一通过建立完善的回收体系实现资源的循环利用减少环境污染。小型压铸模具多采用整体式结构,大型模具则以组合式结构为主。北京自动压铸模具生产厂家
压铸模具的预热工艺,可减少模具温差,避免铸件出现裂纹缺陷。汽车压铸模具公司
分型面是指压铸模具在开模时,动模与定模相互分离的接触表面。分型面的设计是压铸模具设计的首要环节,它直接影响着压铸件的脱模、模具的制造工艺性以及压铸件的质量。在设计分型面时,应遵循以下原则:一是保证压铸件能够顺利脱模,分型面的选择应使压铸件在开模时留在动模或定模一侧,便于取出。二是尽量简化模具结构,减少分型面的数量,降低模具制造难度和成本。三是应将压铸件的重要加工面或基准面放在同一侧,以保证加工精度。四是考虑模具的排气和排溢,分型面应有利于模具内气体和残余金属液的排出,避免压铸件产生气孔、缩松等缺陷。汽车压铸模具公司