商机详情 -
高精度激光传感器测量误差要求
LC-S规格注释使用白色纸作为规定测试对象,这一点与精度数字同样重要。真实工件可能具有不同颜色、纹理和曲率,其测量表现不能简单视为与白纸一致。高精度激光传感器的样件验证应尽量接近生产用料,而不是只使用容易测量的理想表面。可以按材料或批次分别保留原始结果,观察变化是否与表面状态有关。测试条件与样本不一致时,应如实注明,而不是继续沿用样本指标作保证。工程判断需要同时关注正常件与允许边界件,让所选配置服务于真实质量要求。高精度激光传感器中,拆装后恢复数值,不等于恢复了原来的测量条件。高精度激光传感器测量误差要求
LC-S安装说明给出螺丝与紧固要求,机械维护后仍需要检查测量基准是否恢复。高精度工位不能只因传感器重新通电有数值,就认为原有验收结果仍然有效。可用已定义的参考件检查位置、零点及输出方向,再按关键边界样件复核。若支架更换或目标姿态改变,应说明变化范围,而不是悄悄修改软件补偿让数字看起来一样。维护记录应包含拆装原因和恢复依据,方便区分元件性能与安装条件变化。这样的流程提高可复现性,但不代替资料中规定的使用限制或专业校准要求。4-20mA输出高精度激光传感器说明书高精度激光传感器中,无效测量应先隔离,不能混入正常尺寸结果进行平均。
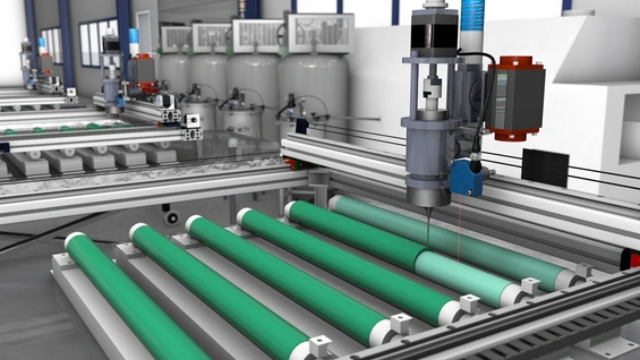
精细位移评估应尽量保存原始采集信息,再生成工程量和判定结果。LC-S模拟输出与FT10数字输出的数据形式不同,但都需要清楚的单位和配置背景。记录时可以关联目标位置、输出设置和采集时间,避免只留下无法复算的截图。若后续发现软件换算错误,原始数据有助于判断影响来自哪里;只有最终显示值则难以追溯。采集时间也不应未经依据当作传感器内部测量时刻。数据管理服务于验证过程,不表明产品自带所有历史存储或自动分析功能,相关软件能力要单独说明。
高精度激光传感器完成验证后,应把当时使用的条件固定到验收记录中,包括型号、输出、响应档位、目标类型和安装位置。没有条件的合格结论难以复现,也无法判断以后换料或调整工艺是否需要重测。LC-S与FT10资料分别提供相应配置背景,不能混写成一个统一标准。交接时可标出尚未验证的项目,提醒后续人员不要超出原结论范围。正式生产中若关键条件改变,应重新检查相关结果,而不是沿用旧记录作永远久保证。这样的边界表达使推广、采购与技术实施保持一致,不再依靠笼统的高精度字样代替证据。高精度激光传感器中,分段列出的性能指标不能删去距离条件后统一宣传。
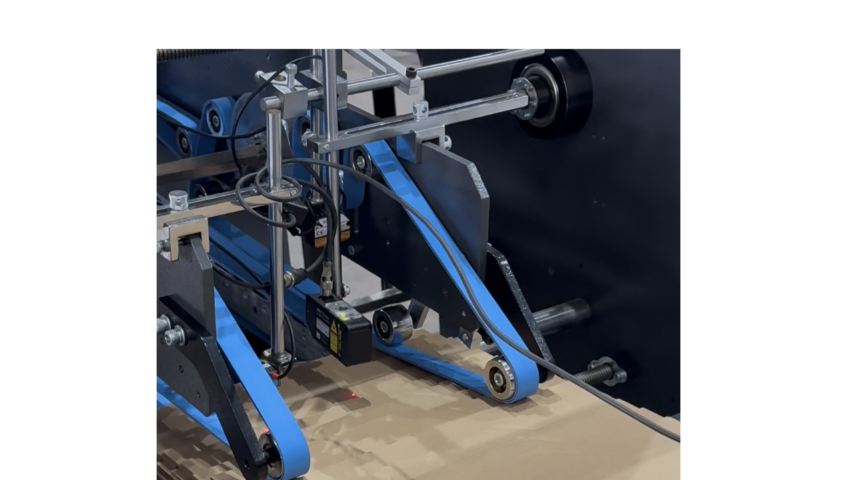
采购高精度激光传感器时,除了数量和交期,还应提供允许偏差、测量区间、工件表面与接口要求。现有LC-S系列有不同中心距和输出配置,只报一个高精度名称不足以形成可比报价。若是原机替换,应补充旧型号、接线与现有程序使用方式;若是新建设备,则先说明安装空间和控制器条件。资料包没有统一价格和现货承诺,这些商务事项应单独确认。询价信息越清楚,越容易缩小候选范围,也能避免用低配型号报价与另一款性能要求放在一起比较,造成表面价格差异的误导。高精度激光传感器中,精度验收应包含设备真实照明,而不只是调试照明。背景物体判别用高精度激光测距传感器选型
高精度激光传感器中,阈值修改应留下理由和样件结果,避免连续补偿失去基准。高精度激光传感器测量误差要求
旋转对象的测量可能同时包含真实轮廓变化和安装引起的相对运动。LC-S资料提供相应安装方向提示,工程上仍需区分主轴跳动、夹持偏心与工件自身起伏。可以记录同一角度多次经过测点的结果,观察变化能否重复,再检查不同装夹后的差异。高精度激光传感器提供的是测量信号,不会自动替用户判断哪一部分属于工艺缺陷。若没有单独参考依据,不能把所有波动都称为工件误差。项目验证应在实际转速与负载下进行,静态样件上的表现只表明其中一种条件。高精度激光传感器测量误差要求