商机详情 -
激光测量传感器重复装夹技术说明
LC-S说明书列有延迟断开、延时动作及单次定时等设置。选择输出定时方式前,应结合工件经过时间和控制器程序说明判断需求。若设备漏读信号,应先区分传感器是否已经正确输出、程序是否及时采集,以及定时设置是否合适,避免把整个问题简单归因于检测距离。定时功能改变的是状态输出的时间行为,不能据此推断测量周期也被改变。调试时可按工件到达、传感器动作和程序读取三个环节核对先后关系。若采用延时或单次方式,还应验证连续工件间隔变化时的表现,避免只在单件低速测试中通过。激光测距传感器中,现场验收应包含正常、边界及异常样件。激光测量传感器重复装夹技术说明
LC-S资料提示使用M3螺丝安装,并给出0.5牛米拧紧力矩。机械设计应结合说明书尺寸和安装孔安排支架,不能通过过度紧固来弥补支架刚度不足。完成装配后应检查传感器是否偏斜、光路是否被遮挡,并在设备运动状态下确认安装稳定性。紧固之后再检查光点位置,比只在螺丝未锁定时完成对准更可靠。若支架在设备动作时产生明显位移,应从结构支撑着手,而不是单纯加大螺丝扭矩。对于需要频繁拆装的工位,可记录安装基准,方便维护后恢复原来的空间关系。工业激光测距传感器分辨率怎么选激光测距传感器中,光源波长与测量精度属于不同的技术指标。
LC-S说明书提供应差设置,用于配合输出判定。目标在阈值附近变化时,工程人员可结合输出状态检查应差是否合适。应差并非越大越好,过大的设置可能影响工艺边界识别;过小则需要评估现场波动。具体调整应以正常样件和边界样件测试记录为依据。在工程验证中,可以让目标缓慢接近阈值再反向离开,分别观察开通和关闭的位置。这种测试可帮助理解应差对状态切换的影响,不等于测量精度校准。参数修改后需同步检查允许偏差附近的目标,防止为抑制跳变而漏掉本应检出的变化。
LC-S系列支持基准值微调,并在教导完成后仍可调整判定阈值。微调适合用于工艺边界优化,但不应掩盖安装不稳定或目标超量程等问题。建议先固定支架和目标位置,再通过样件记录判断余量;若反复调阈值仍不稳定,应回查受光条件和实际测量范围。微调前可先保留原始阈值,随后记录每次修改对应的样件表现,这样可以比较调整是否真正改善边界识别。若工件位置变化超出了工艺公差,修改阈值并不能替代机械校正。设备恢复原参数时,也应重新验证此前用于调整的样件。激光测距传感器中,FT10-RLA的IO-Link配置需匹配系统接入条件。
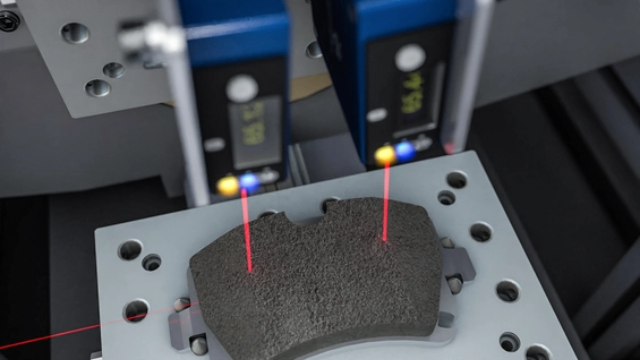
激光测距传感器的有效测量区应在机械设计阶段明确。LC-S资料提示检测物体超出范围时可能出现测量异常。设备程序应区分有效测量与异常状态,不宜把所有输出都换算为有效距离。机械限位和工件位置控制也应配合量程设计,减少目标离开测量区后产生的误判。对工件退出测量区的过程,可观察从有效值到异常状态的转换,确认控制器是否有相应处理。恢复到有效范围后,也需检查程序是否重新接受新值。否则即使目标已经回来,系统仍可能保留失效期间的结果,从而影响后续工序判断。激光测距传感器中,两点窗口教导应验证范围内外及边界位置。激光测距传感器选型
激光测距传感器中,LC-S系列的NPN与PNP型号应匹配控制器输入。激光测量传感器重复装夹技术说明
LC-S说明书列有0至5伏模拟电压输出及对应输出条件。控制系统读取距离变化前,应确认输入模块支持相应范围,并按接线图检查模拟接地。若控制器显示值与传感器显示不一致,应分别检查原始电压、软件换算和接线,不能只调整显示比例而忽略电气连接问题。可以在固定目标位置检查模拟电压,再让目标作已知方向移动,确认控制器显示方向与实际变化相符。比例换算应有可追溯依据,不能把电压幅值直接当成毫米数。零点偏移、量程比例和信号异常应分开排查,减少软件补偿掩盖接线问题。激光测量传感器重复装夹技术说明