商机详情 -
碟形弹簧厂家直销
盐雾试验把样品置于规定浓度的盐雾环境中,按周期观察腐蚀状态,作为防腐验收的参考项目。条件包括盐溶液浓度、温度、喷雾方式与样品摆放角度,条件不一致会使结果缺乏可比性,因此验收前宜在技术协议中写明标准与判定要求。对碟形弹簧而言,判定通常关注出现锈点的时间与腐蚀面积比例。需说明的是,盐雾试验属于加速模拟,不能直接等同于现场寿命,结果宜用于方案比较与批次一致性判断。核工弹簧在腐蚀工况项目中会结合盐雾数据与用户环境描述选择防护方案,并建议安装后保持排水通畅。试验后的产品不宜直接装机,应清洗并重新涂脂,避免残留盐分在服役初期引发腐蚀。对于沿海与化工项目,可把盐雾等级与检修周期对应起来,防护等级越高检查间隔可适当延长,但不宜取消检查,因为损伤多来自装配过程。核工碟形弹簧的波高一致性通过精密成型工艺予以保证。碟形弹簧厂家直销
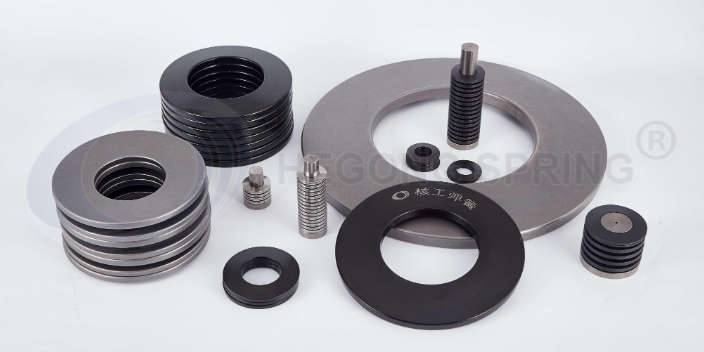
质量体系是弹性元件供货稳定性的基础。核工弹簧的制造过程按ISO9001:2015与IATF16949:2016体系要求控制,覆盖设计开发、采购、生产、检验与售后各环节,关键工序设置过程参数记录与首件确认;公司获评国家级高新技术企业与省级专精特新中小企业,技术开发与工艺改进有相应的组织保障。体系运行的价值在于把经验转化为文件化作业规范,使不同班组生产的产品在尺寸与性能上保持接近。用户在供应商审核时可查阅体系证书、过程审核记录与检测设备清单,也可要求提供批次文件与样件验证。核工弹簧可配合完成现场审核与样品验证,并提供完整质量文件包。审核时可重点查看热处理与检测工序的记录完整度,以及检测设备的校准状态,这两项直接反映过程控制水平,也决定了碟形弹簧性能的一致性。南京低温碟形弹簧厂家直销核工碟形弹簧的锥面角度设计需平衡承载能力与自锁倾向。

碟形弹簧在长期受压状态下会出现应力松弛,表现为同样压缩量下的载荷随时间缓慢下降,温度越高松弛越快。对于依靠持续压紧力的部位,如阀门填料、法兰密封与离合器压盘,松弛会直接导致压紧力不足,需要在设计时预留补偿余量。核工弹簧在高温工况项目中按工作温度核算松弛速率,并建议用户选用回火稳定性较好的材料,或通过叠合增加可用压缩量,使载荷下降后仍能满足功能要求。用户在检修时可通过复测载荷曲线判断松弛程度,若下降幅度明显,应更换产品,而不是简单提高初始压缩量,因为后者会加速松弛。对于需要长期保持压紧力的部位,可在结构中预留调整垫片,按松弛实测值分阶段补偿,比一次性加大初始压缩量更稳妥,也不会加速材料松弛。对于长期受压部位,可在检修时测量剩余压缩量,按实测值更换或调整,避免凭经验判断。
采购碟形弹簧时,要充分考虑其使用环境的特点。不同的使用环境对弹簧的性能要求不同,例如在高温环境下使用的碟形弹簧,需要具备较好的耐高温性能,材质应选择能够承受高温的合金材料;在潮湿或有腐蚀性介质的环境中,需要选择耐腐蚀性能强的不锈钢材质或经过特殊防腐处理的弹簧。此外,使用环境中的振动、冲击等因素也会影响弹簧的使用寿命,因此在采购时,要向供应商说明具体的使用环境条件,以便供应商推荐合适的产品。如果对使用环境的影响因素不确定,可以咨询专业的技术人员,进行整体的评估后再进行采购,确保所采购的碟形弹簧能够适应实际的使用环境,保证其长期稳定运行。核工拥有完整的产品追溯体系,碟形弹簧批次信息可查。

碟形弹簧的选型通常从四个已知条件入手:设备允许的安装空间、需要承担或吸收的载荷、可用行程以及工作环境。第一步按安装孔径与可用轴向长度确定外径与厚度上限,再由载荷确定所需片数与组合方式,随后核算在该组合下的变形量是否落在行程内。若行程不足,可增加对合对数或改用锥高较大的规格;若刚度偏软,则增加叠合片数或提高厚度。环境因素用于确定材料与表面处理,高温、腐蚀与粉尘条件会改变材料牌号与防护方案。核工弹簧在承接选型咨询时,会请用户提供载荷谱、动作频次与安装图,再把参数代入计算程序核对,输出规格、组数与预压量,并附载荷曲线供整机校核。选型结果宜以书面形式确认,列明执行标准与检验项目,作为后续采购与验收的共同基准,减少口头约定带来的偏差。河南碟形弹簧品牌哪家好,欢迎来电咨询上海核工碟形弹簧制造有限公司。郑州不锈钢碟形弹簧批量定制
核工持续进行专利申请,碟形弹簧技术迭代能力有保障。碟形弹簧厂家直销
锻压设备、冲床与压力机在动作瞬间产生较大冲击载荷,若直接传递到机身与模具,容易造成导轨磨损与模具损伤。碟形弹簧在滑块平衡装置、模具缓冲垫与下死点过载保护机构中承担吸能与限位作用。其渐增刚度使设备在正常行程内保持柔和响应,当载荷超过设定值时刚度快速上升,把多余能量转化为环片变形,避免冲击直接作用于机身。核工弹簧为锻造行业用户提供多组并联方案,通过调整组数与片数匹配不同吨位设备,并在片间预留润滑通道。安装时应保证导向套同轴度,避免偏载导致单侧磨损加快,日常点检时观察滑块下死点动作是否平稳。对于多工位压力机,可按各工位载荷差异分别配置弹簧组,避免统一规格造成部分工位偏软、部分偏硬,使各工位动作节奏不一致。碟形弹簧厂家直销