商机详情 -
郑州锌合金压铸件型号
圆形锌合金压铸件做尾塞,看着简单,管的是两样:圆度和端面的平。圆度管着外圆跟壳孔的配合,圆了卡得稳,耳机装上不晃,椭圆了卡不住,充电时顶针压上来件会挪。端面的平管着顶针的落点,端面平,顶针落在正中,充电的接触均匀;端面斜一丝,顶针压在边上,接触面小,电阻上去。锌合金压铸件的圆件,外圆和端面靠模具型腔一次成形,圆度收在几丝,端面的平也在出模时定型,一道工序管到底。检验用圆度仪抽测,卡尺量不出这几丝,端面的平用平晶看。挂镀好排,一挂一排,镀层匀,端面的厚度批批一个数。件尾定位柱跟端面的位置也要核,柱子偏了,焊到板上端面就歪,顶针落点跟着偏。圆形件的改型从圆上改,工作量小,客户换外观不必重开。圆件的价值在稳,圆度和端面的平两样守住,装到耳机上充电的接触就稳。东莞市臻灿电子科技有限公司做锌合金耳机充电尾塞与圆形压铸件,圆度按批抽测,记录随批走。精密锌合金压铸件的直供一个对接人跟到底,改图、试充电、交期一条线说清,批量走得顺,账也清楚。郑州锌合金压铸件型号
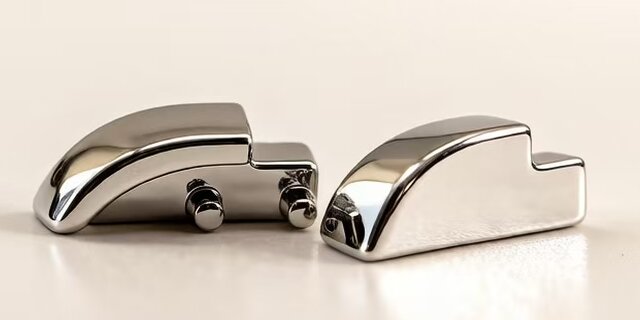
锌合金压铸件的清洗在尾塞的生产里出现两道,道道都跟充电的接触挂着。头一道在镀前,抛光膏、切削油、指印清干净,镀层底下藏了东西,镀出来有夹杂,顶针压上去接触发虚,超声过一遍,水温收住,洗完吹干,不留水痕。窗口里的接触面整件带镀层,不能用硬刷子蹭,蹭花了镀层,充电的通路磨薄一层。第二道在装配前,气吹把槽里的浮屑吹掉,件到客户线边是干净的,焊锡咬得住定位柱。洗剂选中性的,含氯的洗完在镀层边口起白点,装到耳朵边的件更要净。洗完抽几件棉签擦窗口,棉签白了才算净,再抽几只点万用表,接触面通不通一试便知。洗完的件摊开通风处晾,别闷在塑料筐里,闷潮了镀层起雾。客户自己洗的提醒别用酒精泡,泡久镀层发雾。锌合金压铸件的清洗不显山露水,充电的接触却常坏在没洗净上,这两道省不得。锌合金压铸件的批次卡上,清洗的时间、洗剂批号都记一笔。东莞市臻灿电子科技有限公司做锌合金耳机充电尾塞,镀前装配前两道清洗,出货前通电抽测。上海机械锌合金压铸件安装微型锌合金压铸件跟着耳机柄一起缩,端面照留充电窗口,镀层连着,件再小电照样进得去,通路不断。
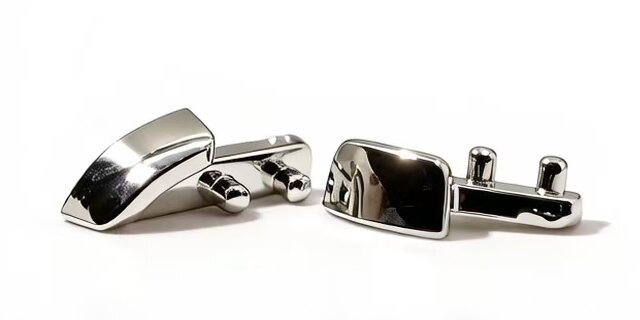
精密锌合金压铸件的抛光,在充电尾塞上讲分工:端面靠压铸一次成型保平,抛光只走外观面,两头不越界。端面是配合面,顶针压在上面导通,平面度在出模时就定型,抛轮一碰,尺寸就走,充电的贴合跟着变,端面避开抛轮,不进抛光的道次。外观面是弧顶和侧面,机抛把模线收掉,件放进机台跟磨料一起滚,滚的时间按件型定,光洁度批批一致。抛光会把尺寸抛走一点,抛多少算进公差,留量不够,抛完落出下限。抛的顺序先外观面再侧面,蜡别带到端面上,蜡屑留在窗口里,镀前没清掉,镀后是个小凸点,顶针压上去硌得慌。抛完对着灯看,弧面有雾的挑出来重抛,雾是蜡没除净。锌合金压铸件的抛光余量按件型给,外观面留几丝,弧面留多些,弧顶抛塌的风险大。客户要一致的亮度,抛后按光线下分级,一级二级分开包。抛光的工时按件型和亮度档报价,选哑光省一点。抛光在充电件上的价值,是让外观对得起耳机,端面不拖充电的后腿。东莞市臻灿电子科技有限公司做锌合金耳机充电尾塞,端面压铸成型保平,外观面机抛收光,两头分开验。
弧形锌合金压铸件做的是耳机尾塞,定制头一步,是客户把整机的 3D 模型带过来。耳机柄尾端什么弧度,尾塞就跟什么弧度,模型里把尾塞那一段切出来,弧面的走向、过渡点的位置都在数据里,照数据开模,压出来的件贴上去才服帖。没有模型光凭外形图,弧面接不上,样件来回改,时间耗在猜上。开模前把配合尺寸一起定:端面位置、止口深度、跟壳孔的卡位,这些跟弧面数据一起进模具。试模压出头一批毛坯,对着模型扫一轮,偏差大的修模再压,弧面数据对上了才送表面。打样件装到样机,先看外观面跟壳孔的接缝,再看回仓充电,顶针压在端面上的位置对不对,灯亮不闪,这一版才算过。客户中途改外形,改的是模型,模具跟着改,排期重新算,提前讲清。定型的模型和模具参数存档,下批照做,弧面不用重新试。锌合金压铸件的定制,模型给得越全,样件走得越快。东莞市臻灿电子科技有限公司做锌合金耳机充电尾塞,定制按客户 3D 模型开模,样件装机试充后批量走。锌合金压铸件的清洗在镀前装配前各一道,窗口洗净接触才实,充电的虚接常出在这一步,两道都别省。
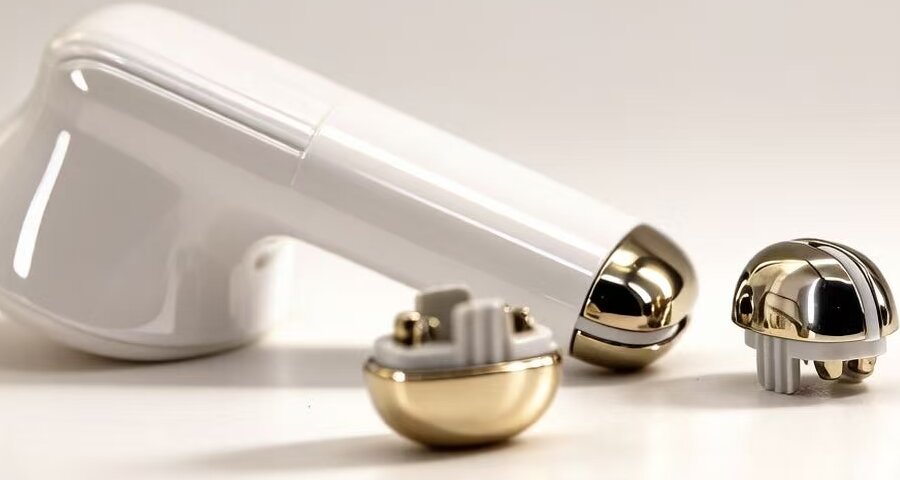
实心锌合金压铸件做的耳机尾塞,加工从压出来到装上耳机,中间七八道,每一道都跟充电沾边。压铸成型先去披锋,披锋留在分型面上,不清掉镀不上。机加工车端面、车止口外圆、倒件尾角,这三处是配合面,端面平度管顶针贴合,止口管定位,尺寸卡得紧。抛光走机抛,粗抛去料纹,精抛收亮,外观面抛到镜面,装完看不见的部位哑光就够。抛完除蜡,蜡留在件上镀层咬不牢。封油在镀前做,堵住孔,镀出来不起泡。挂镀整件上挂,窗口跟着一起镀上,镀层把接触面和外观面一起盖住,顶针顶在镀层上导通。镀完检验四项:外观、端面平度、窗口位置、接触电阻。实心锌合金压铸件的工序顺序不能颠倒,除蜡放在抛光前没用,封油放在镀后也白做,顺序对,件才顺。每道工序转下去前过一眼,上一道的毛刺别带进下一道。工序多,环环有记录,哪道出的问题翻得出卡。工艺链走得顺,充电件批批一个样。东莞市臻灿电子科技有限公司做锌合金耳机充电尾塞,压铸、机加工、抛光、封油、挂镀按序在厂内走完,各道有记录。耳机锌合金压铸件的型号编着充电配合三尺寸,端面、止口、件长对得上,报型号就能下单,仓库照码拣。郑州锌合金压铸件型号
精密锌合金压铸件的端面交给车床保平,外观面机抛收光,抛得亮也不拖充电的后腿,两头分开验收。郑州锌合金压铸件型号
微型锌合金压铸件被客户问起,开口往往是尾塞能不能再小一点。能不能小,先看端面还给不给充电留位置:两个触点窗口要开在端面上,窗口之间隔开,隔得太近会短路,窗口边距小于一件壁厚就压不实。耳机柄做到头,尾塞跟着缩到几毫米,件长再短,定位柱那一段不能省,省了焊不住,充电的通路就断在起头。锌合金压铸件的件型评估看三处:壁厚、窗口边距、定位柱长度,三处都到极限,就得改结构,客户跟厂里坐下来一起改,比单方面压尺寸管用。微型件一模出几只、一天跑多少,报得出来,客户算产能有数。价格上单件料钱低,工时占比高,量小的时候价压不下来。交期打样快、批量慢,慢在装夹和挑件,编带包装能快一点。头一次做这类件的客户,建议先做几百只试产,装到整机跑一轮,回仓充电的数据摆出来,再定批量。锌合金压铸件把微型件做小,小的是体积,不小的是充电的通路。东莞市臻灿电子科技有限公司做锌合金耳机充电尾塞与微型压铸件,可先小批试产,件型评估与报价一起给。郑州锌合金压铸件型号
东莞市臻灿电子科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同东莞市臻灿电子科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!