商机详情 -
厦门精密电座子/天线弹片焊接
路由器与随身设备两种整机的板子差别不小,充电座和耳机仓里的焊接也不一样,WiFi电座子/天线弹片焊的是充电回路上那一段。桌面充电座的板子厚,铜箔宽,焊点可以堆大一些,电流过得顺;耳机仓里的板子薄,铜箔窄,焊点的锡量要给得刚好,多了溢到旁边,少了过流面积不够。充电件的焊点要吃得厚,电流过的时候不发热,焊盘的形状做成规整的矩形,锡量按焊盘面积给,回流以后焊角成弧形。件体贴着板边装,焊接时板边的散热快,烙铁的温度要提一点,时间不能长。弹片压住的是电池极耳,焊点只负责把电座子接到板上,压的那一头不焊,靠弹力接触。焊完以后量一次接触电阻,再看焊点的空洞,空洞大的挑出来重焊。焊点旁边多留一点铜,回流路径短了,电流走得顺。整机装好再测一次,两次的数对比,差值大的那一片挑出来重焊。返修过的焊点要重新过一遍推力。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。耳机电座子/天线弹片测试要用细针取数,压点落在弹臂顶点,行程照实装机时的压缩量给,阻值才测得准。厦门精密电座子/天线弹片焊接
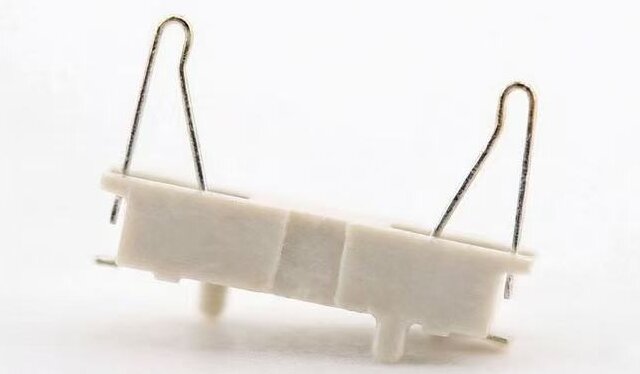
耳机电座子/天线弹片落到板上靠焊接,这道焊点同时也是充电电流要过的一处关口。耳机仓里的电座子一头顶着耳机柄上的尾塞触点,一头连在板上,耳机放回仓里,电流从触点进来,经弹臂、基座、焊点,再进电池。焊点不大,焊盘留的宽度只有零点几毫米,锡量多一点会爬到弹臂根部,压下去的回弹就变了,少一点又拉不出焊角,通电时这一处先热。板上先印锡膏,钢网开口按焊盘缩一点,贴装时让基座的两个定位脚落进孔里,弹臂朝外,压片不能碰到触点。过回流焊的温度曲线按件体厚度调,升温太快,件体受热不匀会翘,翘了焊点受力不均,插拔几次就裂。耳机仓的弹片常做双面焊,一面贴板一面贴塑胶支架,两种材料胀开的幅度不一样,冷却后焊点带一点拉应力,锡量要给足。焊完在放大镜下看焊角连不连续,再用推刀从侧面推,撑住不脱才算过。充电回路的焊点还怕空洞,照一下片子,空洞大的挑出来,电流挤在剩的锡上,温升跟着上去。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。中山电座子/天线弹片价格PCB电座子/天线弹片焊接照板厚调回流曲线,厚板吸热多,预热时段要拉长,焊角才爬得上去,通流才稳。
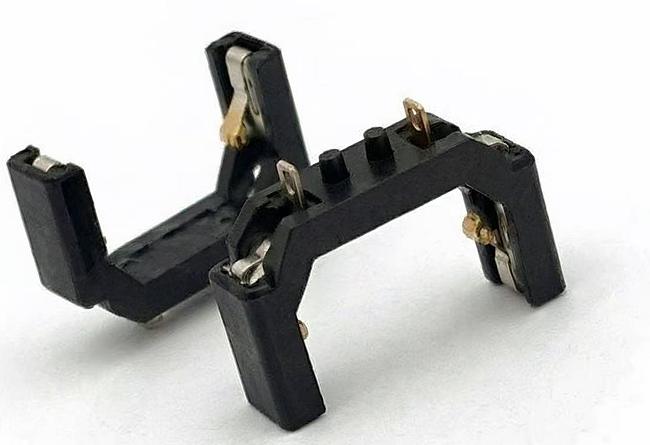
耳机仓里的导电电座子/天线弹片,工艺说到底就是把一片薄料做成能弹的触点,弹起来顶住耳机尾塞,电流才过得去。料带进来先过校平机,卷料的内应力去掉了,冲出来的件体才平。冲床配连续模,一站一站往下走,外形、定位孔、弹臂的轮廓依次冲出来。折弯是难点,弹臂要折出圆弧,圆弧的半径和回弹要对上,模具里预留一点过弯量,松开以后刚好回到图纸角度。基座要做出卡扣,卡扣的口子冲出来以后再做一点倒角,送进去才顺。导电那一面不能有毛刺,毛刺会让接触电阻变大,通电时毛刺那一点先热,出模以后过一道去毛刺,研磨的力度要轻,下手重了弹臂会变薄。镀层按触点位置做,镀前清洗,镀后烘干。抽检量弹臂的力值曲线,曲线太平,说明材料已经软了。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。
耳机仓里的蓝牙耳机电座子/天线弹片怎么安,得按件体的形式分开说,贴片的和带卡扣的装法差得远。贴片的那一类,先给焊盘上锡,贴装机把件体放上去,基座的定位脚落进板上的孔,过回流焊固定,弹臂的高度决定耳机放回来时压不压得到尾塞触点。带卡扣的那一类,先卡进塑胶支架的槽,再把支架压进壳,卡扣朝里,弹臂朝外。仓里的件体小,装的时候用吸嘴取件,吸在基座的平面上,不吸弹臂,吸嘴的软胶定期换,磨秃了会吸偏。装完压一下试行程,弹臂压下去能回弹,回弹的高度和旁边那件对齐,高低差一点,充电就只靠一件顶着。装机台面上垫防静电垫,手上有油会留在触点上,取件戴指套。工位上的散件按盘放,一盘一件,别混。装完的整机做一次接触电阻抽测,测点在弹臂顶点。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。导电电座子/天线弹片布局先分区,电池触点和接地片分开排,两个弹臂挨得太近,按压的时候会互相带动。
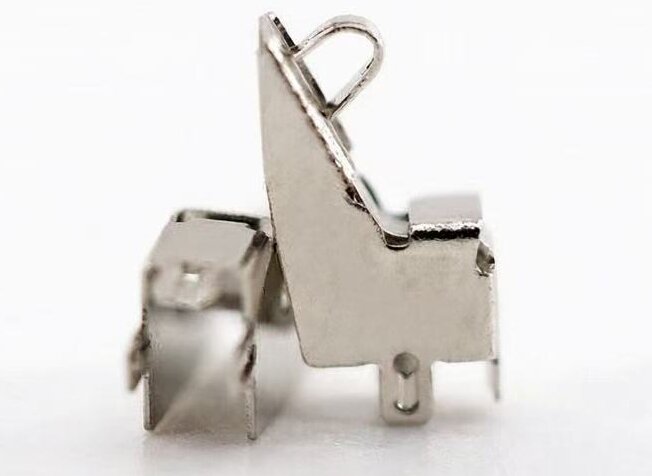
无线充电电座子/天线弹片尺寸,先说厚度这一项。耳机仓里做无线充电,线圈下面那层空档只有零点几毫米,件体的厚度要压在这个空档里,厚了顶到线圈,耦合的效率就掉。弹臂的自由高度按空档的高度减去压缩量算,压缩量决定压住触点的力,力给多了,件体被压到底,力反而松。触点的横向位置对的是线圈引出的焊盘,偏一点,接触面就落到焊盘边上。件体的长宽按仓底的空位排,正负极两个触点座之间留出绝缘的距离,中间的筋不能太窄,太窄冲压时容易断料。卡扣的尺寸按仓盖上的槽配,深度比槽浅一点,压进去能卡住又能弹开。图纸上标公差的时候,厚度和自由高度这两个要收紧,其余可以放宽。无线充电电座子/天线弹片的件体做成薄片以后,冲压的送料要平,料带抖一下,厚度就跟着偏。尺寸表上把这几项标全,模具验收才有依据。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。金属电座子/天线弹片工艺看折弯和去毛刺两道,毛刺留在弹臂根部,压上几次就起裂,充电跟着断掉。肇庆电座子/天线弹片改装
射频电座子/天线弹片走厂家直供,镀层厚度和触点落位要写进图纸,装机的时候才不容易偏出位置去。厦门精密电座子/天线弹片焊接
耳机充电触点用的钛铜电座子/天线弹片报价,材料这一项要先说清。钛铜是把钛加进铜里做出来的弹性铜合金,强度和弹性极限比普通黄铜高,做细窄的弹臂不容易塌,报价单上它按牌号、按重量单列,和常见铜材不是一个价。钛铜电座子/天线弹片的这类料不便宜,件体又小,单片的料费看着不高,耳机里的件体偏薄,冲压时的排样要密,料头一浪费,成本就浮上来。在加工这一环,钛铜的回弹比黄铜大,折弯角度要在模具里做补偿,试模的轮次比普通料多,模费也跟着加。镀层是另一项,耳机充电触点位置镀金,厚度按客户要求分级,镀金面积越大越贵。批量对报价的影响在这里也实在,耳机仓用的那批件几万片起订能把模费摊开,几百片的打样单,单价里模费占的比重很大。交期也要算进去,钛铜的料有时要订,料期长,报价里会留出时间。东莞市臻灿电子科技有限公司做研发、生产、定制精密弹性接触件、充电连接件、五金结构件和冲压弹片,服务电子制造产业链。厦门精密电座子/天线弹片焊接
东莞市臻灿电子科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同东莞市臻灿电子科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!