商机详情 -
东莞精密五金用三坐标测量机选型指南
螺纹衬套压装之后,需要核验衬套的位置、端面高度,压装不到位或者偏斜,都会影响后续螺栓装配。三坐标测量机不会直接测量螺纹牙型,而是采集衬套外圆、端面这些成型特征,评价衬套的中心位置和端面高度差。压装之后工件表面会残留压装工装的压痕,采点时避开压痕区域,选择没有形变的基准面。同一批次压装件,提前编写通用程序,提升抽检效率。深圳市睿必拓智能设备有限公司会讲解压装衬套类工件的采点策略,避开容易失真的位置。选对评价特征,三坐标测量机就可以判断衬套压装是否达到预期状态。非标工件检测,三坐标测量机由深圳市睿必拓智能设备有限公司提供方案。东莞精密五金用三坐标测量机选型指南
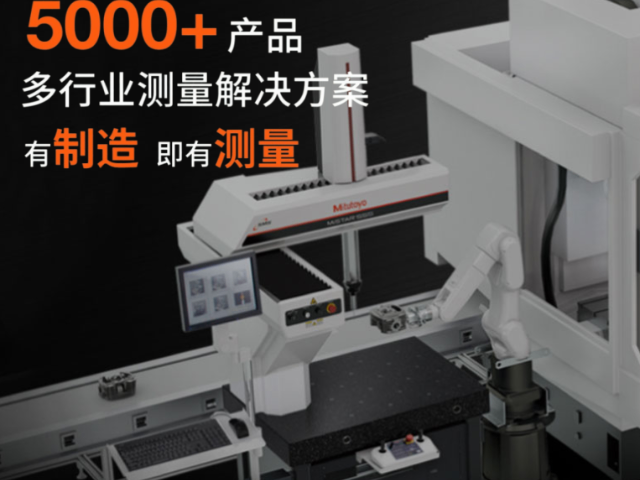
三坐标测量机的工作台大多采用花岗岩材质,花岗岩不容易随温度快速形变,表面平整,适合作为测量基准面。但是花岗岩台面怕硬物撞击,尖锐的边角、掉落的工具,会在台面上留下凹坑,基准面受损之后,会影响后续工件定位。日常清理台面,只用无尘软布配合清洁剂擦拭,不要用砂纸打磨台面,也不要直接在台面上敲击工件。深圳市睿必拓智能设备有限公司会告知客户花岗岩台面的养护要点,减少台面人为损伤。台面状态稳定,才能持续给三坐标测量机提供可靠的测量基准。广州复杂曲面检测三坐标测量机售后维修机加工件全尺寸检测,三坐标测量机可选深圳市睿必拓智能设备有限公司。
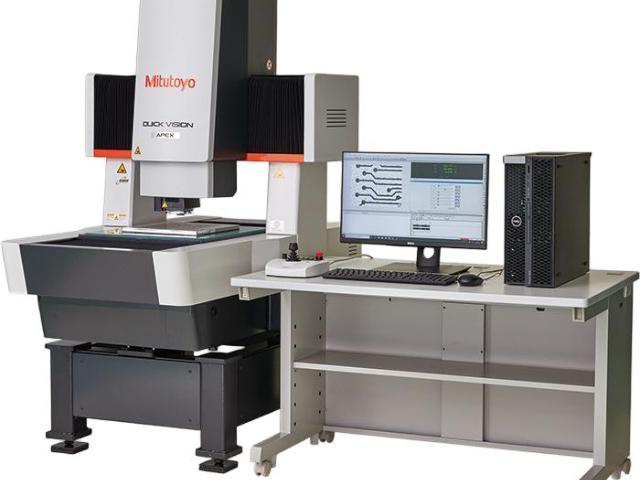
工件装夹方式会直接影响三坐标测量机的测量结果,硬质金属工件可以使用压板、磁力座固定,薄壁塑胶件、薄铝板不能用过大的夹紧力,挤压之后工件会发生形变,测出的数据失去参考价值。这类软质工件,常选用真空吸盘或者软支撑工装,分散受力,维持工件原有形态。深圳市睿必拓智能设备有限公司会根据工件材质,给到装夹思路,提醒客户避开压紧位置上的待测特征。工装夹具不要侵入设备的运动区间,防止测头移动时发生碰撞。装夹完成之后,手动走一遍路径,确认无干涉,再启动三坐标测量机的自动程序。
汽车零部件的质检环节,三坐标测量机用来检测变速箱壳体、发动机缸体上的孔系、安装面,这些零件的装配关系复杂,一处位置偏差,就会影响整个总成的运行状态。工件加工完成之后,先清理表面的铝屑、油污,再搬运到测量室静置,等温度稳定之后再检测。大批量生产时,会提前编写好自动测量程序,提升检测流程的连贯性。深圳市睿必拓智能设备有限公司和汽车零部件配套工厂有合作经验,熟悉壳体类零件的检测需求。程序编写完成后,用首件反复验证,确认三坐标测量机采点路径合理。模具修模检测,三坐标测量机由深圳市睿必拓智能设备有限公司稳定供应。
三坐标测量机可以完成装配工装的检测,工装定位块、定位销的位置,直接影响后续工件加工的一致性,工装使用一段时间之后,定位面磨损、支架变形,需要定期复测,确认定位位置是否还符合图纸要求。工装自重一般偏大,吊装上台注意平稳,防止磕碰工作台。深圳市睿必拓智能设备有限公司不少客户会定期用三坐标测量机完成工装复检,维持工装状态稳定。工装的定期复测,是产线一致性管控的一环,三坐标测量机在这里承担工装状态核验的任务。叶轮曲面测量,三坐标测量机由深圳市睿必拓智能设备有限公司推出。广东高精度三坐标测量机保养
精密五金检测,深圳市睿必拓智能设备有限公司的三坐标测量机机型多样。东莞精密五金用三坐标测量机选型指南
多工序流转的零件,每一道工序完成之后,都可以安排抽检,用三坐标测量机核对本工序加工特征,及时发现工序里的异常,避免流转到下一道工序之后,造成更多加工损耗。比如先完成粗加工,检测余量,再进入精加工;精加工之后再做全尺寸核验。每道工序的检测重点不一样,程序可以分开保存,不用一套程序覆盖全部工序。深圳市睿必拓智能设备有限公司会指导客户按工序拆分测量程序,方便班组按需调用。工序间抽检,借助三坐标测量机提前拦截异常,降低后续加工的物料损耗。东莞精密五金用三坐标测量机选型指南
东莞市睿必拓智能设备有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的仪器仪表中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,东莞市睿必拓智能设备供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!