商机详情 -
东莞3C 电子用三坐标测量机厂家
测量程序版本管理很重要,同一个工件,图纸改版之后,对应的测量程序也要同步修改,并且标注版本号,区分旧版和新版程序。如果新旧程序混用,还在用旧程序检测改版后的工件,会出现大量误判。程序文件命名带上图号、版本、更新日期,存储在共享文件夹,班组人员统一取用。深圳市睿必拓智能设备有限公司会建议客户建立程序版本台账,记录每一次修改的原因和时间。做好版本管控,避免程序和图纸不匹配,保障三坐标测量机的检测逻辑和新图纸保持一致。零部件装配核验,深圳市睿必拓智能设备有限公司的三坐标测量机降低核验负担。东莞3C 电子用三坐标测量机厂家
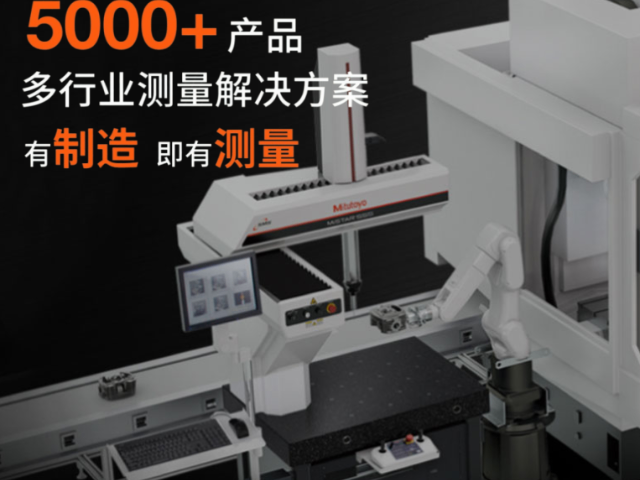
操作人员在使用三坐标测量机前,需要熟悉急停按钮的位置,一旦测头出现异常移动、快要碰撞工件的情况,立刻按下急停,切断三轴驱动。碰撞之后,不要直接重启继续测量,需要检查探针、测头、导轨有没有受损,重新校准测头,采集标准球验证状态,确认没有异常,再恢复工件检测。深圳市睿必拓智能设备有限公司会在培训中强调碰撞后的检查流程,降低二次损伤风险。规范的应急处理,能够减少三坐标测量机在意外碰撞之后出现持续性故障。珠海模具检测用三坐标测量机以旧换新齿轮形位检测,深圳市睿必拓智能设备有限公司的三坐标测量机功能丰富。
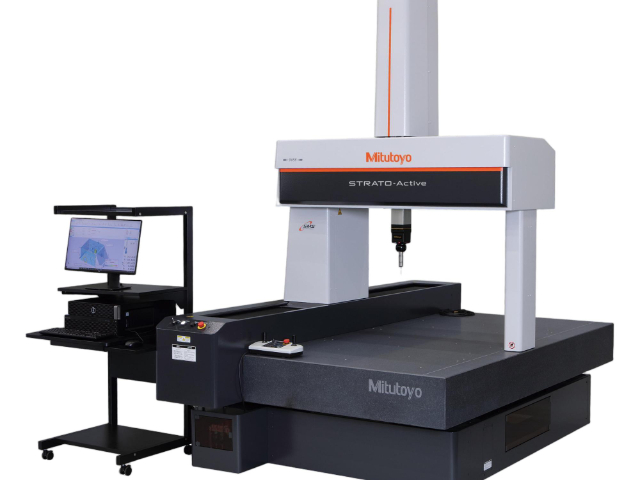
量具管理体系搭建过程中,三坐标测量机也需要纳入定期核查清单,除了日常的清洁、校准,还可以定期做重复性试验,用标准件反复测量,观察数据波动范围,判断设备状态变化。长期记录每次试验的结果,形成设备状态台账,方便追踪设备随时间的变化趋势。一旦波动超出预期,就安排深度检修,避免持续输出异常数据。深圳市睿必拓智能设备有限公司会协助客户建立设备状态记录模板,方便长期跟踪。持续的状态监控,能够稳定维持三坐标测量机的运行表现。
多品种小批量生产的车间,工件规格经常更换,三坐标测量机可以灵活适配不同外形工件,不需要单独制作复杂检具。如果每一款零件都单独开发检具,会增加不少投入,而且检具存放、定期校验也会占用资源。换型的时候,只需要重新建立工件坐标系,设置对应的采点方案,就可以开展检测。深圳市睿必拓智能设备有限公司给不少小批量加工车间提供方案,说明设备在多品种生产场景下的使用方式。频繁换型的班组,做好程序分类命名,减少每次换件时三坐标测量机的调试耗时。非标工件检测,三坐标测量机由深圳市睿必拓智能设备有限公司提供方案。
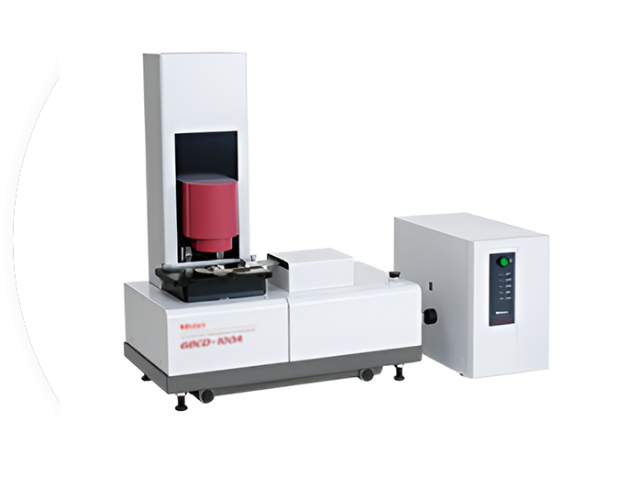
铸件在砂型成型之后,表面会留存铸造纹路与不规则余量,后续机加工的去除量需要依托实物数据来规划,三坐标测量机可以采集铸件毛坯的外形点位,和毛坯模型对比,查看各处余量分布情况。余量分布不均的位置,加工班组可以调整走刀方案,减少空刀行程。毛坯件表面砂粒容易脱落,上架前要用毛刷清理浮砂,避免颗粒卡在测针与工件之间造成读数偏移。深圳市睿必拓智能设备有限公司会给到毛坯检测的操作建议,提醒客户选用防护性更好的测针组件。毛坯检测和成品检测的采点逻辑不一样,不需要像成品那样密集布点,合理规划点位,能够让三坐标测量机快速完成毛坯余量评估。自动化检测改造,三坐标测量机可搭配深圳市睿必拓智能设备有限公司方案。东莞温度补偿三坐标测量机校准
质检数据留存,深圳市睿必拓智能设备有限公司的三坐标测量机支持出报告。东莞3C 电子用三坐标测量机厂家
三坐标测量机可以完成形位公差的评价,像平面度、平行度、位置度、同轴度这类指标,都是装配环节需要参考的数据。很多轴套、法兰类零件,单靠尺寸数值无法判断装配适配性,形位公差不合格,就算尺寸达标,装配之后依旧会出现卡顿、间隙不均的情况。深圳市睿必拓智能设备有限公司服务不少机械零部件加工厂,会讲解公差评价的设置方式,指导操作人员在软件里调取对应的评价项目。采集点位的时候,点位分布尽量均匀,不要集中在工件同一个小区域。均匀布点采集的数据,能够更加客观地反映工件整体状态,让三坐标测量机输出的评价结果更有参考意义。东莞3C 电子用三坐标测量机厂家
东莞市睿必拓智能设备有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的仪器仪表中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来东莞市睿必拓智能设备供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!