商机详情 -
安徽真空炉方案
真空炉的真空系统与温控系统是实现其**功能的两大关键系统,两者的协同工作决定了设备的性能水平。真空系统由真空泵组、真空阀门、真空测量仪表等组成,根据真空度要求不同,可采用机械泵与扩散泵组合、机械泵与分子泵组合等不同的抽真空方案,能实现从低真空到超高真空(10⁻¹Pa至10⁻⁷Pa)的精确控制。真空测量采用热偶真空计、电离真空计等高精度仪表,实时监测炉膛内的真空度变化,并将数据反馈给控制系统。温控系统采用高精度热电偶或红外测温装置,配合智能温控仪表,实现对炉膛温度的精细控制,控温精度可达±1℃,升温速率可根据工艺需求在℃/min范围内调节。部分**真空炉具备多段程序控温功能,可预设复杂的温度曲线,满足不同材料的热处理工艺要求。真空系统与温控系统通过**控制器实现联动控制,确保在抽真空、升温、保温、降温等各环节的协调运行。 真空炉内部会积累挥发物杂质,生产一段时间后需要清理炉膛,降低杂质污染工件的概率。安徽真空炉方案
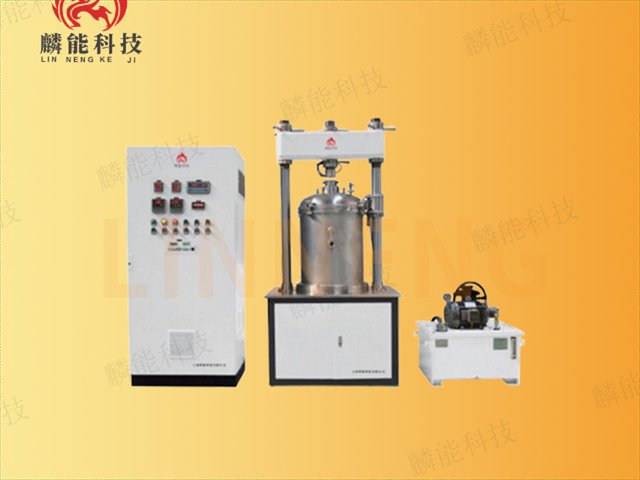
麟能智能程控真空炉搭载工业级智能化控制系统,实现真空热处理全流程自动化、数字化管控。设备采用大尺寸触摸屏操作界面,可视化显示温度、真空度、压力、时间、运行状态等参数,直观清晰。支持多段复杂工艺曲线编程,可存储数十组工艺程序,适配不同产品、不同工艺需求,调用便捷。温控系统具备自适应调节功能,自动优化加热参数,提升温度控制稳定性;真空系统实现自动抽真空、保压、破真空控制,与温度程序联动运行。具备实时数据记录、存储、导出功能,可生成工艺报表,满足生产追溯与质量管理需求;支持故障自动诊断与报警功能,快速定位故障原因,缩短维护时间。适用于对工艺重复性、自动化程度、管理规范化要求高的生产与研发场景,在电子、航空、模具、粉末冶金等行业提升生产效率与产品稳定性。浙江特殊气氛真空炉有哪些工件带入真空炉的油污、水汽会影响真空效果,入炉前做好工件清洁,减少这类干扰因素。
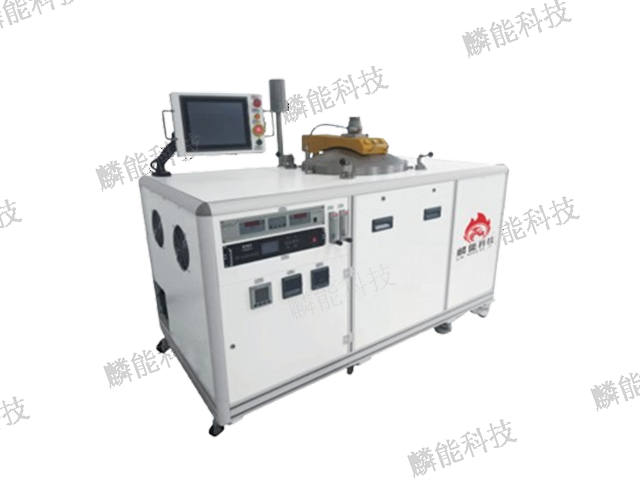
苏州麟能智能设备制造有限公司推出的真空退火炉,以无氧真空环境与稳定温控体系为依托,为金属与合金材料提供可靠退火处理方案。设备采用多级真空泵组组合,可快速抽除炉内空气与杂质气体,形成高真空度工况,有效避免工件在退火过程中出现氧化、脱碳、变色等问题,维持工件表面光洁度与内部成分稳定。炉膛选用高密度复合保温材质,加热元件分布均匀,炉内温度场一致性强,可保证不同位置工件退火效果统一。温控系统搭载智能调节模块,支持多段升温、保温、降温曲线设定,参数调节灵活,适配不同材质、不同规格工件的退火工艺需求。炉体采用双层强化结构,密封性能可靠,长期运行不易出现真空泄漏,搭配超温报警、真空异常保护、过流保护等多重安全机制,运行过程稳定安全。适用于不锈钢、合金钢、铜合金、钛合金等各类金属管材、板材、线材及精密零件的退火处理,在航空航天、汽车零部件、电子五金、精密机械等行业发挥作用,设备操作界面简洁,自动化程度高,可减少人工干预,提升退火工件质量稳定性与生产效率。
真空退火炉在金属材料的软化处理中展现出独特优势,尤其适合高纯度铜、铝等易氧化金属的加工。当无氧铜带在真空退火炉内进行350℃×2小时的处理时,真空度维持在5×10⁻²Pa,可有效去除材料内部的氢气和杂质气体,使铜带的导电率提升至98%IACS以上,且表面保持镜面光洁度,无需后续抛光处理。与普通退火炉相比,真空退火能避免氧化皮的形成,材料利用率提高10%-15%。工业用连续式真空退火炉采用辊道输送方式,钢带运行速度可达30米/分钟,通过预抽真空、加热、冷却的连续工序,实现年产量10万吨级的生产规模。其冷却系统采用氦气强制对流,能将材料从退火温度快速冷却至100℃以下,防止晶粒粗大,保证材料的力学性能均匀稳定。 磁性合金坯体经过真空炉烧结之后,内部组织发生改变,影响合金后续磁学相关表现。
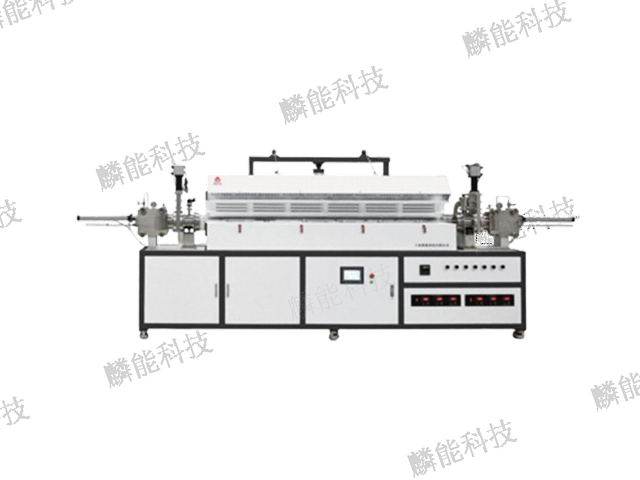
真空脱脂烧结一体炉将脱脂和烧结工序合并进行,大幅提高了粉末注射成型(MIM)零件的生产效率和质量稳定性。在不锈钢医疗器械的生产中,含粘结剂的喂料经注射成型后,放入真空脱脂烧结一体炉,先在 400℃的真空环境中去除粘结剂(脱脂率达 99.9%),随后直接升温至 1350℃进行烧结,整个过程无需中途转移零件,避免了二次污染。这种工艺使零件的尺寸精度控制在 ±0.3% 以内,密度达理论密度的 98%,表面粗糙度 Ra≤0.8μm。真空脱脂烧结一体炉采用分段式加热设计,脱脂区和烧结区**控温,且配备高效的废气处理系统,能将粘结剂分解产生的有害气体彻底燃烧净化,符合环保要求。对于复杂结构的零件(如带细小通孔的骨科植入物),该设备通过精细控制升温速率(1-5℃/min),有效防预防脱发脂过程中出现开裂缺陷。部分真空炉设计为卧式结构,炉门设置在侧面,方便体积偏大的工件完成装料卸料操作。江西定制真空炉有哪些
钼、钨类难熔合金工件,在真空炉内完成高温处理,负压环境保护合金不被空气氧化。安徽真空炉方案
真空炉的冷却系统常被忽视,却是决定材料**终性能的关键。高速气体淬火时,气流组织必须像外科手术般精细:喷嘴角度、风速分布、气体纯度都会影响马氏体转变的完整度。工程师在炉膛顶部设计可旋转的风栅,通过CFD仿真找到**不产生涡流的方案;在底部增加多孔整流板,让气流像瀑布一样均匀覆盖工件。对于大型模具钢,冷却速率过慢会导致残余奥氏体过多,硬度不达标;而冷速过快又可能引发开裂。真空炉的解决方案是分阶段控制:先在600℃以上用氦气高速冷却,再在Ms点附近降低风速,让材料在“温柔”中完成相变。冷却结束后的出炉温度通常设定在80℃以下,操作者打开炉门时只能感到一阵温暖,而非传统淬火炉的灼浪扑面,这种体验上的差异,正是真空技术赋予现代热处理的人本关怀。 安徽真空炉方案