商机详情 -
湖北附近哪里有真空炉方案
真空脱脂烧结一体炉将脱脂和烧结工序合并进行,大幅提高了粉末注射成型(MIM)零件的生产效率和质量稳定性。在不锈钢医疗器械的生产中,含粘结剂的喂料经注射成型后,放入真空脱脂烧结一体炉,先在 400℃的真空环境中去除粘结剂(脱脂率达 99.9%),随后直接升温至 1350℃进行烧结,整个过程无需中途转移零件,避免了二次污染。这种工艺使零件的尺寸精度控制在 ±0.3% 以内,密度达理论密度的 98%,表面粗糙度 Ra≤0.8μm。真空脱脂烧结一体炉采用分段式加热设计,脱脂区和烧结区**控温,且配备高效的废气处理系统,能将粘结剂分解产生的有害气体彻底燃烧净化,符合环保要求。对于复杂结构的零件(如带细小通孔的骨科植入物),该设备通过精细控制升温速率(1-5℃/min),有效防预防脱发脂过程中出现开裂缺陷。磁性合金坯体经过真空炉烧结之后,内部组织发生改变,影响合金后续磁学相关表现。湖北附近哪里有真空炉方案
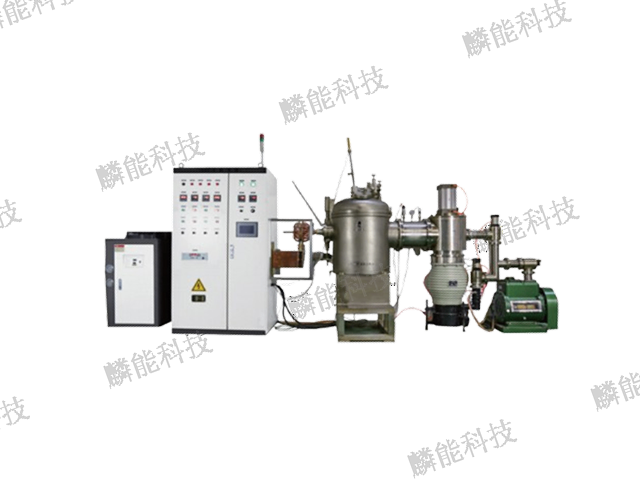
麟能真空调质炉集成真空淬火与真空回火功能于一体,满足工件调质热处理一站式需求,减少工件转移与二次装夹,提升调质效率与质量稳定性。设备可在同一炉体或联动炉组内,依次完成真空淬火与真空回火工序,全程处于真空或保护气氛环境,避免工件氧化与污染,保持表面质量。加热系统分区域控温,可分别适配淬火高温与回火中低温工艺需求,温度控制稳定,工艺参数可调范围广。冷却系统支持气淬、油淬多种模式,根据工件材质灵活选择,保证淬火效果。回火阶段温度均匀,可有效消除淬火应力,稳定工件组织与性能。控制系统实现调质全流程自动化控制,工艺衔接顺畅,减少人工干预。适用于结构钢、合金钢等工件调质处理,在机械制造、汽车、工程机械等行业应用,提升工件综合力学性能,简化调质生产流程。山西大尺寸真空炉销售价格刀具刃具的热处理工序,真空炉对刀具基体加热,配合冷却流程,调整基体材料力学状态。
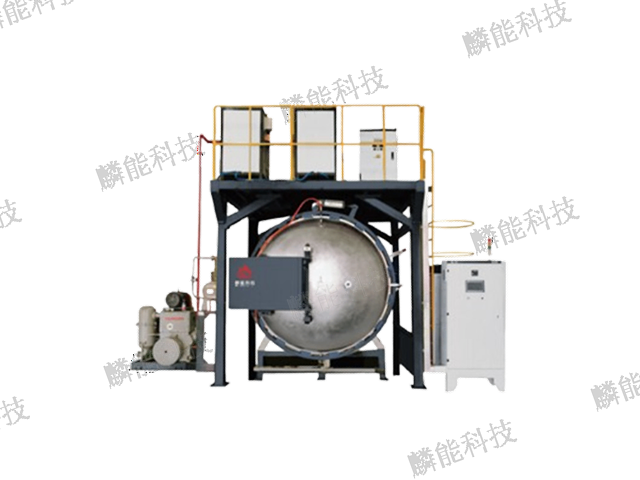
麟能真空气淬炉专为金属材料高压气淬热处理打造,集成真空环境、高温加热与高效气体冷却三大重点功能,满足工件淬火后强韧性与硬度平衡需求。设备加热室采用优良石墨或金属加热元件,升温速率快,温度控制稳定,可将工件均匀加热至淬火设定温度,全程处于真空状态,避免氧化与脱碳现象。气淬系统配备高压风机与气流导流装置,可通入氮气、氩气等惰性气体,形成高压气流快速循环,均匀带走工件热量,实现快速均匀冷却,保证工件淬火后硬度达标、变形量小。炉体结构耐压性强,密封性能可靠,真空与气压切换顺畅,多重安全装置保障高压气淬过程安全。控制系统可实现加热、保温、气淬、冷却全流程自动化控制,参数可视化调节,数据记录完整,便于工艺追溯与优化。适用于模具钢、高速钢、不锈钢、高温合金等材料的真空淬火处理,在模具制造、机械加工、航空航天、汽车制造等领域应用,有效提升工件耐磨性、强度与使用寿命,减少后续精加工余量。
麟能连续式真空炉采用连续进料、连续出料设计,适配工业化大批量真空热处理生产,实现自动化连续作业,大幅提升生产效率。设备由进料室、加热室、冷却室、出料室等模块组成,各室密封、单独控温与控真空,工件通过推送机构依次通过各工序,连续完成预热、高温处理、冷却、出料流程。加热室多温区分别控温,温度场均匀,保证连续处理工件性能稳定;冷却室可根据工艺选择气冷或油冷模式,冷却速率可调。真空系统分区控制,确保各室真空度稳定,防止空气串入。全线采用自动化控制系统,各环节联动运行,可实现无人值守连续生产,减少人工成本,提升产品一致性。适用于标准件、轴承、齿轮、电子元件、粉末冶金件等大批量产品真空淬火、退火、回火等处理,在机械、电子、五金等行业规模化生产中发挥重要作用。航空零部件试制阶段,真空炉用于试样热处理,获取不同工艺条件下试样的理化测试数据。
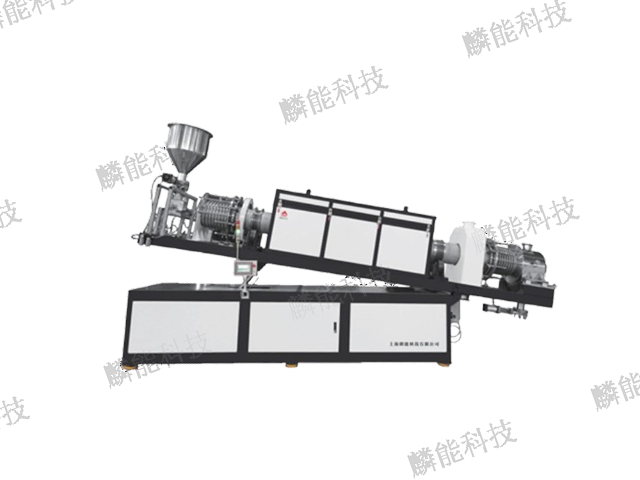
苏州麟能研发的真空烘干炉适用于对含水率、含气量敏感的物料与工件进行低温真空干燥处理,在真空环境下降低水分沸点,使物料在较低温度条件下完成脱水,避免高温烘干导致的变形、变色、氧化或结构破坏。设备加热方式以温和辐射为主,炉内温度分布均衡,不会出现局部过热现象,配合可调节真空度设置,能够根据物料含水率灵活调整干燥速度。炉体内部空间规划合理,可放置料架、料盘或工装夹具,满足不同规格工件批量干燥需求。真空系统运行噪音低,抽气速度适中,在保证干燥效率的同时延长设备使用寿命。控制系统支持恒温干燥、阶梯升温干燥、间歇真空干燥等多种模式,操作逻辑简单,便于操作人员快速上手。该机型多适配电子元器件、精密五金件、陶瓷生坯、粉末原料、光学组件等物料干燥,在电子制造、精密加工、新材料生产等行业使用,可提升干燥效率并保护工件外观与内部性能。硬质陶瓷刀具坯体送入真空炉,经过高温烧结,颗粒相互结合形成可以后续加工的坯件。江西定做真空炉技术指导
真空炉空载试运行可以检验抽气、加热系统,新设备或者维修之后建议开展该类测试工作。湖北附近哪里有真空炉方案
真空钎焊炉凭借其精细的温度控制和洁净的环境,成为精密零部件连接的理想选择。在航空液压系统的管路焊接中,真空钎焊炉能将铜基钎料在 850℃的真空环境中均匀熔化,使接头处形成致密的结合层,泄漏率可控制在 1×10⁻⁹Pa・m³/s 以下。与传统火焰钎焊相比,真空钎焊避免了焊剂残留导致的腐蚀问题,且接头强度更高,可达母材强度的 90% 以上。现代真空钎焊炉采用红外加热技术,升温速率可精确到 ±1℃/min,配合计算机模拟的温度场分布,确保复杂构件的各焊点同步熔化。例如在雷达天线的波导组件焊接中,多腔体结构的零件在真空钎焊炉内一次完成数十个焊点的连接,位置精度控制在 0.02mm 以内,满足高频信号传输的严苛要求湖北附近哪里有真空炉方案