商机详情 -
升降真空炉常见问题
随着技术的不断进步,真空炉正朝着高真空度、高温度精度、智能化和节能环保的方向快速发展。高真空度方面,新型真空获得技术的应用使真空炉的极限真空度不断提高,部分设备已能达到10⁻⁸Pa的超高真空水平,满足更精密材料处理的需求。高温度精度方面,采用先进的温度测量与控制算法,结合均匀的加热元件布局,使炉膛内的温度均匀性得到***提升,温差可控制在±2℃以内。智能化方面,真空炉集成工业互联网技术,实现远程监控、数据采集与分析功能,操作人员可通过云端平台实时查看设备运行参数、历史数据和故障信息,实现智能化管理和预测性维护。节能环保方面,新型真空炉采用高效保温材料和优化的加热结构,降低能量损耗;同时,对真空泵的余热进行回收利用,提高能源利用效率。这些技术创新让真空炉在**制造领域的应用更加***和深入。 真空炉炉料摆放不能触碰加热与隔热部件,防止工件受热不均或者造成设备构件损伤。升降真空炉常见问题
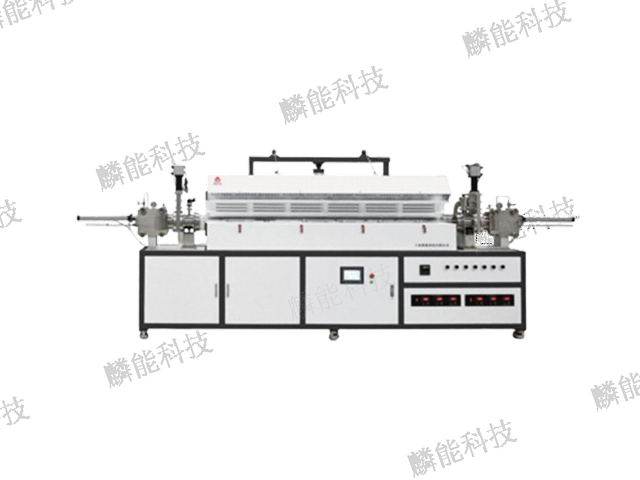
真空炉在航空航天材料的热处理中占据**地位,其能为高温合金零件提供无氧化的加工环境,是保障构件力学性能的关键设备。当涡轮叶片、燃烧室等关键部件在真空炉内进行固溶处理时,炉膛内的真空度可维持在1×10⁻³Pa以下,避免了高温下的氧化和脱碳现象。以镍基高温合金为例,在1150℃的真空环境中保温4小时后,材料的晶界析出相分布均匀,抗拉强度较空气炉处理提升15%,持久寿命延长20%以上。这类真空炉通常采用石墨加热元件,最高工作温度可达1300℃,并配备多区温控系统,使炉膛内的温度均匀性控制在±5℃以内。为满足大型构件的处理需求,工业级真空炉的炉膛容积可达5立方米,能容纳长达3米的发动机轴类零件,且通过惰性气体加压冷却(压力达),实现材料的快速淬火,大幅缩短生产周期。 常规真空炉烧结炉航空零部件试制阶段,真空炉用于试样热处理,获取不同工艺条件下试样的理化测试数据。
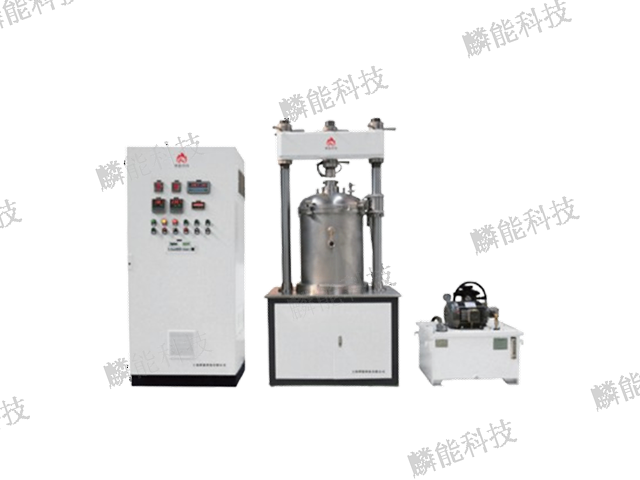
真空炉在温度控制方面展现出较高的精细度和宽泛的调节范围,能满足不同物料对高温处理的严苛要求。其加热元件可根据最高温度需求选择,如镍铬合金适用于中低温(800℃以下),硅碳棒可胜任1300℃左右的加热,而钼丝、钨丝则能实现1600℃以上的高温环境。控温系统采用高精度热电偶或红外测温仪实时监测炉内温度,结合PID调节算法,将温度波动控制在±1℃以内。更为重要的是,真空炉能实现复杂的温度曲线控制,从室温到最高温度的升温速率可精确设定,保温时间可精确到秒,降温过程也能通过程序控制实现缓慢冷却或快速淬火。这种精细的温度控制能力,使得它能精确模拟各种材料的高温相变过程,保证产品的性能一致性,尤其适合航空航天、电子等领域对材料性能要求较高的场合。
麟能高压真空炉具备真空与高压双重工况适配能力,可在高真空环境下加热,同时承受高压气体或介质作用,满足特殊材料高压真空热处理需求。设备炉体采用强度高的耐压结构设计,密封组件选用耐压耐高温材质,可稳定承受工艺所需压力,安全性能可靠。真空系统与压力控制系统联动,可实现真空、加压、保压、泄压自动切换,配合温控系统完成复杂高压真空工艺。加热系统在高压环境下运行稳定,温度均匀性不受压力影响,保证工件处理效果。适用于高压气氛材料合成、高压真空淬火、特殊合金高压热处理、新型功能材料研发等场景,在航空航天、新材料研发等领域,为特殊工艺提供高压真空一体化解决方案。高温合金零部件生产,真空炉调控升温保温参数,以此调整工件内部晶粒组织的分布情况。
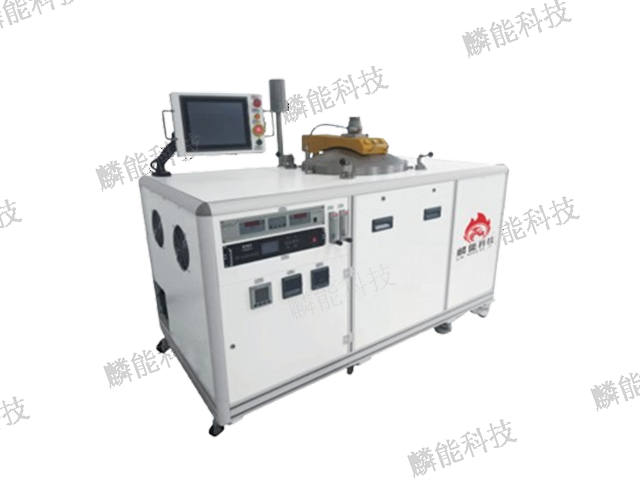
真空烧结炉是硬质合金生产不可或缺的关键设备,通过高温高压的真空环境,促使粉末颗粒之间形成牢固结合,***提升材料的致密度和耐磨性。在 WC-Co 硬质合金的烧结过程中,真空烧结炉先将炉膛抽至 1×10⁻³Pa 的真空度,再升温至 1450℃,保温 2 小时后通入氩气加压至 5MPa,使材料的致密度从压制后的 65% 提升至 99.5% 以上,硬度可达 HRA92。这种工艺能有效消除合金内部的孔隙和脆性相,使硬质合金刀具的使用寿命延长 50%。现代真空烧结炉配备了原位压力控制系统,可根据材料收缩曲线自动调节压力参数,且炉内设有温度梯度补偿装置,确保直径 500mm 的合金圆片上下表面温差不超过 3℃,保证产品性能的一致性。真空炉完成高温加工之后,不可立刻开启炉门,需要等到炉腔温度下降至安全区间再操作。山西定制真空炉工厂直销
刀具刃具的热处理工序,真空炉对刀具基体加热,配合冷却流程,调整基体材料力学状态。升降真空炉常见问题
真空钎焊炉凭借其精细的温度控制和洁净的环境,成为精密零部件连接的理想选择。在航空液压系统的管路焊接中,真空钎焊炉能将铜基钎料在 850℃的真空环境中均匀熔化,使接头处形成致密的结合层,泄漏率可控制在 1×10⁻⁹Pa・m³/s 以下。与传统火焰钎焊相比,真空钎焊避免了焊剂残留导致的腐蚀问题,且接头强度更高,可达母材强度的 90% 以上。现代真空钎焊炉采用红外加热技术,升温速率可精确到 ±1℃/min,配合计算机模拟的温度场分布,确保复杂构件的各焊点同步熔化。例如在雷达天线的波导组件焊接中,多腔体结构的零件在真空钎焊炉内一次完成数十个焊点的连接,位置精度控制在 0.02mm 以内,满足高频信号传输的严苛要求升降真空炉常见问题