商机详情 -
插针机高速振动|现场动平衡
插针机这类高速精密设备出现振动报警,多数情况不是设备"坏了",而是旋转部件上微小的质量不平衡在高速下被放大成了可感知的振动。正确的处理顺序是先降速观察、采集振动数据定性,确认属于不平衡类问题后,做一次现场动平衡通常就能把振动压下来,不需要大拆大卸。
微小振动也会伤精度和良率
插针机的插装精度以零点几毫米计,对机架振动很敏感。转子上几克的不平衡量,在高速运转下产生的激振力足以让整机振动越过报警线,反映到产品上就是插装位置偏差、端子变形,良率跟着往下掉。所以振动报警不能按一下复位了事——停机检查没发现明显磨损和松动时,振源大概率在旋转部件的平衡状态上。
【高速旋转部件不平衡激振示意】
先采数据把性质定下来
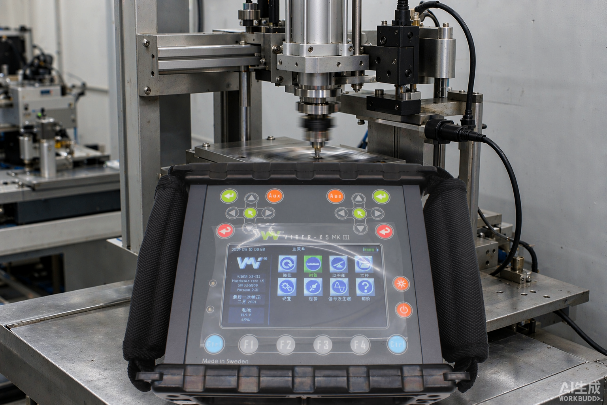
在主轴和驱动电机的轴承座上布置测点,用振动分析仪采集振动速度与频谱。振动以转频为主、径向明显大于轴向,指向旋转部件不平衡;如果频谱里还有成组的高频冲击成分,则要同时排查轴承状态。一次现场处理中,频谱特征清晰指向不平衡,结合停机检查结果,问题被定为转子微小质量不平衡,方案确定为现场动平衡校正。
【转频为主的振动频谱示意】
现场动平衡怎么做
现场动平衡不拆转子。先用仪器测出原始振动的幅值与相位,在转子上加试重后复测,根据前后变化计算校正质量与安装角度,然后在转子上直接配重。整个过程设备只需要短时停机,配重完成后立即复测验证,当班就可以恢复生产。
【现场动平衡试重与配重示意】
校正之后看效果
复测时转频处的振动幅值回落到报警值以下,设备恢复运行后插装精度正常,良率回到原有水平。这类问题的经验是:振动报警出现得越早、数据采得越全,动平衡一次做成的把握越大;拖到部件磨损之后再来处理,成本会完全不同。
平时怎么减少误报
日常维护上有几点可以配套:定期确认测点和传感器的安装状态,避免把探头松动当成设备振动升高;保持转子清洁,附着物堆积会慢慢改变平衡状态;把每次检修前后的振动数据存档,下次报警时就有可对比的基准。数据积累得越完整,判断越快,停机时间也越短。
找谁做这件事
插针机的平衡校正是精细活,校正面小、允许的残余不平衡量低,对仪器的相位测量精度和操作经验都有要求。昆山金斗云测控(GOC测控)提供现场振动检测与动平衡技术服务,使用瑞典 VMI 系列振动分析设备完成采集与校正计算,覆盖高速精密设备的微小振动治理。设备频繁出现振动报警时,建议先做一次系统的振动检测,把问题定性后再决定处理方式。