商机详情 -
新疆防锈液压钢管哪家好
液压钢管管路的正确布置:管道配管焊接以后,所有管道都应按所处位置预安装一次。将各液压元件、阀块、阀架、泵站连接起来。各接口应自然贴和、对中,不能强扭连接。当松开管接头或法兰螺钉时,相对结合面中心线不许有较大的错位、离缝或跷角。如发生此种情况可用火烤整形消除。管道在酸洗、磷化、干燥后再次安装起来以前,需对每一根管道内壁先进行一次预清洗。预清洗完毕后应尽早复装成系统,进行系统的整体循环净化处理,直至达到系统设计要求的清洁度等级。液压钢管在标准中为DIN2391-1 。新疆防锈液压钢管哪家好
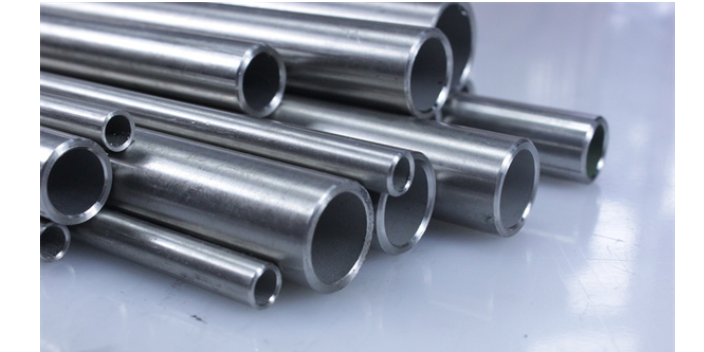
常见的液压钢管安装固定不当有:在安装油管时,不顾管路的长度、角度、螺纹是否合适强行进行装配,使管路变形,产生安装应力,同时很容易碰伤管路,导致其强度下降:有时过紧,使管路表面(特别是铝管)夹伤变形;安装油管时不注意固定,拧紧螺栓时管路随之一起转动,造成管路扭曲或与别的部件相碰而产生摩擦,缩短管路的使用寿命;管路卡子固定有时过松,使管路与卡子间产生的摩擦、振动加强;这些情况都会使管路破损而漏油;管路接头紧固力矩严重超过规定,使接头的喇叭口断裂,螺纹拉伤、脱扣,导致严重漏油的事故。贵州镀锌液压钢管多少钱一米精密液压钢管普遍用于电动车领域;
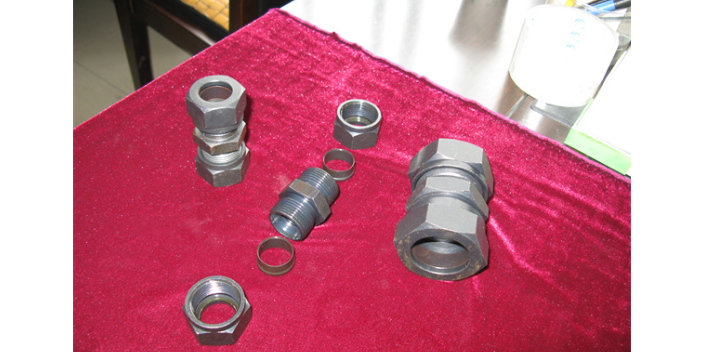
液压钢管管路如何安装?回油管的安装及要求:1)执行元件的主回油路及溢流阀的回油管应伸到油箱油面以下,以防止油飞溅而混入气泡。2)溢流阀的回油管不允许和泵的进油口直接连通,可单独接回油箱,也可与主回油管冷却器相通,避免油温上升过快了。3)具有外部泄漏的减压阀、顺序阀、电磁阀等的泄油口与回油管连通时不允许有背压,否则应单独接回油箱,以免影响阀的正常工作。安装成水平面的油管,应有3/1000~5/1000的坡度。管路过长时,每500mm应固定一个夹持油管的管夹。压力油管的安装及要求压力油管的安装位置应尽量靠近设备和基础同时又要便于支管的连接和检修。为丁防止压力管振动,应将管路安装在牢固的地方,在振动的地方要加阻尼来消振,或将木块、硬橡胶的衬垫装在管夹上,使铁板不直接接触管路。
液压钢管管路的正确布置:可以在全部配管完毕后将管夹与机架焊牢,也可以按需求交叉进行。管道在配管、焊接、预安装后,再次拆开进行酸洗磷化处理。经酸洗磷化后的管道,向管道内通入热空气进行快速干燥。干燥后,如在几日就复装成系统、管内通入长本液压钢管油,一般可不作防锈处理,但应妥善保管。如须长期搁置,需要涂防锈涂料,则必须在磷化处理48小时后才能涂装。应注意,管道在酸洗、磷化、干燥后再次安装起来以前,需对每一根管道内壁先进行一次预清洗。预清洗完毕后应尽早复装成系统,进行系统的整体循环净化处理,直至达到系统设计要求的清洁度等级。防锈涂料必须能与以后管道清洗时的清洗液或使用的液压油相容。精密液压钢管普遍用于航天领域;
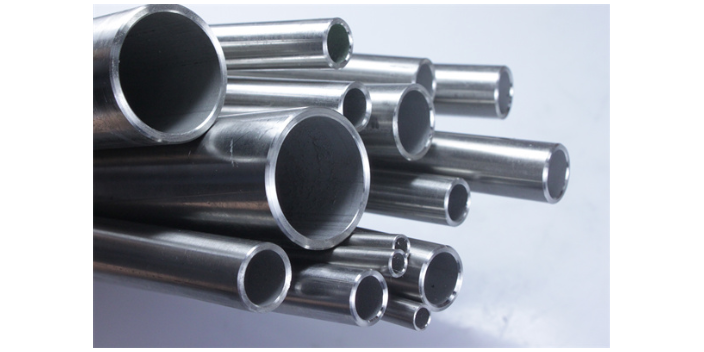
液压钢管管路如何安装?橡胶软管的安装及要求橡胶软管用于两个有相对运动部件之间的连接。安装橡胶软管时应符合下列要求:1)要避免急转弯,其弯曲半径R应大于9~10倍外径,至少应在离接头六倍直径处弯曲。若弯曲半径只有规定的1/2时就不能使用,否则寿命将很大缩短。2)软管的弯曲同软管接头的安装应在同一运动平面上,以防扭转。若软管两端的接头需在两个不同的平面上运动时,应在适当的位置安装夹子,把软管分成两部分、使每一部分在同一平面上运动。3)软管应有一定余量,因为软管受压时,要产生长度和灯标的变化(长度变化约为土4%)。因此,在弯曲情况下使用时,不能马上从端部接头处开始弯曲;在直线情况下使用时,不要使端部接头和软管间受拉伸。所以要考虑长度上留有适当余量,使软管比较松弛。液压钢管工艺有固溶处理和保护气体热处理等;贵州镀锌液压钢管多少钱一米
液压钢管采用主要材料可满足对钢管要求光洁度高的客户。新疆防锈液压钢管哪家好
一般的无缝钢管的生产工艺可以分为冷拔与热轧两种,冷轧无缝钢管的生产流程一般要比热轧要复杂,管坯首先要进行三辊连轧,挤压后要进行定径测试,如果表面没有响应裂纹后圆管要经过割机进行切割,切割成长度约一米的坯料。然后进入退火流程,退火要用酸性液体进行酸洗,酸洗时要注意表面是否有大量的起泡产生,如果有大量的起泡产生说明钢管的质量达不到相应的标准。外观上冷轧无缝钢管要短于热轧无缝钢管,冷轧无缝钢管的壁厚一般比热轧无缝钢管要小,但是表面看起来比厚壁无缝钢管更加明亮,表面没有太多的粗糙,口径也没有太多的毛刺。新疆防锈液压钢管哪家好