商机详情 -
浙江热轧液压钢管价格表
正确安装液压钢管:一、准备钢管:卡套接头所用钢管必须是精密冷拔液压钢管:1.将钢管垂直锯断,管端面与管轴线的垂直度允许误差为±3°,锯断后不得影响钢管锯断处圆度和直径;2.在钢管的端口,内、外表面轻度去毛刺,允许的倒角为0.2×45°;3.对于弯管,从直管末端到弯曲处的长度至少为螺母高度的2倍。二、卡套预安装:为保证卡套接头安装效果,建议用预安装接头体或其他相应预安装,设备进行预装配:1.在螺母的螺纹上,预安装接头体的螺纹和锥面上以及卡套上涂少量油脂.不锈钢接头请使用专门用润滑脂ASW040P;2.将螺母和卡套推上钢管,并确认卡套没有装反;3.将钢管压紧在预安装接头体内,用手将螺母拧入预安装接头,再用扳手,拧紧,直到卡套抱紧钢管,这时将明显感觉到拧紧力的增加,然后用扳手继续将螺母拧紧大约11/4至11/2圈,对于12mm以上较大规格的钢管要用加长的扳手,注意:在拧紧螺母时不要使钢管被带动旋转;4.检查钢管是否在卡套接头前端受挤后形成了一个明显突起,并已将卡套前沿包住,如已形成而且卡套在钢管上不能前后移动,只能略微转动说明预安装结束。在选择钢管的时候还可以考虑用手敲打管体,认真辨听声响如果是银铃般响声则证明钢管的密度很高,质量较好。浙江热轧液压钢管价格表
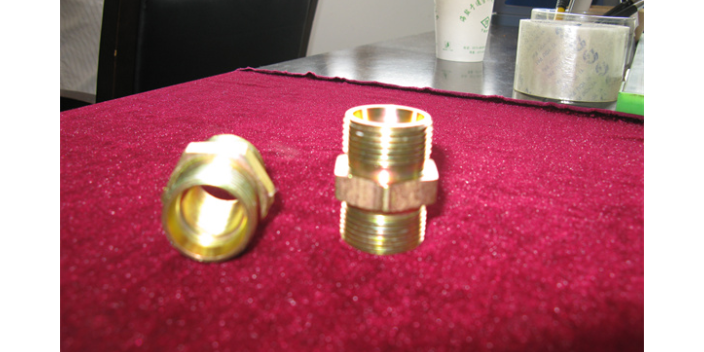
液压钢管恢复后会影响使用吗?塑性变形对金属零件的性能和寿命有很大影响,主要表现在金属的强度和硬度提高,塑性和韧性下降,并使零件内部产生残余应力,减轻塑性变形的危害,应从以下两个方面采取对策,设计时在充分考虑如何实现机构的功能和保证零件强度的同时,要重视零件刚度和变形问题以及零部件在制造、装配和使用中可能发生的问题。在设计时要尽量使零件壁厚均匀,以减少热加工时的变形。要尽量避免尖角棱角,改为圆角、倒角,以减少应力集中等,此外,还应注意新材料、新工艺的应用,改变传统加工工艺,诚少产生变形的可能性。江苏国标液压钢管多少钱一根液压钢管具有精密度高、光洁度好等特点。
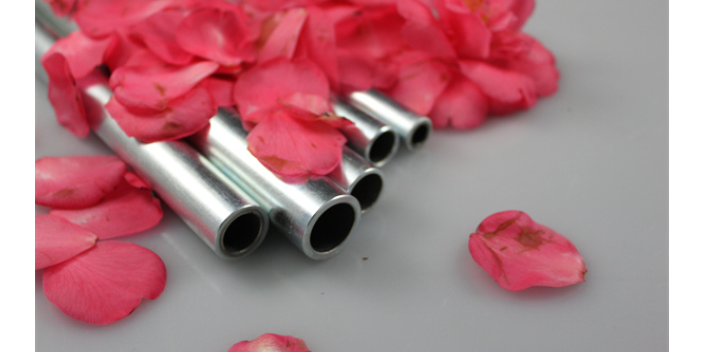
承接液压钢管弯管,钢管总成加工工艺:碳钢、精拔、无氧化光亮热处理、无损检测、钢管内壁以专门用设备刷洗并经过高压冲洗、钢管上防锈油作防锈处理、两端封盖作防尘处理。主要特点:精度高、光洁度好,热处理后钢管内外壁无氧化层,内壁清洁度好,钢管承受高压,冷弯不变形,扩口、压扁无裂缝,能作各种复杂变形及机械加工处理。钢管颜色:黑中带亮。主要用途:液压系统用钢管,汽车用钢管,普遍用于液压系统用钢管、注塑机用钢管、液压机用钢管、船用钢管、EVA发泡油压机械、精密油压裁断机用钢管、制鞋机械、液压设备、高压油管、液压油管、卡套接头、钢管接头、橡胶机械、锻压机械、压铸机械、工程机械、混泥土泵车用高压钢管、环卫车用、汽车行业、造船工业、金属加工、柴油机、内燃机、空压机、建筑机械、农林机械等。
精密液压钢管热处理后常见的问题:1、硬度不合格,硬度高,可以提高问火温度重新进行回火处理,精密液压钢管硬度不足,精密液压钢管多因为加热温度低或时间短,回火温度高,等温温度高或时间长,介质的冷却能力差及精密无缝管加热时脱碳造成等,通常要重新热处理。2、精密液压钢管金相组织不合格,指淬火马氏体的级別高于2.5级,原因主要是加热温度髙或保温时间长,需进行重结晶退火后再热处理。3、表面脱碳,盐浴脱氧不良,或夹具诱蚀等,盐浴中氧化物超标,对于用精密无缝管而言,其螺纹不再加工,将使其耐磨性很大降低,必须防止出现脱碳现象。4、中径及倒锥度超差,没有控制好精密液压钢管淬火工艺参数(加热温度,保温时间或冷却介质等),也可能同机械加工尺寸控制不严,原材料的球化不良有关,需退火后重新淬火处理。精密液压钢管普遍用于电力等范畴。
影响精密液压钢管价格波动的几个因素:精密管有不同的型号,在材质上也各有不同,常备材质:10#、20#、35#、45#、16Mn、20Cr、40Cr、Gcr15等。不同型号,不同材质的精密管其用途会有所差别。市场上对于不同型号的精密管要求比较多,因此,难免会出现某一种型号精密管,在特定的时间内,出现短缺的现象,从而使得价格提升。精密管质量要求提升:从某一角度来讲,如果说市场上所供应的精密管能够满足实际市场需求,那么价格不会有太大增加,随着精密管行业成熟,对于精密管审核变得严格,精密管质量要求提高,很多企业为了保证产品质量,不得不改进生产工艺,提高生产技术,这样无形之中增加了产品的生产成本,因此,附加值的提升,导致价格攀升。镀锌液压钢管的长度在6米以内均可;江苏国标液压钢管多少钱一根
液压钢管必须使管道有一定的刚性和抗振动能力;浙江热轧液压钢管价格表
液压钢管管路的正确布置:可以在全部配管完毕后将管夹与机架焊牢,也可以按需求交叉进行。管道在配管、焊接、预安装后,再次拆开进行酸洗磷化处理。经酸洗磷化后的管道,向管道内通入热空气进行快速干燥。干燥后,如在几日就复装成系统、管内通入长本液压钢管油,一般可不作防锈处理,但应妥善保管。如须长期搁置,需要涂防锈涂料,则必须在磷化处理48小时后才能涂装。应注意,管道在酸洗、磷化、干燥后再次安装起来以前,需对每一根管道内壁先进行一次预清洗。预清洗完毕后应尽早复装成系统,进行系统的整体循环净化处理,直至达到系统设计要求的清洁度等级。防锈涂料必须能与以后管道清洗时的清洗液或使用的液压油相容。浙江热轧液压钢管价格表