商机详情 -
辽宁实用钢衬PTFE厂家电话
为了消除压力,将它放在炉中,加温至180oC进行恒温处理,使之适应在180℃以下的温度中使用.同时,推(挤)压管的轴向抗拉强度比缠绕管明显要好.此管道具有理想的耐正、负压能力.粉末模压法衬里工艺:F4粉末模压法衬里是一种等体、等压、等温的制造工艺,历经了挤压管(松衬、紧衬)、PTFE带缠绕、以及PTFE缠绕内加钢丝、加钢网等的工艺演变.无锡振宇冶化设备有限公司位于风景秀丽的太湖之滨——无锡市,312国道、京杭大运河、沪宁铁路绕厂而过,距无锡机场、沪宁高速公路只有两公里.公司地理位置优越,交通便捷.钢衬 PTFE 在负压工况使用时,需要选用适配负压工艺制作的钢衬 PTFE 产品。辽宁实用钢衬PTFE厂家电话
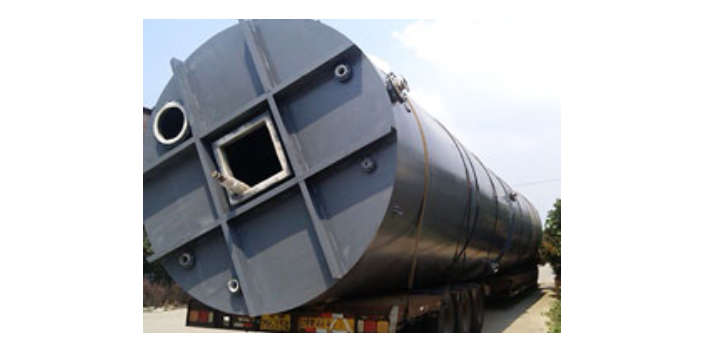
钢衬 PTFE 的法兰面翻边工艺是产品成型里的重点环节,无锡振宇冶化设备有限公司在制作钢衬 PTFE 时,把控翻边的平整度与厚度,翻边位置不能出现裂口、变薄等问题。钢衬 PTFE 依靠翻边结构,把法兰金属面和介质完全隔开,这也是整套管路防腐的关键一环。翻边成型之后,工作人员目视检查,配合电火花检测确认该区域衬层完整。钢衬 PTFE 法兰对接时,螺栓均匀分次锁紧,单边用力压紧容易造成翻边变形,留下渗漏隐患,保障钢衬 PTFE 在工况中平稳运行。辽宁实用钢衬PTFE厂家电话钢衬 PTFE 用于废气喷淋药液输送,适配喷淋塔循环系统的腐蚀环境。
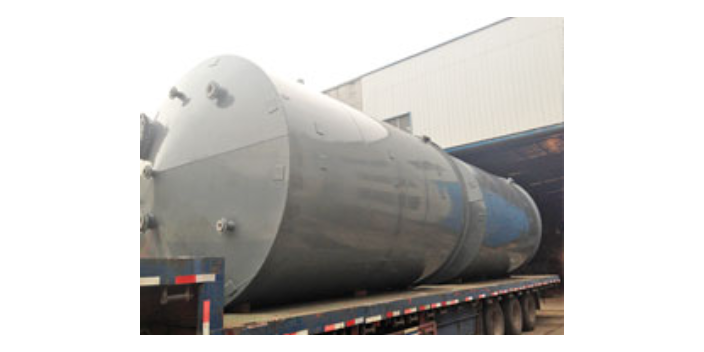
无锡振宇冶化设备有限公司在钢衬PTFE的整套生产流程中,把钢管基底预处理视作衬里成型的前置基础,钢衬PTFE想要实现衬层和基体紧密贴合,钢管表面的清洁度与粗糙度需要控制在合适区间。钢管先经过喷砂打磨,去除表面氧化皮、锈蚀斑点以及油污,打磨完成之后再做清理,粉尘碎屑全部吹扫干净,避免杂质夹在衬层与钢管内壁之间。钢衬PTFE的PTFE内衬采用推压成型工艺置入管体,之后送入恒温烘箱分段升温保温,缓慢释放材料内部积攒的应力,避免衬层在后续温度波动环境下出现形变脱开。全部成型工序结束后,操作人员会沿着管壁、法兰翻边等区域逐段开展电火花检漏,仔细排查肉眼难以发现的微孔缺陷,确认衬层完整无异常之后,再对管口进行封堵防护,打包发往各个化工项目现场,让钢衬PTFE可以稳定承接各类腐蚀介质输送任务。
钠萘溶液处理含氟材料,主要是通过腐蚀液与PTFE塑料发生化学反应,扯掉材料表面上的部分氟原子,这样就在表面上留下了碳化层和某些极性基团.红外光谱表明,表面引入羟基、羰基和不饱和键等极性基团,这些基团能使表面能增大,接触角变小,润湿性提高,由难粘变为可粘.这是目前研究的所有方法中效果较好,也是比较常用的方法.一般用钠萘四氢呋喃作为腐蚀液.处理粘接步骤如下:处理液配制:将一定量的金属钠加入到四氢呋喃与萘的溶液中,其中金属钠的质量分数控制在3%~5%.振宇冶化承诺钢衬PTFE产品质量,让客户无后顾之忧。
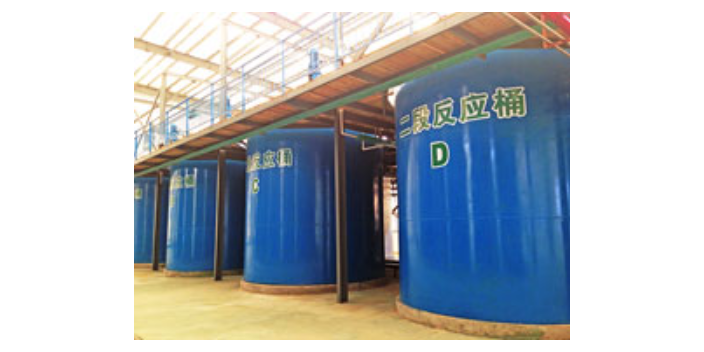
钢衬聚四氟直管俗称松衬管.此工艺采用PTFE棒材车削成的薄膜,缠绕烧结成形.适用于常压、正压的输送管路(如三废处理管路等),不宜用于有负荷的管路(如泵进、出口处及由落差或突然冷却等能产生负乐的管路).聚四氟乙烯衬里管道工艺之缠绕管松衬法具体工艺为;将模压生产的四氟棒料,用车床切削成薄带,用手工或机械的方法将四氟薄带缠绕在预先设计好尺寸的模具上,达到要求的厚度后,再在其外用同样方法缠上三到四层无碱玻璃丝带,较外层用铁丝扎紧,然后送入烧结炉成型,烧结后取出用水冷却,然后用手工或机械方法脱模,再套入钢管,翻边后即完成.钢衬 PTFE 可用于萃取工艺有机相输送,应对体系内多种溶剂组分。辽宁实用钢衬PTFE厂家电话
无锡振宇冶化设备有限公司为中试项目提供小规格钢衬 PTFE,适配试验装置布局。辽宁实用钢衬PTFE厂家电话
在室温下搅拌约2h,直至溶液颜色呈现深褐色或黑色即可;将待处理的PTFE工件浸入到该溶液中约5~10min,取出再用丙酉同溶液浸泡3~5min;从丙酉同溶液中取出工件,用清水漂洗干净后置于阴暗处自然干燥;选择环氧树脂、有机硅或聚氨酯做粘合剂,均匀涂于处理过的待粘接表面并立即粘接,于24~30℃下静置24h后即可粘接牢靠.钢衬四氟直管俗称松衬管.此工艺采用PTFE棒材车削成的薄膜,缠绕烧结成形.适用于常压、正压的输送管路(如三废处理管路等),不宜用于有负压的管路(如泵进、出口处及由落差或突然冷却等能产生负压的管路).辽宁实用钢衬PTFE厂家电话