欢迎来到金站网
金站网首页
网站导航
钣金装配选型时,很多工程师都会问 M6 拉铆螺母的扭矩上限。这里要分清两个关键指标:推荐装配工作扭矩(日常安全使用值) 和极限破坏扭矩(出现跟转、螺纹滑牙的临界值)。扭矩不是固定数值,和拉铆螺母结构、材质、板材厚度、铆接成型质量强相关,同样 M6,六角款和普通滚花款差距很大。
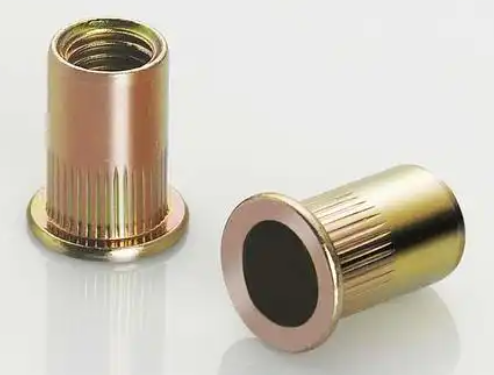
测试基准条件:板材 1.5~2.5mm 冷轧钢板、孔径标准、拉铆行程到位、翻边贴紧板材背面。国标 GB/T17880 规定,常规碳钢平头 M6 拉铆螺母很小破坏扭矩≥15N・m,这是型式试验比较低合格指标,不表示日常可以用到这个数值永年区人民...。
✅ 普通圆身滚花碳钢 M6 拉铆螺母(很常用)
推荐装配扭矩:8~10 N·m
极限转动破坏扭矩:10~14 N・m 特点:依靠滚花纹路摩擦锁止,扭矩偏高容易在孔内跟转,适合机箱、外壳等低、中扭矩场景。
✅ 六角碳钢 M6 拉铆螺母(机械防转款)
推荐装配扭矩:10~14 N·m
极限转动破坏扭矩:16~22 N・m 特点:六角外形卡入六角孔,属于形状锁止,不容易跟转,是高扭矩、反复拆装工况优先。
✅ 不锈钢 M6 滚花拉铆螺母
推荐装配扭矩:9~12 N・m
极限转动破坏扭矩:14~16 N・m 特点:不锈钢螺纹容易咬死,扭矩不宜一次性加至上限,建议分步拧紧。
✅ 铝制 M6 拉铆螺母
推荐装配扭矩:6~8 N·m
极限转动破坏扭矩:8~10 N・m 特点:铝材质地软,孔壁容易压溃,扭矩余量小,只适合轻载固定。
板材材质与厚度铝板、薄板<1.2mm,抗旋能力大幅下降,扭矩要下调;厚钢板、高硬度板材咬合更好,扭矩上限更高。软基材哪怕是六角拉铆螺母,也不能满扭矩使用。
钻孔孔径精度孔径偏大是现场很常见失效原因,间隙超标,滚花款极易提前打滑跟转,扭矩上限直接打折。
铆接成型质量拉铆行程不足、翻边没有贴紧板材背面,夹持力不足;铆接过量又会把板材拉变形,两种情况都会降低抗旋扭矩。
失效形式区分两种失效要区分:一种是螺母在板材孔内跟转(摩擦锁止款高发);另一种是内螺纹滑牙,六角款大多先发生螺纹滑牙,而不是螺母空转。
❌ 误区 1:达到国标 15N・m 就可以长期使用 国标 15N・m 是比较低合格破坏指标,是破坏试验值,结构件长期使用必须预留安全余量。
❌ 误区 2:滚花拉铆螺母可以当高扭矩结构件使用 滚花只是增大摩擦力,不是机械锁止,重载、振动工况优先选六角拉铆螺母 + 六角预制孔。
✅ 建议:重要受力结构,务必拿样品在和现场一致的板材上做扭矩验证,确认跟转、滑牙临界点。
上海锦瑞标准件配套有限公司供应碳钢、不锈钢、铝制 M6 拉铆螺母,包含圆身滚花款、六角防转款,规格齐全,可提供对应孔径、铆接范围、扭矩参考,适配自动化机架、钣金壳体、新能源设备薄板紧固,可根据载荷、基材、扭矩要求推荐合适型号。
总结:常规滚花碳钢 M6 拉铆螺母建议控制在 8~10N・m 以内使用;需要更高扭矩、防跟转,优先选用六角款;铝、不锈钢材质要按对应扭矩降档使用。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询