欢迎来到金站网
金站网首页
网站导航
XYZ龙门平台一般由X向双轴(或单轴加辅助导轨)、Y向横梁和Z向升降轴组成,每根轴可以是丝杆直线模组、同步带直线模组,也可以是直线电机模组。单根轴出厂时都做过检验,但装成龙门结构后,轴与轴之间的相互关系、机架安装面的平整程度,会直接影响整台平台的运行表现。下面按到货后的现场顺序说明验收要点。
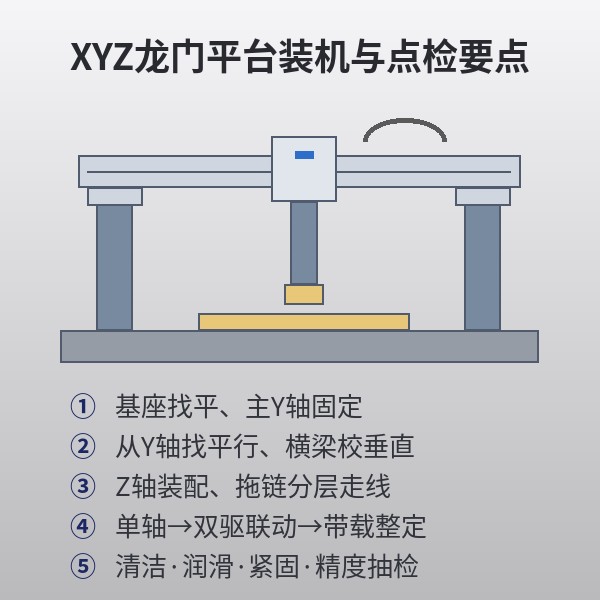
开箱后先不急着上电,先核对:
各轴型号、行程与装箱单是否一致,铭牌信息是否清楚;
滑块、型材表面有无磕碰、划痕,防尘带是否平整;
电机、驱动器、拖链、连接板、螺丝包等附件是否齐全;
随货资料是否包含外形尺寸图、接线图和出厂检验记录。
运输固定件(锁块、扎带)要在说明书指引下拆除,拆除前不要手推滑块全程移动。
龙门平台的X向如果是两根轴同步驱动,两轴的平行度和等高是验收重点。机架安装面不平,螺丝一锁紧,型材会被迫跟着变形,表现为滑块推动阻力不均或某段异响。
现场可以这样查:
用水平仪或平尺检查机架安装面,局部高差先用垫片处理,再锁紧螺丝;
在两根X轴之间取前、中、后三处,用卷尺或内径测量工具测中心距,看差值是否在图纸允许范围内;
用千分表架在一根轴的滑块上,沿另一根轴的基准边走全程,读取表针变化,判断两轴是否平行;
两轴高度可在横梁两端分别打表比对。
锁紧螺丝建议按对角、分次的顺序拧紧,避免一次拧到底把型材拉偏。
横梁(Y向)与X向、Z向与XY平面之间的垂直度,会影响末端轨迹是否走“斜线”。常见做法是用直角尺配千分表:
把直角尺一边贴靠X向基准,千分表固定在Y向滑块上,沿直角尺另一边走一段行程,读数变化反映XY垂直度;
Z向可把千分表固定在Z轴滑块上,表头顶在竖直放置的直角尺上,上下移动读取变化;
如测量结果偏大,通常通过连接板的调整孔或垫片微调,调整后要重新复测。
不必一开始就上激光干涉仪,现场可以先用千分表做一轮简单复核:
在机架上固定千分表,表头顶在滑块端面或末端工装上;
让轴从同一方向多次往返到同一目标点,记录每次读数;
读数的波动范围,就是该点往返重复精度的粗略结果,可与产品资料标称的重复精度对照。
建议在行程两端和中段各取一点测试;双驱X轴两侧都要测。若结果偏差明显,先检查联轴器、同步带张紧和螺丝是否松动,再考虑调整驱动参数。直线电机模组还要确认光栅尺读头间隙和尺面清洁。
很多龙门平台的Z轴末端会装电动夹爪或吸盘工装。末端负载加上后,Z轴受力和横梁挠度都会变化,建议:
按实际负载重量复核Z轴的额定负载与力矩余量;
带载重新测一遍往返重复精度,与空载结果比对;
电动夹爪开合与XYZ三轴运动同时进行时,观察拖链内线缆是否顺畅、有无拉扯;
连续运行一段时间后,再复查一次螺丝与连接板状态。
机架安装面检查结果与垫片位置;
双轴平行度、三轴垂直度的测量数值与测量方法;
各测试点往返重复精度的原始读数;
空载与带载对比结果、调整过的位置与参数。
这些记录在后续保养或换型时,可以作为对照基准。
威洛博机器人提供XYZ龙门平台、直线模组、直线电机、电动夹爪及小型精密滑台等精密运动部件。询价或方案阶段把行程、负载、安装方向和末端执行件写清楚,到货验收时会更顺利。
(本文为行业科普,不涉及具体客户案例与指标承诺。具体精度、负载与安装要求请以产品资料及技术沟通为准。)

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询