欢迎来到金站网
金站网首页
网站导航
螺母螺纹滑牙是螺母内螺纹牙型发生塑性变形、剪切剥落,螺纹咬合失效,拧紧时持续空转,无法建立稳定预紧力,普遍出现在设备机架、工装夹具、管路法兰等螺纹连接位置。
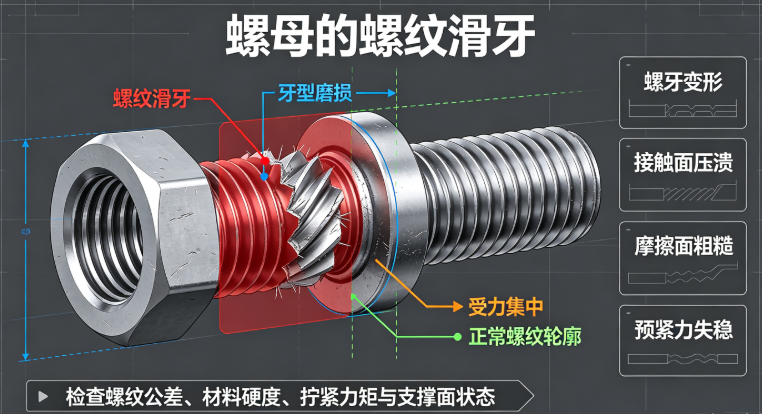
扭矩超限是单次拧紧过程中施加扭矩超出螺母螺纹承载上限,属于一次性过载失效。
机理:拧紧扭矩过大,螺纹牙承受的拉剪应力超过材料屈服强度,牙型被直接压塌、剪切;
典型特征:一般只发生在first one次或者少数几次拧紧,拆开后可见螺纹牙被压扁、牙顶压溃;
参考参数:8 级碳钢螺母配套 8.8 级螺栓,搭配 M10 螺纹,推荐拧紧扭矩约 45N・m,超出上限极易滑牙;
材料差异:铝、铜、不锈钢螺母屈服强度偏低,相比碳钢螺母更容易因为扭矩超限滑牙。 上海锦瑞标准件配套有限公司在配套螺母供货时,会同步给到对应强度等级的推荐扭矩区间,规避过载损伤。
反复拆装属于累积式损伤,不是单次受力破坏,是多次旋合带来的渐进式失效。
机理:多次旋入旋出,螺纹牙面持续摩擦、磕碰,牙型逐步磨损,不锈钢螺纹还容易出现冷焊拉伤;
典型特征:前几次装配正常,随着拆装次数增加,咬合越来越松,后期出现滑牙,螺纹表面有明显拉伤划痕;
参考次数:普通碳钢螺纹,规范拆装条件下可承受数十次拆装;304 不锈钢螺纹无防咬剂时,拆装次数明显下降;
附加影响:拆装时不同心、斜着拧入,会加速螺纹单侧磨损,大幅缩短可用周期。 上海锦瑞标准件配套有限公司建议频繁拆装工况,可选用二硫化钼防咬涂层,降低螺纹拉伤概率。
很多时候滑牙不是单一因素,还有配套、环境因素叠加,需要一并排查。
牙距不匹配:粗牙、细牙混用,螺纹咬合不足,轻微受力就打滑;
杂质介入:铁屑、油漆、粉尘卡在螺纹牙之间,拧紧时应力集中,加速牙型损坏;
基材强度失衡:螺栓强度高于螺母,过载时优先损坏螺母内螺纹,这也是设计上的常规思路;
振动微动磨损:长期振动工况,螺纹微滑移,牙面持续磨损,和反复拆装效果相近。
扭矩超限滑牙:初次拧紧就失效,螺纹牙局部压塌,划痕少,变形集中在受力一侧;
反复拆装滑牙:前期装配正常,多次拆装后失效,螺纹整圈有均匀拉伤、磨损痕迹;
补充:如果同时存在大扭矩 + 多次拆装,两种损伤叠加,失效速度会更快。
控制拧紧扭矩:使用扭矩扳手,严格按照强度等级对应的扭矩值操作,避免凭手感蛮力拧紧;
频繁拆装工况选型:优先选用碳钢调质螺母,不锈钢螺纹搭配防咬剂,减少冷焊拉伤;
装配规范:保证螺栓与螺母同轴旋入,禁止斜拧,装配前清理螺纹内铁屑、污物;
定期检查:经常拆装的连接点位,定期抽检螺纹状态,出现拉伤及时更换螺母。
上海锦瑞标准件配套有限公司供应不同强度等级碳钢螺母、不锈钢螺母、法兰螺母,可配套螺栓、防松垫圈一起交付,适配自动化设备、工装、风电配套等场景。可根据客户拆装频次、扭矩要求,推荐合适螺母材质与表面处理方案,降低螺纹滑牙失效概率。
螺母螺纹滑牙,扭矩超限偏向一次性压溃破坏,反复拆装偏向磨损累积失效,二者都属于常见诱因。现场可以通过失效痕迹、使用历史区分根源,配合扭矩管控、规范装配、合理选型,减少螺纹滑牙故障,有螺母配套需求可按工况咨询选型。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询