欢迎来到金站网
金站网首页
网站导航
不锈钢螺母相比同规格碳钢螺母,在同等装配条件下,确实更容易出现滑牙、咬死、螺纹拉伤失效,很多现场装配人员都有这类体会。不锈钢螺母滑牙不只是单纯强度问题,还包含冷焊、摩擦系数等多重因素,下面结合紧固件装配经验拆解原理与防控方式。
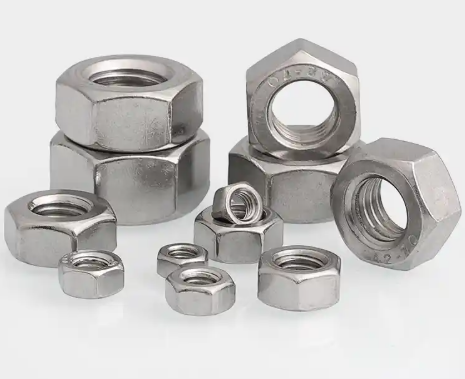
不锈钢螺母是采用 304、316 等奥氏体不锈钢加工的内螺纹紧固件,多用于防锈要求高的设备、工装、户外装置,在拧紧、反复拆装场景下,螺纹失效风险高于普通调质碳钢螺母。
奥氏体不锈钢没有经过淬火强化,屈服强度偏低,这是容易滑牙的基础原因。
304 不锈钢屈服强度约 205MPa;8 级碳钢螺母屈服强度可达 640MPa;
同等螺纹规格下,不锈钢螺纹牙承受塑性变形的承载上限更低;
扭矩稍微偏大,螺纹牙面就容易发生塑性挤压、牙型变形,进而滑牙。 上海锦瑞标准件配套有限公司在不锈钢紧固件配套时,会给到低于碳钢螺母的推荐拧紧扭矩,避免过载滑牙。
不锈钢很有特点的失效形式是螺纹咬合冷焊,也是很多人误以为 “滑牙” 的主要原因。
拧紧时螺纹牙面微观凸起发生挤压贴合,金属原子互相粘连,形成冷焊;
轻微冷焊时,螺纹拉伤、牙面起毛刺,继续拧动就会快速磨损、滑牙;
严重冷焊直接咬死,螺母无法旋动,强行拆卸直接撕裂螺纹牙;
无润滑情况下,不锈钢反复拆装,冷焊概率会成倍上升。 碳钢螺纹不容易发生冷焊,磨损多为普通磨耗,很少出现这种粘连式损伤。
摩擦系数会直接影响预紧力,同样扭矩下不锈钢螺纹的预紧力波动更大。
干燥裸面 304 螺纹摩擦系数大约 0.3~0.4;发黑碳钢螺纹约 0.15~0.25;
摩擦阻力大,装配人员容易加大扭矩,无意间超过螺纹承载极限;
螺纹表面有加工毛刺、钝化不均,会进一步加大摩擦差异,更容易过载滑牙。
现场经常把两种失效混在一起,处理方式不一样:
扭矩超限滑牙:螺纹牙被压塌、变形,拧紧时空转,牙型轮廓扁平化;
冷焊咬死拉伤:螺纹表面有金属撕拉划痕、毛刺,旋动阻力忽大忽小,多次拆装后逐步滑牙。 不锈钢螺母很多失效是先拉伤,再发展成滑牙,并不是一次性扭矩过载。
下调拧紧扭矩:同规格不锈钢连接,拧紧扭矩建议取碳钢 8 级螺母的 60%~70%,优先使用扭矩扳手;
搭配防咬剂 / 二硫化钼润滑:在螺纹表面薄涂,隔离金属接触面,抑制冷焊;
减少无意义反复拆装:不锈钢螺纹不适合高频次拆装点位,频繁拆装优先选用碳钢调质螺母;
装配前清理螺纹:去除铁屑、加工碎屑,避免硬质颗粒卡在螺纹之间造成应力集中;
材质搭配优化:避免螺栓、螺母同为 304;可考虑 304 螺栓搭配氮化不锈钢螺母,改善咬合。
上海锦瑞标准件配套有限公司供应 304、316 不锈钢螺母、法兰螺母,配套不锈钢螺栓、轴位螺钉、定位销等精密紧固件,支持钝化、氮化等表面处理。针对不锈钢螺纹容易拉伤滑牙的工况,可提供配套选型建议与表面处理方案,适配自动化设备、精密工装、户外防腐装配场景。
不锈钢螺母相比碳钢螺母更容易滑牙,一方面是奥氏体不锈钢屈服强度偏低,承载上限有限;另一方面是不锈钢螺纹容易发生冷焊咬合,造成螺纹拉伤磨损。装配时控制扭矩、合理使用防咬润滑,能够有效降低螺纹滑牙、咬死概率,有不锈钢紧固件配套需求可以结合工况选型。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询