欢迎来到金站网
金站网首页
网站导航
在点胶、视觉检测、激光加工和平面阵列取放设备上,XYZ龙门平台是整机的运动骨架。方案和选型定下来之后,平台能不能长期跑出预期的重复精度和到位精度,很大程度上取决于装机过程是否规范、调试是否按步骤推进、日常维护是否持续。前面我们介绍过XYZ龙门平台在点胶与检测设备上的布局与验收要点,本文换一个角度,从现场工程师装机、联调到日常点检的实际流程出发,梳理威洛博XYZ龙门平台在基座找平、轴系装配、走线布置、上电调试、日常维护和常见问题排查上的实用要点。
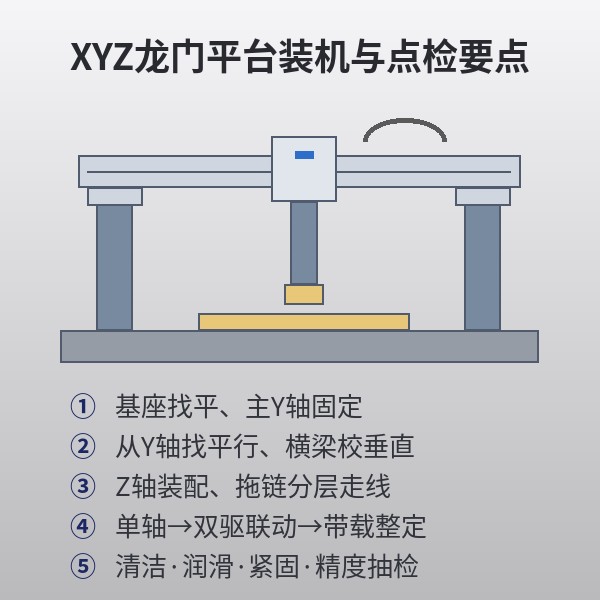
很多龙门平台的现场问题,在拧下螺钉之前就已经埋下。动手前建议逐项核对:
图纸与配置:对照装箱清单核对各轴型号、行程、导程或推力规格、电机与刹车配置,以及是否为双驱结构,和设计图纸保持一致;
安装基座:钢架或大理石台面的刚性要足够,结合面平整、无焊渣、毛刺和油污;钢架焊接后建议做去应力处理再精加工安装面;
安装环境:避开明显的振源和热源,比如冲压设备、风机出风口和加热炉附近,地脚可调并能锁紧;
工具与量具:准备扭力扳手、水平仪、千分表或百分表、大理石方尺、塞尺等,必要时安排激光干涉仪做精度复核;
搬运与吊装:按说明书指定的吊点吊装,不要直接拉拽模组本体、电机或拖链,横梁类长件吊装时注意两端受力均衡。
Y轴是整套龙门的基准,Y轴装不好,后面X轴和Z轴再怎么调也很难补回来。建议按下面的顺序进行:
基座找平:用水平仪在台面纵横两个方向检测,调整地脚至水平后锁紧,再复测一次;
主Y轴固定:先装主动侧Y轴,沿基座上的靠边台阶或对位销对齐,螺钉先对角轻带,再按规定扭矩分次拧紧,防止单边受力导致模组底座扭曲;
直线度检测:沿Y轴行程方向用千分表打表,检查导轨或滑台运行的直线度,超出要求时先查安装面,不要靠加垫片硬凑;
从Y轴平行度:双Y结构以主Y轴为基准,在行程两端和中间多点测量两轴间距和高度差,调整到一致后再锁紧;
复核:两根Y轴锁紧后手动推动滑台走完全程,确认无卡滞、无异响,再进入横梁装配。
横梁(X轴)把两根Y轴连成一体,Z轴又挂在横梁上,这一步决定平台的平面度和垂直度。
横梁连接:横梁与Y轴滑台之间的连接板先轻锁,用方尺或千分表校正X轴与Y轴的垂直度,确认后再按顺序锁紧;
避免强行装配:如果两侧Y轴高度差或间距没调好,横梁装上去会被迫扭曲,表现为推动沉重、两端阻力不一致,这时要回到上一步重新校正,而不是加大锁紧力;
Z轴安装:Z轴与X轴滑台用对位销或止口配合,校正Z轴与XY平面的垂直度;竖直安装的Z轴建议选用带刹车电机,并核对断电下滑风险;
末端负载:点胶阀、相机、电动夹爪或小型精密滑台装到Z轴末端后,复核悬伸带来的力矩,重心尽量靠近Z轴滑台中心;
整体复测:三轴装完后,用千分表抽检XY平面度、XZ和YZ垂直度,记录数据作为后续维护的对照基准。
龙门平台多轴联动,线缆在拖链里每天往返成千上万次,走线不合理是后期断线、干扰报警的常见原因。
按弯曲半径选线:拖链内使用高柔性线缆,弯曲半径不小于线缆和拖链的允许值;
分层分隔:动力线、编码器线、通信线、气管分层或用隔板分开,避免互相缠绕和挤压;
两端固定:线缆在拖链两端做应力释放固定,中间段保持自然松弛,不要拉得过紧或在拖链里打结;
屏蔽接地:编码器线和通信线使用屏蔽线,屏蔽层按说明书接地,并与伺服动力线、变频器线分开走线;
预留余量:为相机、光源、点胶阀或夹爪的后续扩展预留拖链空间,减少日后重新穿线。
机械装配和走线完成后,按下面的步骤上电调试:
上电前检查:确认供电电压、相序和接地,急停回路、限位传感器接线正确,各轴处于行程中段;
单轴点动:每根轴先低速点动,确认运动方向与坐标系一致,原点、正负限位传感器动作正常;
回零与软限位:确认回零方向和回零速度合适,软限位设在机械行程以内并留出余量;
双驱同步:双Y结构先确认主从轴编码器方向、回零方式和同步参数,再低速联动,观察横梁是否有扭摆、两侧电流是否接近;
参数整定:从较低速度和加速度起步,逐步提高到目标节拍,观察到达后的停稳时间、残余振动和跟随误差;
带载联调:装上实际末端负载后再整定一次,空载参数不一定适用于带载工况;
轨迹验证:跑典型点胶轨迹、扫描路径或阵列取放程序,观察匀速段是否平顺、拐角是否有过冲。
XYZ龙门平台的维护工作量不大,但按周期点检,可以把很多故障消灭在萌芽阶段。建议结合使用环境和节拍,制定班次、周、月三个层级的点检项:
班次点检:开机后先空载回零并跑一遍全行程,听有无异响,看拖链运行是否顺畅、有无报警记录;
清洁:用无尘布清理导轨、丝杆或直线电机磁轨表面的粉尘、碎屑和胶液残留,粉尘较多的环境加装防护罩或风琴罩;
润滑:按说明书给出的周期和润滑脂型号补充润滑,不随意混用不同润滑脂,也不要过量涂抹;
紧固:定期检查基座地脚、横梁连接板、Z轴连接件和末端工装的螺钉是否松动,振动较大的设备适当缩短检查周期;
线缆与拖链:检查线缆外皮有无磨损、折痕,拖链链节有无断裂,接头是否松动;
精度抽检:定期用固定的测试点复核重复精度和到位精度,与验收记录对比,变化明显时及时排查;
记录:把点检结果、润滑时间、更换部件和参数修改记入设备档案,便于追溯。
运行有异响或卡顿:检查导轨润滑是否不足、是否进入异物,横梁是否因两侧Y轴不平行而被扭曲,线缆是否在拖链中拉扯;
重复精度变差:先查基座地脚、横梁连接板和末端工装是否松动,再查联轴器紧固情况和控制参数是否被改动;
到位精度偏差增大:核对丝杆或光栅尺是否有污染、磨损,环境温度变化是否较大,必要时重新做补偿标定;
双驱报警或横梁扭摆:检查主从轴同步参数、编码器方向和回零方式,确认两侧机械阻力是否一致;
到达后停不稳、来回抖动:多为增益偏高或带载惯量与参数不匹配,按带载状态重新整定,同时检查基座刚性;
回零位置漂移:检查原点传感器和感应片是否松动,回零速度是否过高,同步带结构还要检查皮带张紧;
电机或驱动温升偏高:核对实际负载、加速度和运行占空比是否超出选型范围,检查散热条件;
通信或编码器报警:检查线缆在拖链中是否反复弯折造成内部断线,屏蔽接地是否可靠,动力线与信号线是否分开。
排查时建议按“机械—电气—参数”的顺序逐项进行:先看紧固、润滑和走线,再看供电、接线和通信,然后看参数和程序。拆机前先记录当前参数和报警信息,遇到无法判断的情况,及时联系厂家技术支持,不要自行拆解丝杆、磁轨或光栅尺等关键部件。
安装前核对图纸、基座和工具,按指定吊点吊装;
以主Y轴为基准,先找平、再找平行,横梁装配时校正垂直度,不强行装配;
拖链走线按弯曲半径选线,动力线与信号线分开并做好屏蔽;
调试由单轴到联动、由空载到带载,双驱结构重点核对同步;
日常点检关注清洁、润滑、紧固、线缆和精度抽检,并保留记录。
如果你的设备正在使用或准备使用XYZ龙门平台,可以把台面尺寸、各轴行程、负载、节拍和安装环境发给威洛博。工程师会协助梳理安装调试与维护方案,并给出与直线模组、直线电机、小型精密滑台、电动夹爪的组合建议。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询