欢迎来到金站网
金站网首页
网站导航
电动夹爪选型确定之后,真正决定它在产线上能不能长期稳定工作的,是装机过程和日常维护。前面我们介绍过按开口行程、夹持力、通信接口三步选型,本文换一个角度,从现场工程师装机、联调到日常点检的实际流程出发,梳理威洛博电动夹爪在机械安装、电气接线、参数调试、日常维护以及常见问题排查上的要点,方便设备厂和终端用户把夹爪用得稳、用得久。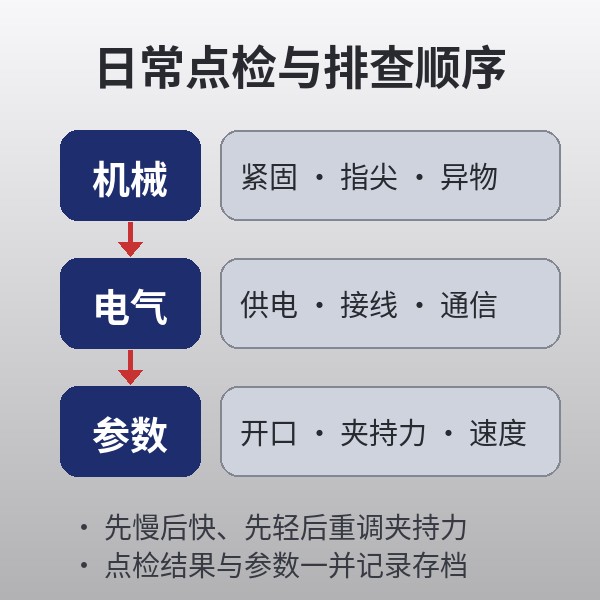
很多夹爪的现场问题,其实在装上去之前就埋下了。动手前建议逐项核对:
型号与配置:对照装箱清单核对夹爪型号、开口规格、通信方式以及是否带断电保持功能,和设计图纸保持一致;
安装法兰与连接板:确认法兰孔位、止口尺寸与机器人末端或直线模组滑块上的连接板匹配,连接板要有足够刚性,结合面平整、无毛刺和油污;
指尖与工件:核对指尖(夹爪手指)的材质、形状和长度,指尖越长、越重,对夹爪导向部件的负担越大,应控制在样本允许的范围以内;
安装空间:模拟夹爪全开、全闭两种状态,检查与治具、料盘、相邻工位之间是否有干涉,并预留线缆弯曲空间;
工具与扭矩:准备合适规格的扭力扳手和内六角工具,按说明书给定的扭矩值锁紧,不凭手感。
对位:连接板与夹爪之间优先用对位销或止口配合,便于拆装后回到原位,减少每次换爪后重新示教的工作量;
锁紧:螺钉先对角轻带,再分两到三次按规定扭矩拧紧,防止单边受力导致夹爪本体或导向部件变形;
指尖装配:指尖与手指安装面贴合到位后再锁紧,两侧指尖的高度和对中要一致,必要时用塞尺或百分表检查左右是否对称;
螺纹防松:振动较大的工位,可在螺钉上使用适量螺纹胶,但注意不要让胶液流进夹爪内部或沾到滑动面;
线缆固定:夹爪随直线模组、XYZ 龙门平台或机器人运动时,线缆要在出线口附近做应力释放固定,再进入拖链,避免拉扯接头。
指尖是电动夹爪上常被定制的部分,但也容易出问题。指尖过长时,夹持点离手指根部越远,力矩越大,长期运行可能导致导向部件磨损加剧。设计时尽量让夹持点靠近手指根部,并控制指尖重量。
供电:上电前用万用表确认供电电压和极性与铭牌一致,供电线径按线缆长度和电流留出余量,压降过大会导致动作不稳定或报警;
接地与屏蔽:信号线和通信线使用屏蔽线,屏蔽层按说明书单端接地,并与伺服动力线、变频器线分开走线,降低干扰;
IO 控制:采用 IO 控制时,核对输入输出点的定义、NPN/PNP 类型与 PLC 一致,先用手动强制输出确认开合动作正确;
总线通信:采用 Modbus、EtherCAT 等总线时,先确认站号、波特率或网络配置,再用主站读取夹爪状态字,确认通信稳定后再写入动作指令;
状态反馈:把夹持到位、工件有无、报警等信号接入设备联锁,在程序中做好夹持失败、掉料时的处理分支。
电动夹爪的优势是开口位置、夹持力和速度都可以按工步设置。调试时建议遵循“先慢后快、先轻后重”的思路:
开口位置:张开位置只需比工件外廓留出合理的取放余量,开得过大会白白增加开合时间;
夹持力:从较小的夹持力开始试抓,观察工件在加减速和翻转动作下是否打滑,再逐步加大到稳定区间,薄壁件、易划伤件要同时检查有无压痕;
速度与接触:靠近工件时适当降低闭合速度,减小接触冲击,对易碎件、精密件尤为重要;
运动中的夹持:带工件搬运时,按实际的加速度和姿态复核夹持力,必要时提高指尖摩擦系数或改为仿形指尖;
配方管理:不同料号的开口、夹持力和速度参数写入配方,换型时调用配方,减少人工改参数带来的偏差。
电动夹爪结构紧凑、维护工作量相对较小,但按周期做点检,可以把很多故障消灭在萌芽阶段。建议参考下面的点检项,结合使用环境和节拍制定周期:
外观与紧固:检查夹爪本体、连接板、指尖螺钉是否松动,指尖是否有磨损、缺口或粘附异物;
动作状态:手动或程序触发几次全行程开合,听有无异响,观察动作是否顺畅、开合时间是否与平时一致;
清洁:用无尘布或吹气工具去除手指滑动部位和指尖上的粉尘、碎屑、胶液残留,吹气时注意不要对着密封部位直吹高压气;
润滑:按说明书给出的周期和润滑脂型号补充润滑,不随意更换润滑脂种类,也不要过量涂抹;
线缆与接头:检查线缆外皮有无磨损、折痕,接头是否松动,拖链内线缆是否与其他线缆缠绕;
夹持一致性:定期抽检夹持后工件的位置一致性,与验收时的记录对比,变化明显时及时排查;
记录:把点检结果、更换的指尖和润滑时间记入设备档案,便于追溯。
粉尘、切削液或胶液较多的环境,建议在夹爪外侧增加防护罩,或在方案阶段选用防护等级更高的型号;长时间停机后重新开机,先空载开合数次再投入生产。
上电后不动作:先查供电电压和接线极性,再查使能信号是否给出、急停回路是否复位,再读取报警代码;
动作时有时无:多为线缆接头松动、线缆在拖链中反复弯折造成内部断线,或 IO 信号受干扰,可逐段测量导通并检查屏蔽接地;
通信中断或报错:核对站号、波特率、终端电阻和网线接头,确认通信线与动力线分开走线;
夹不住、工件打滑:检查夹持力设置是否偏小、指尖是否磨损或沾油,搬运加速度是否高于调试时的数值;
工件被夹伤或变形:降低夹持力和闭合速度,检查指尖材质和接触面积,必要时改用软爪或仿形指尖;
夹持后工件位置不一致:检查指尖螺钉是否松动、两侧指尖是否对称,连接板是否有间隙,再检查来料位置是否稳定;
开合有异响或卡滞:检查指尖是否过长过重、是否有异物进入滑动部位、润滑是否不足,必要时停机联系厂家检修;
本体温升偏高:核对夹持占空比和保持夹持时间,长时间保持夹持的工况可适当降低保持力或改用带断电保持功能的型号;
断电或急停后掉料:核对夹爪是否具备断电保持功能,以及程序中急停后的夹爪状态策略,必要时增加机械防掉料结构。
排查时建议按“机械—电气—参数”的顺序逐项进行:先看紧固和指尖,再看供电、接线和通信,然后看参数和程序。拆机前先记录当前参数和报警信息,遇到无法判断的情况,及时联系厂家技术支持,不要自行拆解夹爪内部结构。
安装前核对型号、法兰、指尖和干涉空间,按规定扭矩分次锁紧,防止单边受力;
接线时确认电压、极性和信号类型,通信线与动力线分开并做好屏蔽;
调试遵循先慢后快、先轻后重,参数写入配方统一管理;
日常点检关注紧固、清洁、润滑、线缆和夹持一致性;
出现问题按机械、电气、参数的顺序逐项排查,并保留记录。
如果你的设备正在使用或准备使用电动夹爪,可以把工件尺寸、重量、节拍、安装方式和控制器型号发给威洛博。工程师会协助核对安装与调试方案,并给出与直线模组、直线电机模组、XYZ 龙门平台、小型精密滑台的组合建议。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询