欢迎来到金站网
金站网首页
网站导航
继电器模组的选型失当,正在成为控制柜隐性故障的常见来源。据恒州诚思调研统计,2025年全球I/O继电器模块市场规模约26.05亿元,预计到2032年接近41.45亿元,年复合增长率6.8%。市场稳步扩大的同时,选型环节的粗放程度并未同步收敛。
继电器模组选型的首步,不在“路数”在“负载”
不少采购与电气设计人员拿到选型需求时,开始反应是确认需要几路通道、线圈电压是DC24V还是AC220V。这些参数当然必要,但决定模组在实际工况中能撑多久的,往往是触点所面对的负载性质。
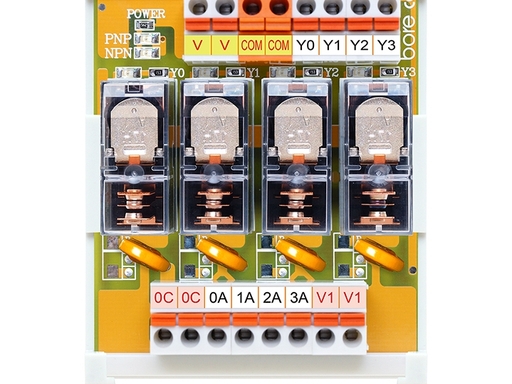
阻性负载与感性负载对触点的考验截然不同。感性负载在断开瞬间产生的反电动势可能达到额定电压的数倍,缺少触点保护电路时,触点熔接或烧蚀的风险会较大上升。行业报告显示,产品成本结构中继电器与隔离器件约占38%,而触点恰是这一成本项中较容易因选型偏差被“省掉”的部分。选型时应要求供应商明确触点的额定负载类别(如AC-1阻性、AC-15感性),而非只看一个笼统的安培数。
线圈侧同样存在被忽略的细节。PLC输出继电器模组选型中,若现场控制电缆较长、电磁环境复杂,线圈可能因残余电压或耦合干扰而无法可靠释放,导致输出状态“粘住”在吸合位。针对此类场景,具备干扰电压抑制能力的模组或底座,比事后加装滤波元件更经济。
机床电控继电器模组的选型逻辑,为什么不能照搬通用配电柜
机床电控继电器模组面对的是一个被震动、油污、温差和连续作业反复打磨的环境。通用继电器模组在实验室条件下表现正常,装到龙门加工中心或车铣复合设备的电柜里,触点粘连、分断不可靠的故障往往在数月内浮现。有案例显示,传统分散式继电器布局在长期连续运转下,触点粘连产生的回路电流骤增,甚至波及PLC控制柜内的精密电子元件。
这背后是选型时对“安装方式”与“维护可达性”的权重分配问题。机床电控的停机成本以小时计,故障后能否在数分钟内完成继电器更换,比模组本身的采购单价更具经济意义。采用插拔式继电器底座、标准35mm导轨卡装的结构,使单路继电器可以在不拆解整柜线束的前提下完成替换,将售后检修从“停机半日”压缩到“几分钟”。选型时若只对比路数和价格,而忽略底座结构与更换路径,等于把未来的维护成本留给了设备使用方。
触点保护与状态可见性:两个被推迟的选型决策
触点保护电路要不要集成,常常被推到“用坏了再说”的位置。感性负载回路中,触点断开时的电弧不但侵蚀触点材料,还会生成碳化物和硝酸类副产物,进一步恶化接触电阻。选型阶段确认模组是否预留了RC吸收或压敏电阻安装位,或者供应商是否提供带保护功能的底座选项,比故障后更换整块模组更符合全生命周期成本逻辑。
另一个常被推迟的决策是状态反馈。每路继电器配备LED动作显示,看似只是一个“方便调试”的附加项,但在产线夜班或电柜深处,它是判断信号是否到达执行端的首要依据。更进一步,部分面向机床行业的模组已开始预留状态监测接口,通过检测线圈吸合电流与触点接触电阻的变化趋势,为计划性更换提供数据依据,而非等到故障发生后才被动响应。
智能化与国产替代交汇期,选型视野需要拉长
继电器行业正处在一个产品定义发生位移的阶段。智能化方面,继电器正从“被动控制”向“智能终端”转型,状态监测、故障诊断与远程通信功能逐步集成,智能继电器模组的单价虽高于传统产品,但客户全生命周期成本呈现下降趋势。这意味着选型时若仍以初次采购成本为单一标尺,可能错过未来数年运维效率的改善空间。
与此同时,国产供应链在继电器模组环节的成熟度已不同于早期。国内企业在保持交付灵活性与非标适配能力的同时,部分厂商通过采用成熟的电控元器件与制造工艺,将产品电气性能对标进口配套标准,并在CE、RoHS等认证层面完成合规覆盖。对于机床、PLC输出控制等对适配性要求较高的场景,具备非标定制能力的本土供应商,往往能在路数配置、接口定义与结构尺寸上给出更贴近实际电柜布局的方案。
选型从来不是一张参数对照表能完成的事。从触点负载类别、线圈干扰耐受、安装维护路径,到保护电路与状态反馈的取舍,每一项都指向同一个判断:继电器模组是控制柜里被更换频率较高的有源部件之一,它的选型质量在设备交付后的第三年、第五年才会真正显现。
卓宏智能十八年聚焦机床电控配套,继电器模组采用一体化集成设计与标准35mm导轨卡装结构,支持NPN/PNP双极性输入与插拔式快换维护,可依据数控系统与自动化设备的电柜布局提供非标定制。产品通过CE、RoHS认证,面向机床制造、PLC输出控制及工业自动化场景提供从模组到成套线束的配套支持。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询