欢迎来到金站网
金站网首页
网站导航
控制面板正在从自动化产线的“配角”变成交付链条上被重新审视的一环。当设备商在压缩整机交期时,面板背后的接线工时、故障排查和系统对接成本,正在成为被低估的效率缺口。
行业背景:面板的“隐性成本”被重新定价
长期以来,控制面板在采购决策中容易被归入“配套件”序列,关注点集中在元器件品牌和防护等级上。但产线运行的真实数据揭示了一个不同的图景。以Rockwell Automation系统集成商Volga的实测为例,一个包含电机起动器、PLC和I/O模块的控制面板,传统硬接线耗时约20小时,而采用预装连接方案后降至6小时39分钟,接线时间缩减66%,面板尺寸同步缩小36%。这意味着面板的装配效率直接影响整机交付节奏。
从市场结构看,中国控制面板的存量更新需求正在加速释放。IndexBox的研究指出,控制面板在中国的装机基数预计到2035年将超过8000万台,售后零件与服务收入的年增速在7%–9%之间。与此同时,联网面板在新安装中的占比预计从2026年的10%–15%攀升至2035年的40%–50%。面板不再只是“按钮加箱体”,而是需要同时承载交付效率与数据接入能力的复合载体。
技术解读:从“硬接线箱体”到“预装式智能节点”
传统控制面板的制造逻辑以现场接线和逐个点位调试为主,质量高度依赖技师的熟练度。一旦线束复杂、点位密集,接线错误和排查时间便随之放大。Beckhoff在HMI技术演进的分析中提出,现代人机界面已从简单的操作面板转变为集数据采集、本地处理和安全通信于一体的智能枢纽,其价值在于为预测性维护和上层系统分析提供底层数据入口。
在这一逻辑下,控制面板的竞争力正在向两个方向迁移:制造端的预装化和使用端的可对接性。
以广东卓宏智能科技为例,其预装式控制面板在出厂前完成内部信号映射与IO地址分配,用户到货后只需对接电源总线与通讯母排即可完成主体安装;面板背部采用模块化快插结构,将现场装配动作从“逐线敷设”简化为“模块对接”。这一设计思路的实质,是把面板制造中复杂度较高的接线与校验环节前移到工厂端完成,让交付到现场的是经过预测试的功能单元,而非需要二次加工的半成品。
应用场景:机床与自动化设备商的三个现实痛点
其一,交付周期的不确定性。 在订单驱动的机床和专业的设备市场,面板接线排期的波动会直接传导至整机出厂时间。模块化预装将现场安装时间从“天”级压缩至“小时”级,为设备商留出更可控的交期窗口。
其二,复杂接线带来的可靠性风险。 手动硬接线不但耗时,且错误模式分散,后期排查往往需要停机配合。预装式方案将连接关系在厂内固化,降低了现场人为失误的引入概率。
其三,数据孤岛对系统对接的制约。 当制造端开始向MES、ERP等系统要数据时,控制面板如果缺乏标准化通讯能力,就会成为数据链路的断点。卓宏控制面板支持工业互联网协议,可与MES、ERP、WMS系统实现数据对接,正是对这一需求的直接回应。
值得注意的是,控制面板IP65防护与EMC选型并非孤立的硬件参数。前面板达到IP65、后部保持IP20的防护分区设计,配合符合EN 61000系列标准的电磁兼容性,是面板在油污、粉尘和变频干扰并存的机床环境中维持长期可用的前提。选型时若只看单一防护数字而忽略前后端的分区逻辑与EMC等级,往往会在现场暴露适配缺口。
趋势展望:为什么当下是调整面板策略的窗口期
模块化预装的逻辑正在从个案走向行业共识。欧洲面板供应链中,预组装、厂内测试的模块化替换面板已将现场安装时间从8小时以上压至1小时以内。控制面板的更换周期也在缩短,从典型的12–15年向10–12年靠拢,原因在于模块化设计让升级和改造不必再经历整柜更换的代价。这意味着,控制面板选型指南的关注重心需要从“当下够用”转向“后期可演进”——面板是否预留了通讯扩展空间、快插接口是否支持后续模块的即插即用,将决定它在下一个改造周期中的价值。
对于机床、机器人和新能源装备领域的设备商而言,现在调整面板供应策略的收益在于:用交付端的确定性对冲订单波动,同时为数据接入留出物理层基础。
结语
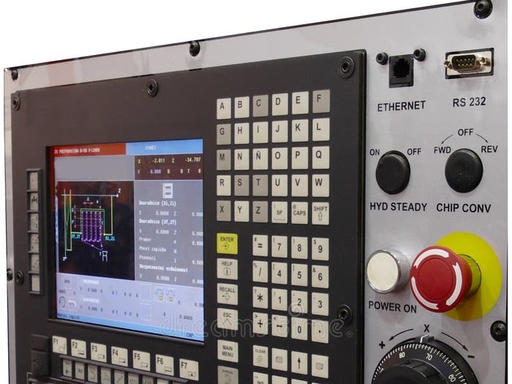 控制面板的效率命题,本质上是自动化设备交付链条中一段容易被忽略的“暗时间”。当整机交期被不断压缩,面板端的接线工时和系统对接能力就不再是配套细节,而是交付能力的一部分。卓宏智能深耕机床电控领域十八年,以预装式、模块化的控制面板与一站式电控解决方案,将面板从“到货再接线”的半成品转变为“到货即对接”的功能单元。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询