欢迎来到金站网
金站网首页
网站导航
秸秆属于典型长纤维物料,纤维韧性强、容易互相缠绕结团,是生物质颗粒生产里更容易造成颗粒机堵机的原料。堵机不只是要停机清理、耗费人工,还会磨损环模、压辊,严重时烧坏设备电机,大幅降低生产线效率。想要实现秸秆连续稳定制粒,不能只靠后期堵机再处理,要从前处理、原料调控、设备参数、操作规范、日常维护全链条做好管控。
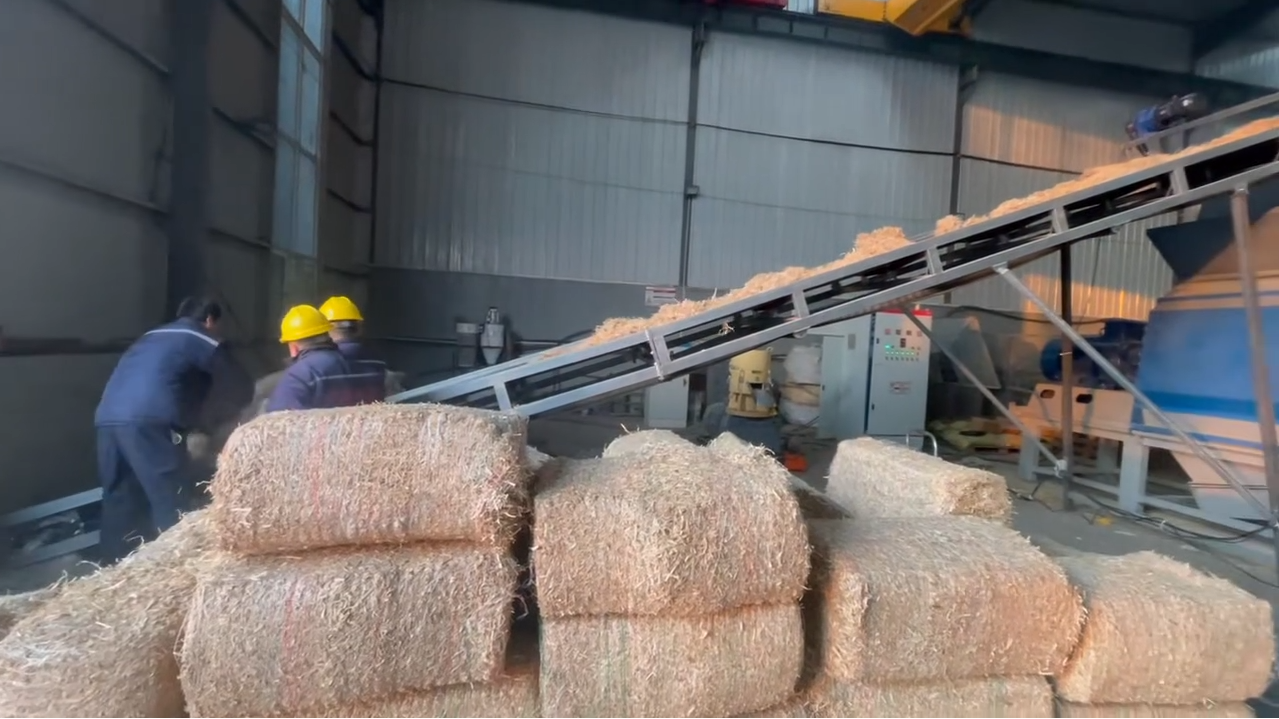
原料预处理是防堵的第一道关口。很多堵机根源就是秸秆粉碎不到位。原始秸秆长度大、粗纤维交织,直接送入制粒仓极易缠轴、搭桥、成团,进料不畅。秸秆粉碎后粒度建议控制在 5–10 毫米,打散长条纤维,切断长丝,减少纤维互相勾连。粉碎环节还要配套除杂,筛除石块、铁丝等硬物,硬物进入模腔会刮伤模孔、卡死压辊,间接引发积料堵模。
水分控制是关键控制点。秸秆制粒合适含水率区间为 14%–18%。水分偏高时,物料在模孔内不容易挤压成型,容易糊在模孔内壁,慢慢堆积堵死孔道;水分过低,摩擦温度急剧升高,物料焦糊发脆,同样会卡模。不同季节、存放方式的秸秆含水率差异很大,需要随时检测,湿秸秆提前晾晒或者配套脱水设备,干秸秆适度调水,稳定含水率。
设备参数要适配秸秆物料特性。秸秆纤维相比木屑更难压缩,环模要选用适配秸秆的低压缩比型号。压辊和环模间隙调整至 0.1–0.3 毫米,间隙过大,压辊打滑、物料堆积在模面;间隙过小,压辊磨损快、负荷飙升,同样容易堵机。新环模投产前,一定要用油料混合细料研磨模孔,打磨光滑孔壁,降低物料通行阻力。
现场进料操作同样关键,必须保证匀速、稳定送料,严禁忽快忽慢、猛加料。生产线断料之后,不要一次性大量补料,逐步提升喂料速度,防止瞬间负荷超标。操作人员紧盯主机电流,电流持续走高就是堵机预警,及时降低喂料量,情况不对立刻停机检查,不要强行带料运行。
做好停机保养,减少残留堵孔。每次生产收尾,要喂入少量油料混合料冲洗模孔,把模孔内秸秆残料带出,避免物料留在孔内干结硬化,下次开机直接堵模。日常定期清理模孔,按时加注黄油,保证压辊转动灵活;压辊轴承卡滞、转动不顺,物料无法被顺利压入模孔,很快就会在模面积料堵机。
堵机问题很少由单一原因造成,大多是粉碎、水分、参数、操作叠加导致。把每一个环节标准化,持续监控原料状态和设备运行数据,秸秆制粒就能大幅减少堵机故障,保障生产线连续稳产。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询