欢迎来到金站网
金站网首页
网站导航
经常会有生物质颗粒厂的老板问:开机没多久,压辊、环模快速升温,外壳烫手,有的还冒烟。马上埋怨机器质量不行。其实发烫冒烟大多不是设备质量问题,而是原料、调试、润滑、操作上细节没把控到位。
原料是第一道关键。很多人忽略原料水分,水分过低,物料缺少润滑,挤压时摩擦力暴增,热量快速堆积;水分太高又容易堵模闷机。常规秸秆、木屑原料水分建议稳定控制在 12%–18% 区间。同时原料里的铁块、石子、泥沙是隐形强者,硬物进入模辊之间会造成刮擦,局部瞬间高温。原料粉碎细度也要合适,粉料过细,摩擦阻力变大,同样容易发热。
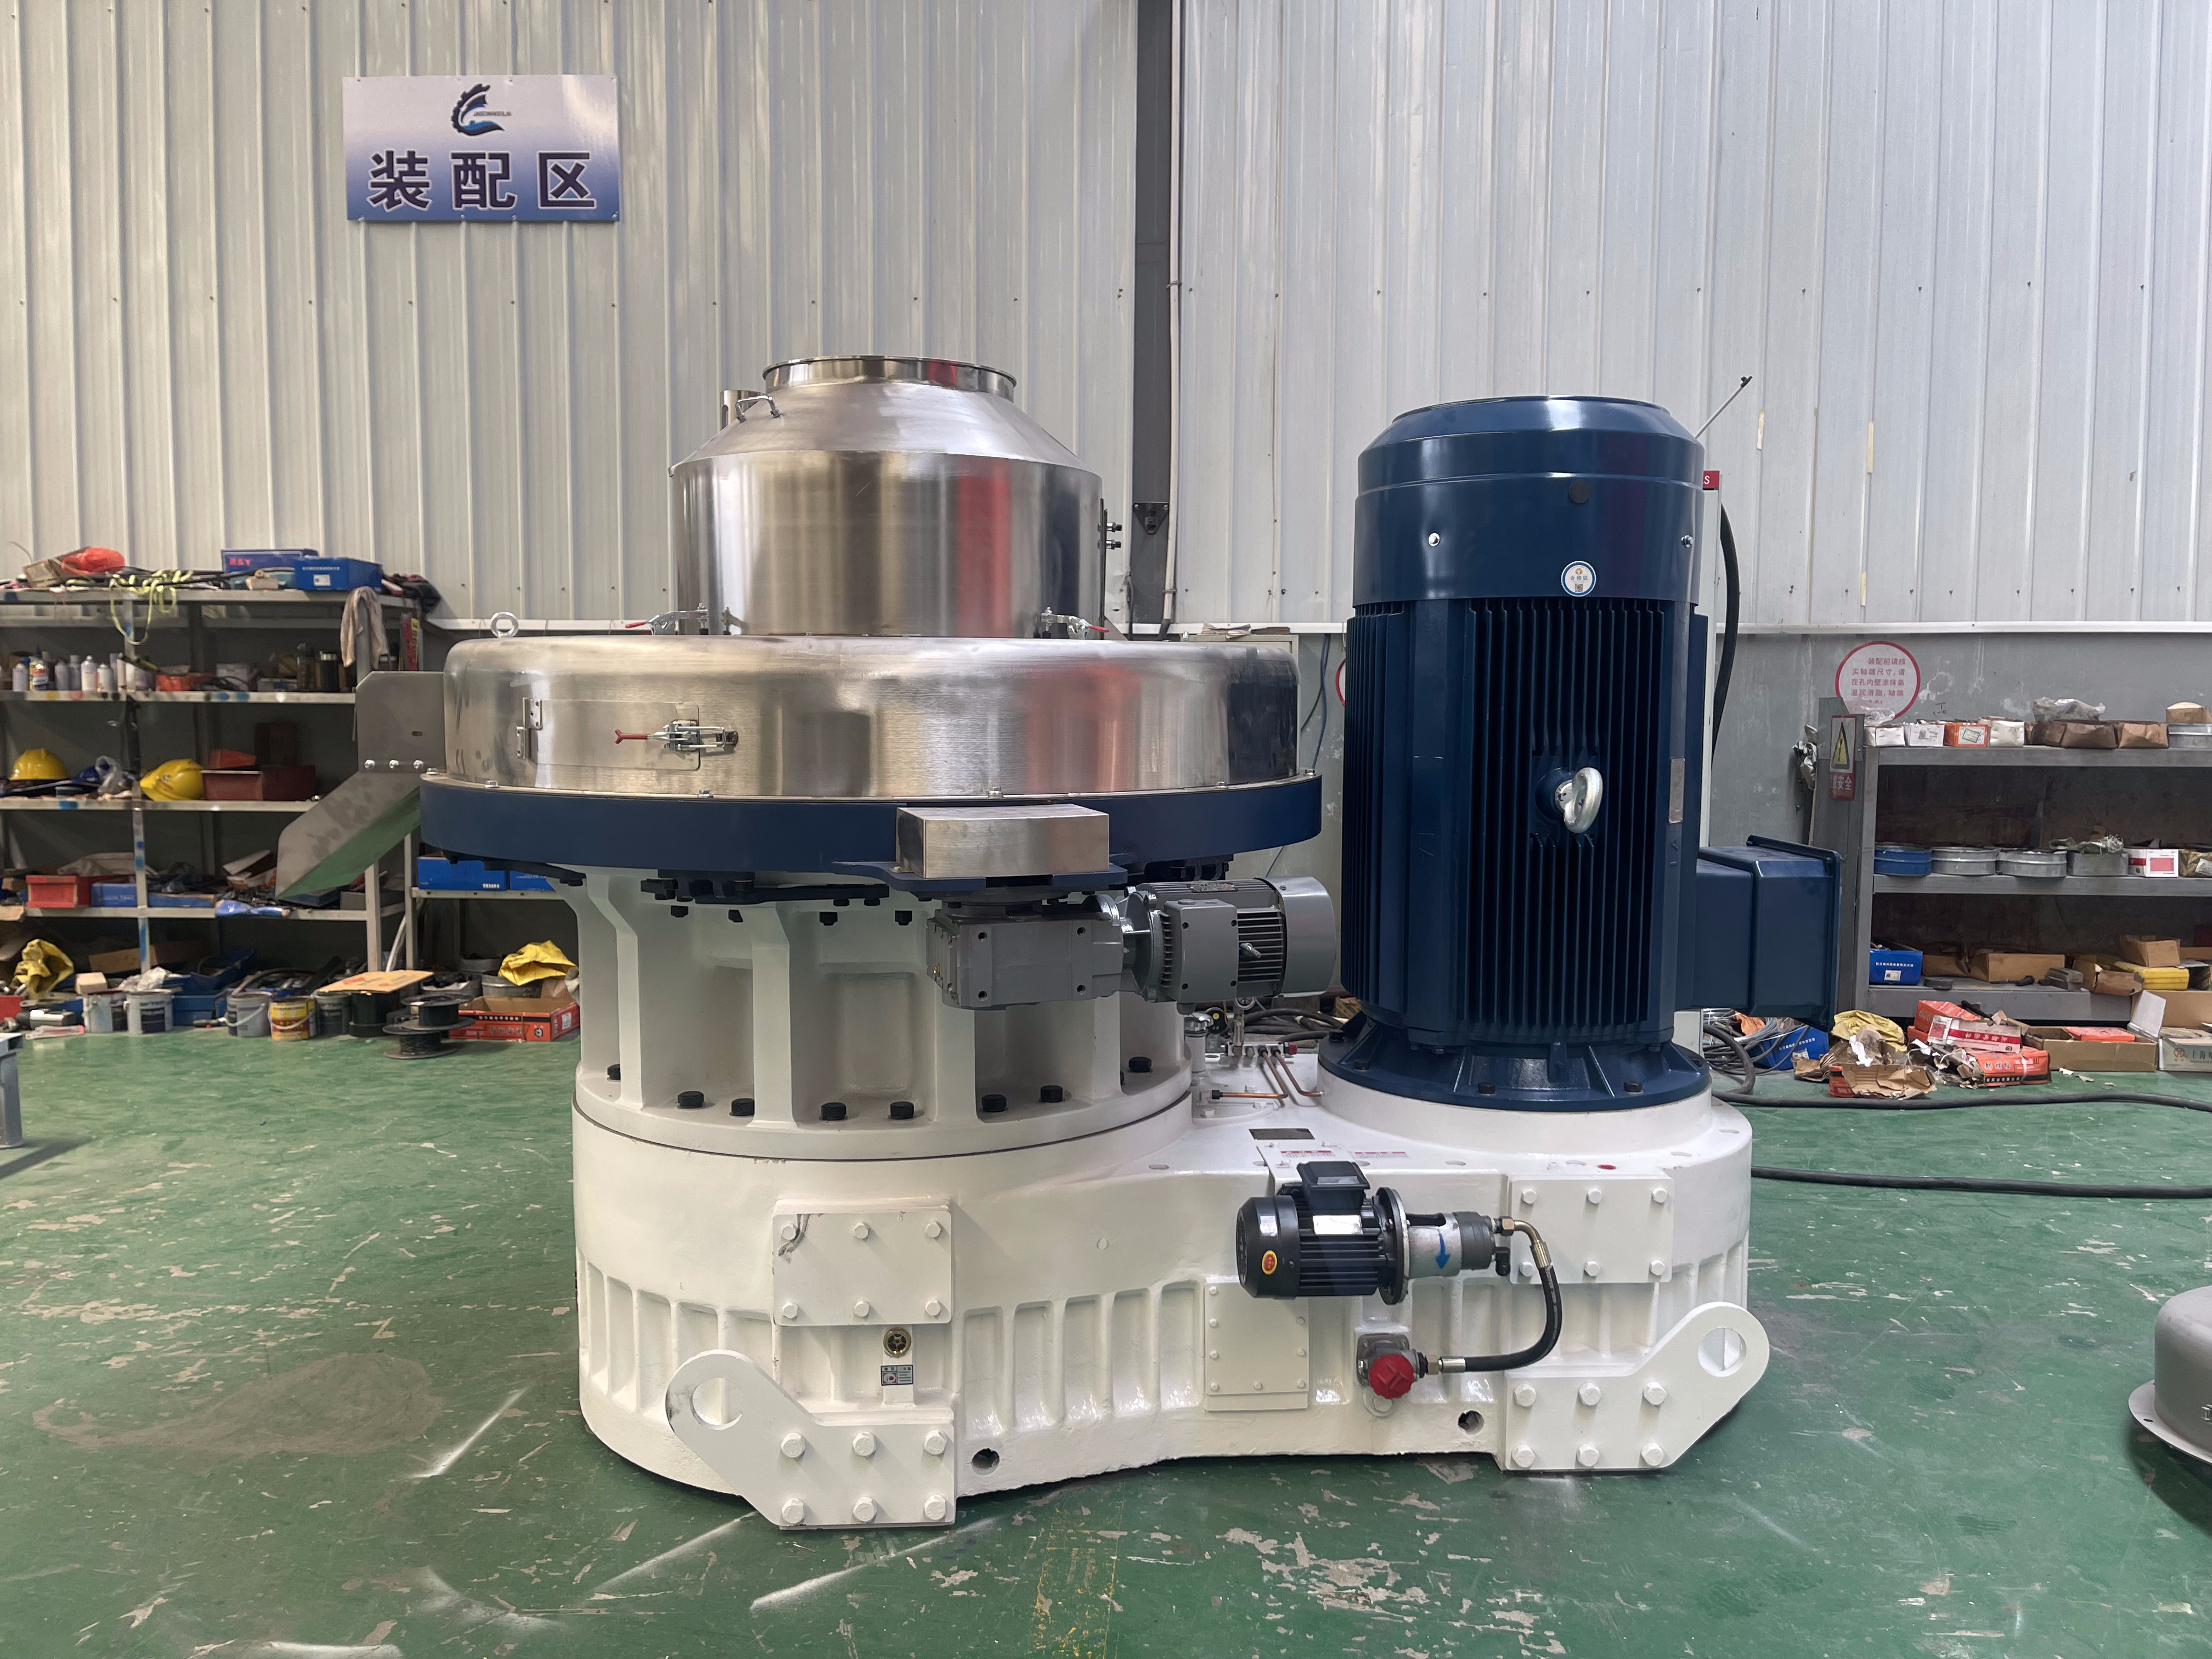
环模压缩比选择,直接决定发热程度。压缩比偏大,物料挤出阻力高,挤压做功大,模辊持续高温。不同原料适配压缩比不一样,木屑、秸秆不能共用一套模具,盲目选高压缩比追求高密度颗粒,更容易出现持续发烫冒烟。
压辊间隙调试是重中之重。正常生产间隙保持 0.2–0.4 毫米,间隙调得太小,压辊和环模近乎干磨,开机几分钟就急剧升温;间隙过大,物料打滑,反复摩擦生热,出粒不稳。新模要低速喂料磨合,不能直接满负荷生产。
润滑不到位是高频诱因。压辊轴承必须加注好用耐高温黄油,严格按照保养周期加注,缺油、黄油标号不对,轴承内部干摩擦,热量快速传导到压辊表面,很快就冒烟。切忌长时间空载运转,空载时没有物料起到缓冲润滑作用,模辊直接硬碰硬摩擦升温。
生产操作也要规范。喂料速度要均匀稳定,忽快忽慢会让设备负荷忽高忽低,热量不断累积。一旦发生堵模,不要强行持续喂料硬憋,持续闷料会瞬间高温烤坏环模,应当及时停机清理模孔。
另外,长期生产后,环模模孔内壁磨损粗糙、压辊表面起沟槽,摩擦系数变大,也会持续发热。磨损严重的配件不要硬撑,及时更换。做好以上几点,就能有效控制模辊温度,减少冒烟焦料,稳定产量,大幅延长环模和压辊使用寿命,降低颗粒厂的耗材成本。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询