欢迎来到金站网
金站网首页
网站导航
直线模组到货后,很多现场会直接开箱、上机、接线。等到调试时才发现:行程不对、电机折向反了、开关类型和 PLC 不匹配、电机法兰对不上……这时再返工,耽误的往往是整台设备的交期。花半个小时按清单核对一遍,可以把大部分问题挡在安装之前。本文整理一份直线模组到货验收和安装前的核对清单,供设备装配和采购人员参考。
说明:本文为通用核对思路。具体的验收标准、包装说明和安装要求,以随货文件、型号说明书和合同约定为准。
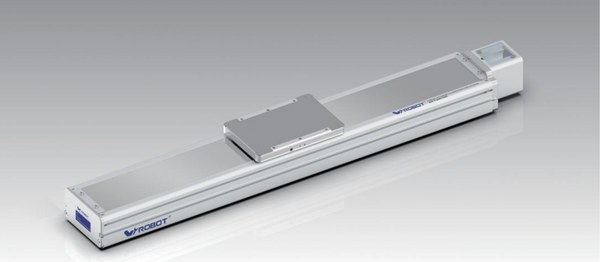 到货后先核对铭牌型号编码与订单是否一致(图为 VC10)
型号编码是很重要的核对依据。威洛博直线模组的订购编码一般包括:系列、导程、精度等级、行程、马达安装方式、马达类型、功率、原点开关位置、极限开关数量、感应器类型、刹车、减速机和非标位。到货后,把铭牌或标签上的编码和订单、技术协议上的编码逐位对比。任何一位不一致,先和厂家确认,再决定是否安装。
用卷尺或按图纸测量模组的有效行程和外形长度,和订单行程对比。行程通常以 50 mm 为间隔,特殊行程以技术协议为准。
导程和精度等级不容易从外观判断,主要依据铭牌和随货文件。如果有疑问,向厂家索取出厂检验记录。
对照订单中的 BA / BC / BR / BL 等代码,确认电机实际的安装方向。可以把模组放到设备旁边比一比,确认电机不会和其他机构干涉。
如果由厂家配电机:核对电机品牌(松下、三菱、安川、台达等)和功率;
如果客户自配电机(Z):核对连接板和联轴器是否和自配电机的法兰、轴径匹配。
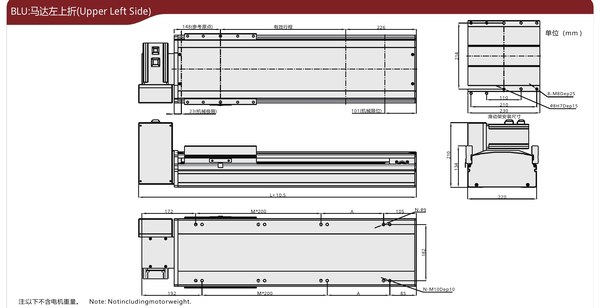 皮带模组到货需额外核对皮带类型、减速机与开关配置,并对照外形尺寸图(图为 VETB22 BLU)
原点开关位置:马达侧、反马达侧或外置,和订单是否一致;
极限开关数量:2 个、3 个或无;
感应器类型:NPN 还是 PNP,和 PLC 输入是否匹配。常用开关如 EE-SX672 / 674,型号上可以看出输出类型,以开关标识为准。
订购了带刹车的电机,确认刹车线是否齐全;
皮带模组订购了减速机(如 K10),确认减速机型号;客户自配减速机(如 ZK5)时,确认连接件。
无尘皮带还是橡胶皮带,和订单是否一致。
检查运输中有没有磕碰、变形,盖板、防尘带是否完好,滑台移动是否顺畅(未通电时按说明书允许的方式手动推动检查)。
产品说明书、尺寸图;
合格证或检验记录;
开关接线图;
直线电机类:驱动器、编码器、电缆长度是否与订单一致。
安装基面:检查设备上的安装面是否平整、清洁,长行程模组尤其要注意;
固定螺钉:按安装说明准备规格和数量合适的螺钉;
拖链和线缆:确认线缆长度够用,拖链规格合适;
接线图:电气工程师按开关和电机的接线图准备接线;
垂直轴:安装垂直轴时,注意负载可能下滑,按说明书采取防护措施。
编码不一致:拍照留存,尽快联系厂家确认;外观损伤:拍照记录,按合同约定的流程处理;
配件缺失:对照装箱清单,联系厂家补发;
不确定的地方:不要强行安装,先咨询厂家。
建议为每根模组建立档案:型号编码、到货日期、安装位置、调试记录。后期维护、更换备件或联系厂家时,报出完整的型号编码,处理会快很多。
如果在验收中发现问题,或者需要技术支持,请准备:
铭牌上的完整型号编码;
订单号和技术协议;
问题描述和现场照片;
设备安装情况。
威洛博的口号是"让智能制造更简单"。咨询热线 4000-113-588。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询