欢迎来到金站网
金站网首页
网站导航
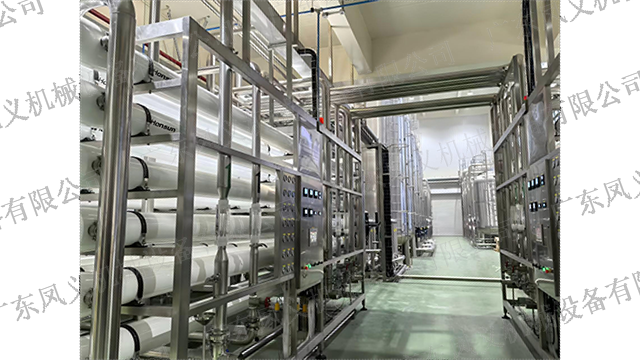
在净水制备环节,凤义机械定制化工业水处理系统,摒弃通用化设备的固定工艺模式,主打工况适配与洁净留存。设备依据不同区域原水水质、四季水质波动、企业生产负荷,灵活搭配预处理、反渗透、深度净化、杀菌稳压等工艺单元,严格遵循行业生产标准制备达标工艺用水。整套系统采用全密闭管路设计,优化流体输送路径,避免管路死角、水体滞留引发的杂质堆积问题,同时搭载梯度压力调控与缓冲稳压结构,有效缓解进水压力、水质波动带来的工况影响,持续输出水质均衡、洁净度稳定的成品净水。系统分段式架构设计,可实现分区运维、单独检修,大幅降低设备维护对整体生产进度的影响,适配工厂连续化生产需求。
作为后端主要生产装备,凤义全自动灌装生产线与前端水处理系统形成稳定工艺联动,构建闭环洁净生产体系。设备采用洗瓶、灌装、旋盖一体化集成结构,精简工序衔接流程,减少人工与设备中转带来的洁净隐患。灌装主要工位搭载高精度流量调控与液位校准组件,可适配纯净水、矿泉水等多类饮品,兼容多种规格瓶型的自动化轮换生产。依托稳定的时序控制技术,设备各工位运行节奏高度同步,有效避免灌装溢液、液位不均、封盖松动等常见问题,保障每一批次产品灌装精度统一、密封性能稳定。设备主要过流、接触部件均采用食品级材质,适配CIP在位清洗工艺,系统满足食品饮品行业洁净生产规范。
相较于市面分体采购、拼凑组装的生产模式,凤义机械整线一体化方案的主要优势在于工艺互通与系统兼容。企业依托自主整机研发制造能力,统一水处理与灌装设备的运行参数、输送标准、控制逻辑,净水输出压力、流量可与灌装进料需求实时匹配,杜绝净水输送过程中压力失衡、水体扰动造成的二次污染。整线搭载一体化智能监测体系,同步采集水质参数、灌装产能、设备运行状态等数据,实现全流程可视化管控,方便运维人员快速排查工况异常,严格把控产品品质。同时整线采用模块化设计,预留充足扩容与改造空间,可适配企业后期产能升级、产品迭代、工艺调整的多元需求。

在生产落地与运维服务层面,凤义机械提供从现场勘测、方案定制、设备生产、整线安装调试到售后运维的一站式落地服务。技术团队结合厂区空间布局、生产规划、车间工况,定制适配性整线布局方案,保障设备安装合理、工序流转顺畅。出厂前完成整线联动模拟测试,系统校验净水输送、灌装作业、工位协同的运行状态,提前排查适配隐患,有效控制现场调试成本与投产周期。同时建立完善的项目技术档案,为后期设备维保、耗材更换、工艺升级提供有效数据支撑,协助企业降低长期运维成本。
饮品生产的品质根基,源于全流程工艺的标准化与协同化,单一设备的优异性能,无法替代整线系统的闭环管控能力。广东凤义机械设备有限公司聚焦饮品行业精细化生产需求,以一体化工艺协同为主线,打通水处理净化与自动化灌装全生产链路,凭借稳定的设备性能、科学的工艺设计、完善的落地服务,为食品饮水生产企业搭建高效、洁净、可持续的标准化生产体系,助力企业夯实产品品质根基,提升生产线综合运营效益。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询