欢迎来到金站网
金站网首页
网站导航
餐厨废油、植物油脂进行脂肪酶催化转酯化时,pH控制容易遇到一个实际操作问题:测出当前数值之后,后续的判断和加液仍然需要及时跟上。
如果采用人工方式,操作人员需要根据检测结果判断是否调节,再决定补加酸液还是碱液。加液完成后,还要继续观察pH状态。随着这些动作反复进行,pH控制就不再是一次简单的测量,而变成了贯穿反应过程的持续操作。
先分清:工艺设定和设备控制不是一回事
转酯化过程需要控制在怎样的pH条件,应根据具体脂肪酶催化工艺确定,不能简单套用某一个pH作为餐厨废油或植物油脂转酯化的通用参数。
从过程控制角度看,可以把两件事分开理解:
①工艺人员确定控制要求:根据实际反应体系确定目标pH及调节方式;
②控制设备执行调节:持续获得当前pH,并根据设定要求决定后续是否需要加液。
真正需要自动化处理的,是第二部分。
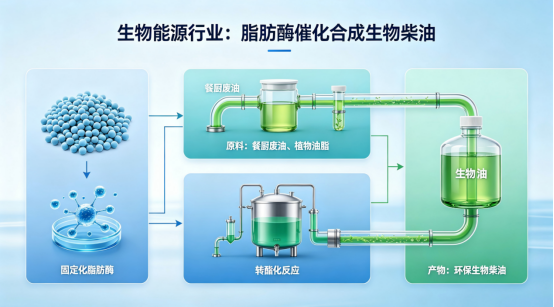
测到pH之后,数据还要继续参与控制
人工检测的一个特点,是“测”和“调”由人来衔接。自动控制则需要让当前pH直接成为后续加液的判断依据。
在这一环节,T9210智能pH加液控制系统集成pH检测、显示和自动加液调控,可适配在线或离线监测,并采用数字pH电极结合智能PID算法进行调节。产品的pH控制设定可由用户根据实际工艺设置。
这样一来,检测不再只是为了获得一个读数,而是为下一步控制提供反馈。
自动加液要解决两个实际问题
首先是加哪一路。当pH偏离工艺设定后,需要根据调节方向选择酸液或碱液。T9210支持酸、碱双路加液,双泵可自定义酸泵或碱泵,也可采用单独或联动调节。
第二个是怎样控制加液过程。设备支持泵速和流量调节,泵头转速为0.1~600 rpm,加液速度为0.0033~560
ml/min,并可实时显示流量。
因此,自动加酸加碱并不是简单地把人工开泵改成设备开泵,而是需要把“当前pH—调节方向—加液状态”联系起来。
在线和离线监测应该怎样理解?
脂肪酶催化餐厨废油、植物油脂转酯化的具体工况可能存在差异,因此监测方式也需要结合现场条件选择。T9210支持在线或离线监测调控,并带有数据曲线记录及USB导出功能。
无论选择哪种监测方式,主要目的都是让pH检测能够和后面的调节动作衔接,而不是把测量、判断、加液分别处理。
上海希诺尔智能装备有限公司将脂肪酶催化餐厨废油、植物油脂转酯化制生物柴油列为智能pH加液控制系统的应用方向之一。
对这一工艺环节而言,自动pH调控真正需要关注的不是“能不能自动加液”,而是检测结果能否持续参与方向判断和加液控制,让原本分散的操作形成相互衔接的过程。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询