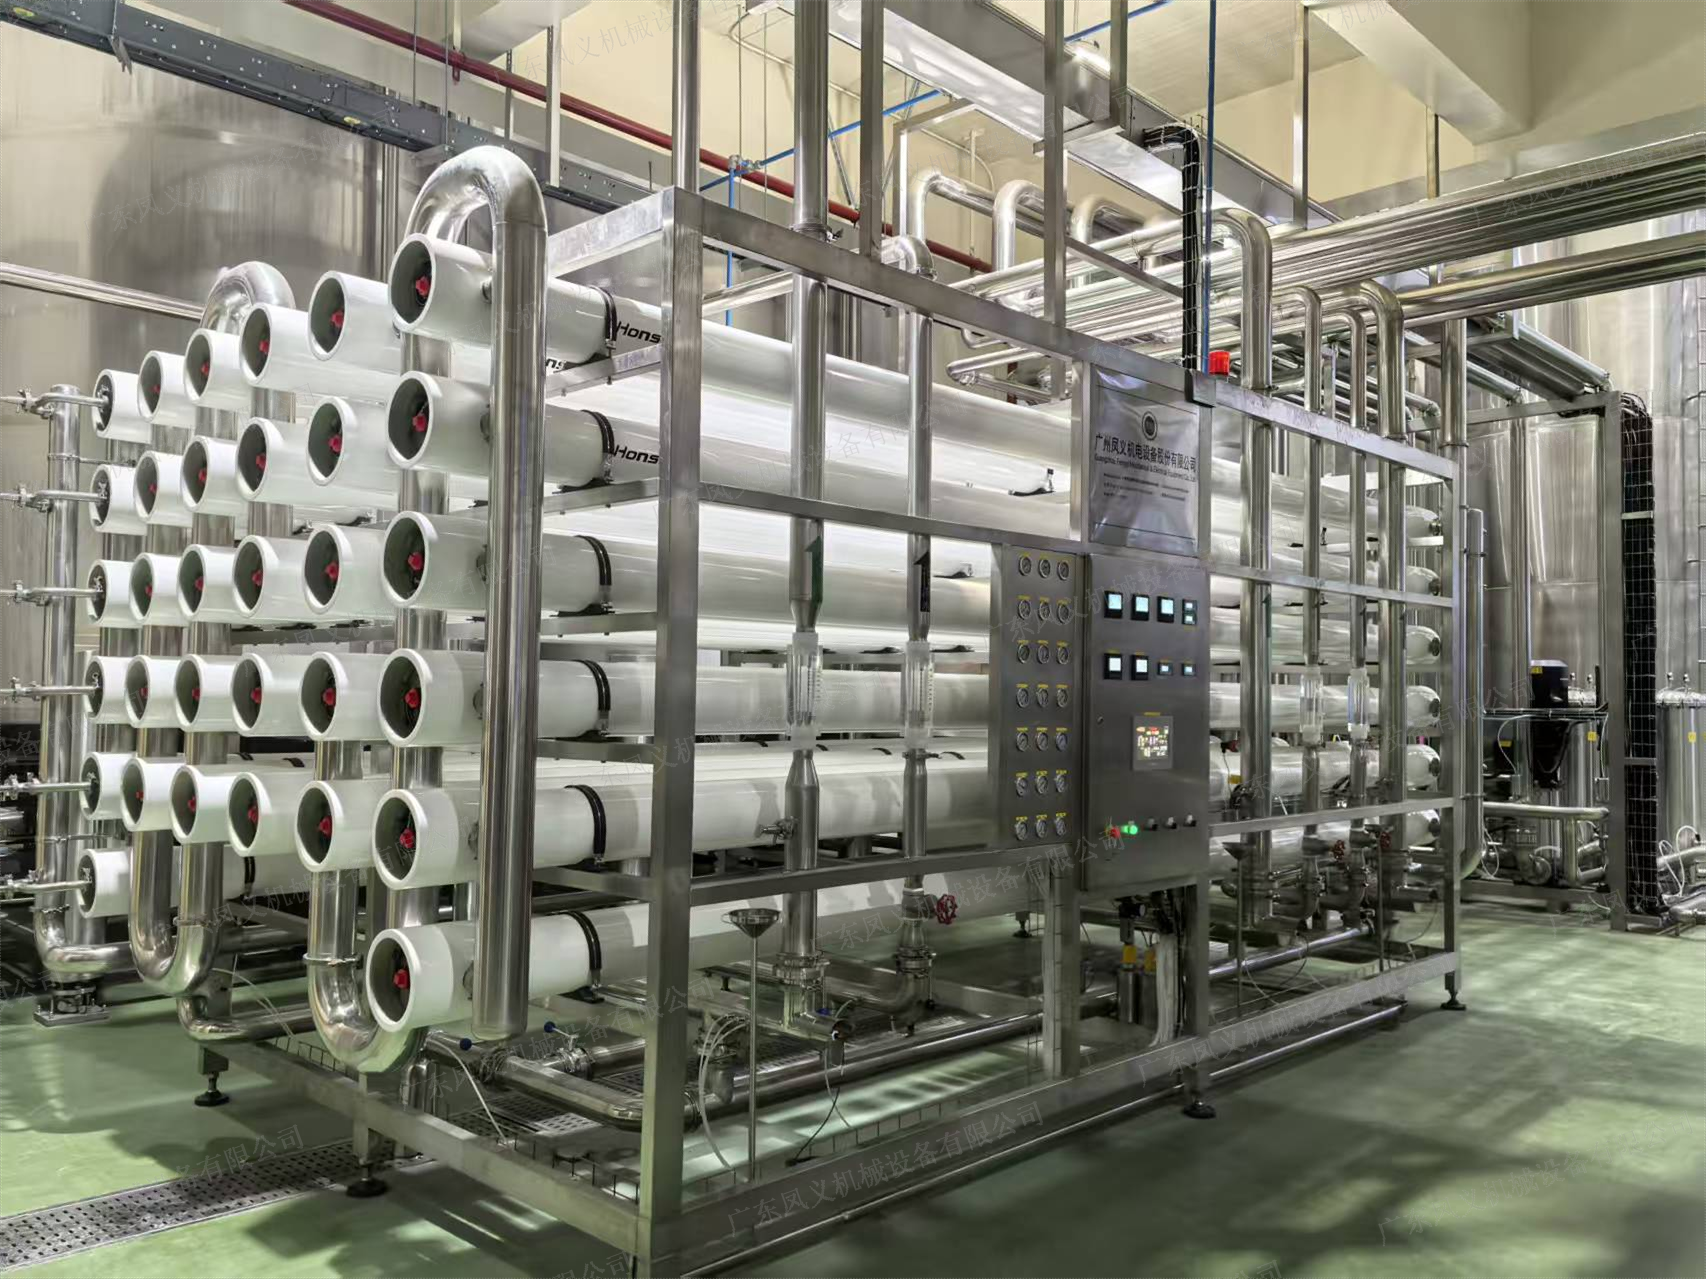
在食品饮料、日化配料、液态加工行业的生产体系中,反渗透水处理系统是维持成品品质的前置单元。大量工厂采购市面常规净水机组后,长期碰到工艺匹配失衡、运维开销居高不下、合规管控压力偏大、产线联动脱节、异地项目落地繁琐等多重问题。市面标准化净水设备能够实现短期出水达标,并未结合企业全年水质波动、产能动态变化、管控要求搭建完整设计框架。广东凤义机械设备依托环境工艺实验室、自有不锈钢加工车间、全域工程服务班组,深耕定制化反渗透成套系统研发制造,业务覆盖国内各省市厂区,同步承接海外纯水配套工程项目,针对行业长期存在的五类典型难点,落地分层、可量化、适配性强的配套方案,兼顾净水单机与水处理灌装一体化配套项目。
难点一:原水水质四季动态波动,常规预处理框架缺少弹性适配能力,膜元件污染速度加快、更换开销上升国内厂区水源存在清晰季节特征:雨季地表水悬浮物、藻类增多,春秋季地下水硬度与矿物质数值上浮,夏季高温水体微生物增殖,冬季低温降低过滤吸附效率。常规一体化净水设备过滤层级固定,不能根据水质变化增减处理单元,各类杂质直接接触反渗透膜堆,出现跨膜压差逐步走高、产水量衰减、脱盐率下滑等现象,膜元件更换周期缩短,滤料、阻垢试剂消耗同步增多,形成持续性耗材损耗。配套方案:凤义机械采用可增减单元的分层预处理模块化架构。前期实地采集全年四季水样,绘制水质波动曲线,按需搭配自清洗过滤器、活性炭吸附塔、全自动钠离子软化器、精密保安过滤等单元。雨季启动前置除藻除浊程序,枯水期加大软化投加量,高温时段开启管路抑菌循环。多级过滤逐层分摊污染物负荷,将膜元件离线清洗周期延长 2 倍以上,减少年度膜元件、滤料更换开支;各单元搭配压差感应自控,堵塞后自动反冲洗,不用人工持续值守干预。
难点二:用水负荷昼夜起伏明显,缺少缓冲水力调控设计,出现供水不足或纯水无效循环双重损耗工厂生产分为白班满负荷量产、夜班低负荷调试、换型停机间歇等多种工况。传统反渗透机组维持恒定产水流量,灌装设备高速生产阶段纯水供给不足,水压波动影响后端灌装计量精度;产线停工时段设备持续制水,多余纯水在管路反复循环,水体长时间静置滋生微生物,同时加剧膜面浓差极化,水电能耗无端增加,还提升水质检测不达标的概率。配套方案:整套系统搭载智能水力负荷联动调控模块,搭配无菌恒压缓冲储水单元。系统实时采集后端灌装产线运行速度、瞬时用水量,动态调节泵体运行频率与浓水回流比例。生产高峰上调制水通量,停产间歇下调设备负载,减少无效水循环;缓冲水箱加装恒温抑菌管路与水质实时监测探头,避免纯水静置变质。若搭配自有灌装设备,可实现两套系统 PLC 通讯互通,供水流量、管路压力跟随灌装节拍自动匹配,改善峰谷用水失衡状况。
难点三:合规管控标准持续收紧,常规设备浓水直接外排,水资源利用率偏低,节水整改、排污处理开销走高各地工业用水定额、污水排放限值不断细化,多数简易反渗透系统浓水直接排入污水管网,系统综合回收率维持 70% 上下。一方面企业自来水采购费用增加,另一方面高盐浓水提升污水处理站试剂、污泥处置开销,季度核查阶段容易收到整改通知,限制厂区产能规模。配套方案:凤义机械设计浓水分级回收复用闭环工艺。低污染低硬度浓水回流至预处理前端二次过滤制水;高盐浓水分流至地面冲洗、空瓶粗洗、设备外部清洁等低标准用水工位,实现一水多级利用。系统搭配流量智能分配阀组,自动区分两类浓水,避免高盐水体回流接触膜组件。优化膜堆排布与浓水回流配比,整套系统综合水回收率稳定维持 78%~86%,减少新鲜原水取用,降低排污处理负荷,适配各地工业节水考核标准。
难点四:设备运维上手门槛偏高、配件互通性偏弱,中小工厂缺少水处理在岗人员,故障处置周期拉长市面多数净水设备仪表分散、操作逻辑繁琐,各类阀门、调节旋钮分开排布,缺少集中可视化管控界面;不同功能单元配件规格区分较大,滤芯、传感器、密封件型号繁多,厂区需要储备大量备件占用仓储空间。一旦碰到水质波动、设备报警,普通车间员工无法及时查找故障来源,只能等候外部技术人员上门,纯水供给中断会造成生产线停滞。配套方案:全系反渗透系统搭载一体化集中触控中控屏,原水指标、产水水质、运行压力、耗材寿命、故障代码全部可视化展示,支持一键切换雨季、高温、枯水期预设运行模式,零基础员工经过短期培训即可完成常规操作。整机采用标准化通用快装配件,过滤器采用卡扣快拆结构,工作人员徒手便可完成滤芯拆装更换作业;系统内置耗材寿命预判与故障分级预警,自动推送维护提醒。国内配套覆盖多地技术巡检班组,远距离厂区支持水样邮寄检测、远程参数调试;海外项目配套多语种运维手册,易耗配件可批量随设备同步出货。
难点五:跨区域分厂、海外建厂项目设备标准不统一,水质管控分散,成套交付流程繁琐集团企业多地分厂分开采购不同品牌净水设备,硬件规格、自控程序、水质管控阈值存在差异,各厂区纯水指标出现偏差,造成同一款产品品质分层;海外项目常会碰到电压不符、合规认证缺失、技术资料不全、多语种操作缺失等问题,分开采购净水与灌装设备还需要对接两家供应商,拉长项目落地周期。配套方案:提供集团标准化可复制纯水方案,膜组件、水质监测模块、电控基准参数维持统一标准,依据项目所在地水源水质调整预处理配置模块,让各个生产厂区产出水体指标维持统一标准;系统支持云端数据上传,集团总部可远程实时查看各基地运行数据,开展集中化品控管理。出口机型适配海外工业电压,按需配套 CE 等合规文件、中英及多语种操作界面,模块化拆分结构适配集装箱整柜海运。支持水处理与灌装成套一体化打包交付,统一图纸、统一调试标准、统一售后对接班组,简化海内外建厂项目对接流程。
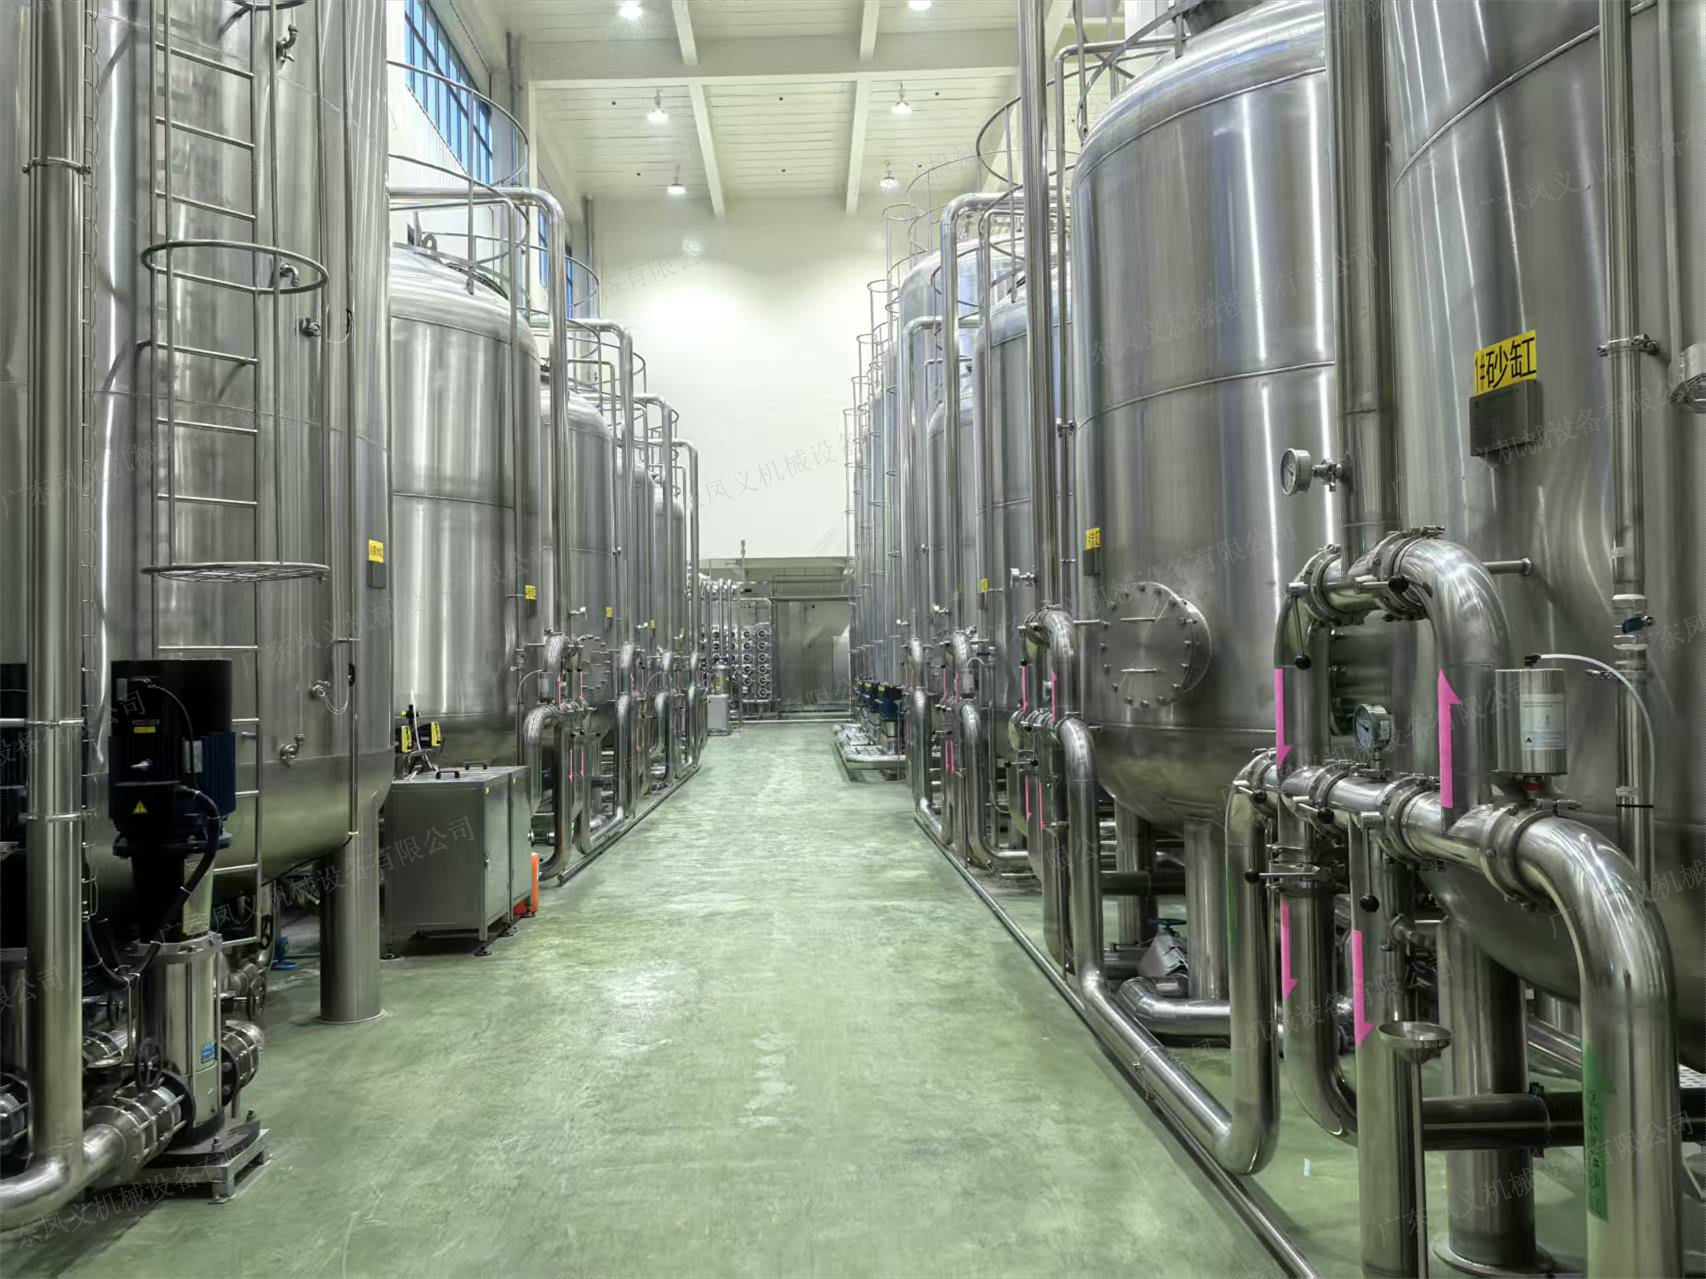
依托清远自有一体化生产基地,整套反渗透系统机架、滤罐、承压管路全部自主钣金焊接加工,电控程序自主研发编程,无外包贴牌组装。每台设备出厂前完成 72 小时高低负荷、高低浊度交替模拟通水测试,校验自适应调控、浓水回收、故障预警等全部功能,提前处置管路串水、压力失衡、程序延时等隐性缺陷。针对老旧厂区技改项目,可在原有水电点位基础上改造铺设,充分利用厂区现有基础设施,缩减改造工期与施工成本。
在原料、水电、管控开销持续走高的行业环境下,一套能够实现基础出水、无法适配企业动态工况的反渗透设备,会产生各类隐性运营损耗。凤义机械以全工况定制化反渗透水处理系统为载体,针对性改善水质波动适配、峰谷用水失衡、节水合规、简易运维、海内外项目标准化落地五类行业难点,可定制纯水机组,也可搭配灌装设备打造一体化交钥匙整线,适配新建厂区规划、老旧净水系统技改、集团多厂区配套、海外建厂纯水工程四类场景,依托稳定水质、低运维开销、高水资源利用率的综合表现,长期为液态加工企业搭建生产用水品质防护体系。


 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询