凤义机械定制化水处理:落地适配到长效运维,解决纯水运营难题
来源:
发布时间:2026-09-10
对食品、日化、液态加工等生产企业而言,反渗透水处理系统绝非简单的辅助设备,而是贯穿厂区投产、量产、技改及产能扩容全周期的关键配套设施。现实中,许多企业并不缺“能出水的设备”,缺的是一套真正适配自身生产工况、贴合厂区实际条件、并能支撑长期稳定运营的系统化纯水方案。市面上通用型水处理设备以标准化量产为主,只适用于常规场景,难以贴合匹配不同企业的场地限制、产能节奏和智能化升级需求。长此以往,各类运营痛点会逐步显现,制约生产效率与品质管控。凤义机械深耕工业水处理成套设备的智造与工程落地,立足企业真实运营场景,系统梳理行业高频难点,针对性打造定制化、可拓展、易运维、全联动的反渗透水处理解决方案,覆盖新厂建设、旧线技改、集团化多厂区配套及海外项目落地等多元需求。
一、场地工况适配性弱,设备落地成本高、投产周期长
多数企业厂区条件存在差异化限制:老旧厂房空间局促、管线布局陈旧,新建厂房动线特殊,异形场地、层高受限等情形十分普遍。市面上的一体化定型水处理设备结构固定、尺寸统一,进场安装时极易出现空间不匹配、水电点位错位、管路衔接不合理等问题。企业为迁就设备,不得不改造车间布局、调整水电点位、增设新管路,不只增加改造成本,更拉长调试投产周期,影响整体生产节奏。同时,固定参数设备无法适应产能波动——淡季空载运行造成资源浪费,旺季产水效率不足,难以跟上生产节拍。
解决方案:柔性模块化定制布局,贴合厂区实况,实现零冗余落地
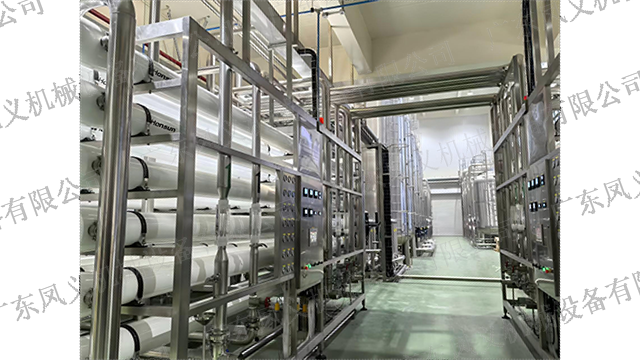
凤义机械摒弃传统一体式固定结构,采用灵活的模块化分体设计,所有过滤、制水、储水单元均可根据厂区层高、占地面积、水电点位自由组合排布,适配老旧厂房、紧凑型车间、标准化新厂区等各类场景。项目落地前,技术团队实地勘测厂区实况,结合企业短期生产需求与远期产能规划,出具专属设备布局、管路走向及水电对接方案,尽量利用原有基础设施,无需大规模改造施工,能够缩短投产周期。同时,设备支持运行负荷柔性调节,可随企业淡旺季产能动态调整制水通量,避免产能错配带来的资源浪费或供水不足,使设备更贴合企业实际生产节奏。
二、产线联动兼容性差,脱节工况制约智能化生产升级
当前,许多企业正持续推进车间自动化与数字化升级,但传统水处理设备仍采用单独运行模式,其电控系统、数据体系与后端灌装、配料、清洗等主要产线完全割裂,缺乏工况联动与数据互通。当生产线提速、换型、停机除菌或设备检修时,水处理系统无法同步调整运行状态,容易造成供水节奏脱节,进而引发灌装计量波动、水体静置变质、工序衔接卡顿等问题。此外,传统设备的运行数据只能本地查看,无法接入厂区中控或数字化管理系统,用水数据、工况参数、能耗情况均依赖人工统计,不但误差大,而且管控效率较低,难以满足现代化工厂的智能管控要求。
解决方案:开放式智能电控体系,实现全产线工况联动与数据可视化
全系反渗透水处理系统搭载开放式兼容电控平台,可与全自动灌装整线、厂区中控系统及数字化管理终端无缝对接,搭建全域联动的生产用水体系。系统实时采集后端产线运行数据,自动匹配制水速度、供水压力和管路流量——量产阶段稳定供水,换型停机阶段主动下调负荷,确保全工序运行节奏协调一致。设备运行的水质指标、工况参数、能耗数据及耗材状态可实时上传云端与厂区中控,实现用水数据全程可视化,无需人工手动记录,助力企业实现智能化、数字化生产升级,让用水管控更精细、更及时。
三、设备长效稳定性不足,后期运维成本持续累积
市面通用型水处理设备侧重于出厂短期出水达标,缺乏长效工况优化设计。长期24小时连续运行后,膜组件污染衰减、管路内壁积垢、过滤单元负荷失衡等问题会逐步显现,设备运行稳定性逐年下降,产水效率持续降低,滤芯、膜元件等耗材更换频次增加,能耗开支稳步上升。许多企业初期采购成本虽低,但中后期运维、耗材更换及能耗损耗的叠加支出居高不下,形成“前期省钱、后期高耗”的困局,整体设备全生命周期性价比偏低。
解决方案:分级负荷防护设计,延缓设备衰减,压低全周期运维成本
凤义机械从工艺源头优化长效运行逻辑,采用多级分层过滤架构,通过前置预处理单元充分截留水中悬浮物、胶体及硬度杂质,大幅分担后端膜组件的运行负荷,能够延缓膜元件污染衰减速度,延长部件与耗材的使用周期。系统内置智能自适应调控程序,可根据进水水质、运行时长及工况变化自动微调运行参数,减少管路结垢和水体二次污染,使设备长期运行更平稳。所有设备出厂前均经过多工况模拟老化测试,提前排除长期运行中的隐性问题,降低后期故障概率与运维开销,使全生命周期运营成本可控、可预期。
四、多厂区水质标准不统一,集团化品控管理难度大
拥有多个生产基地的集团化企业,各厂区净水设备采购渠道、品牌及工艺参数往往各不相同,叠加不同区域原水水质的明显差异,导致各厂区产出的纯水水质参差不齐。生产用水标准不统一,将直接影响成品的口感、品相及储存稳定性,损害品牌标准化品控体系。同时,各厂区设备配件规格不一、运维标准各异,集团难以搭建统一的运维管理体系,仓储备货、设备检修及人员管理难度大幅上升。
解决方案:标准化可复制净水体系,实现多厂区水质与运维统一管控
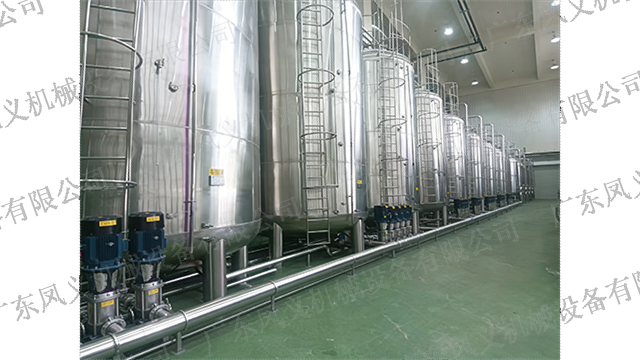
针对集团化企业多基地布局需求,凤义机械打造标准化可复制的纯水解决方案,统一各厂区的硬件配置、电控运行逻辑及水质管控标准。根据不同厂区所在地的原水水质特点,针对性地优化前端预处理配置,确保所有生产基地的出水水质保持统一标准,从源头保证成品品质一致性。全系设备采用通用化配件体系,各厂区易损配件及耗材可互换通用,简化集团仓储备货管理。同时配套云端数据管控功能,集团总部可随时查看各分厂设备运行工况、水质数据及耗材状态,真正实现多厂区用水标准化、运维一体化、品控统一化,适配企业规模化发展布局。
五、设备拓展性不足,产能扩容与工艺技改成本高
传统一体式水处理设备结构固定、拓展性差,未预留升级空间。当企业后期面临产能扩张、产品迭代、用水标准提升或老旧设备技改等需求时,原有设备无法适配新工况,只能整机淘汰更换。而原有机架、管路、电控等可用部件也无法二次复用,造成资源浪费;同时,新设备采购及施工调试周期较长,势必影响正常生产排班,进一步抬高技改扩容成本。
解决方案:模块化预留拓展架构,低成本完成产能扩容与工艺升级
凤义机械水处理系统采用可拓展模块化架构,出厂即预设标准化扩容及升级接口,具备较强的工况适配潜力。当企业后续需要提升产能、升级用水标准或迭代产品品类时,无需淘汰整机,只需新增对应功能模块并微调系统运行参数即可完成升级改造,原有主体设备、管路和电控系统均可完整复用。技改施工采用分段式作业模式,可错峰进行,尽量降低对正常生产的影响,以较低成本、较短周期满足企业长期产能升级与工艺迭代需求。
结语
工业水处理设备的价值,不在于短期出水达标,而在于适配企业全周期生产运营需求,兼具落地适配、智能联动、长效稳定、统一品控与灵活拓展等能力。凤义机械依托自有生产基地、自研工艺技术及全域工程服务体系,跳出通用设备量产局限,以定制化解决方案应对企业各类纯水运营问题。既可配套净水机组,也可联动灌装设备打造一体化整线工程,持续为海内外液态加工企业构建稳定、可靠、低成本的现代化生产用水体系。


 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询