欢迎来到金站网
金站网首页
网站导航
在珠三角批量零部件、模具配件、机械五金加工行业里,很多企业都会遇到同一个问题:小批量试样热处理效果很稳定,一旦进入大批量量产,就容易出现硬度不均、轻微变形、批次差异、交付拖延等问题。其实大批量热处理的关键难点,不在于设备能不能做,而在于排产统筹、分炉规划、批次管理、工艺一致性这些细节管控。精臻热处理长期承接各类大批量外协热处理订单,结合日常量产经验,聊聊大批量工件热处理排产需要重点关注的关键细节,帮助制造企业避开量产翻车问题。
很多加工厂误以为大批量生产就是“一次性满炉堆放”,只要把工件装满炉体就是高效生产。但实际刚好相反,大批量工件比较怕的就是装炉混乱、堆放无序。不同尺寸、不同壁厚、不同结构的工件混装在同一炉内,升温速度、受热面积、冷却节奏完全不一样,比较终会直接导致同一批次产品硬度偏差大、变形量不统一,出现大批量质量波动。正规批量排产,第一步就是做好工件分类分拣,按材质、厚度、结构、工艺要求分炉生产,从源头保证整炉工艺一致性。
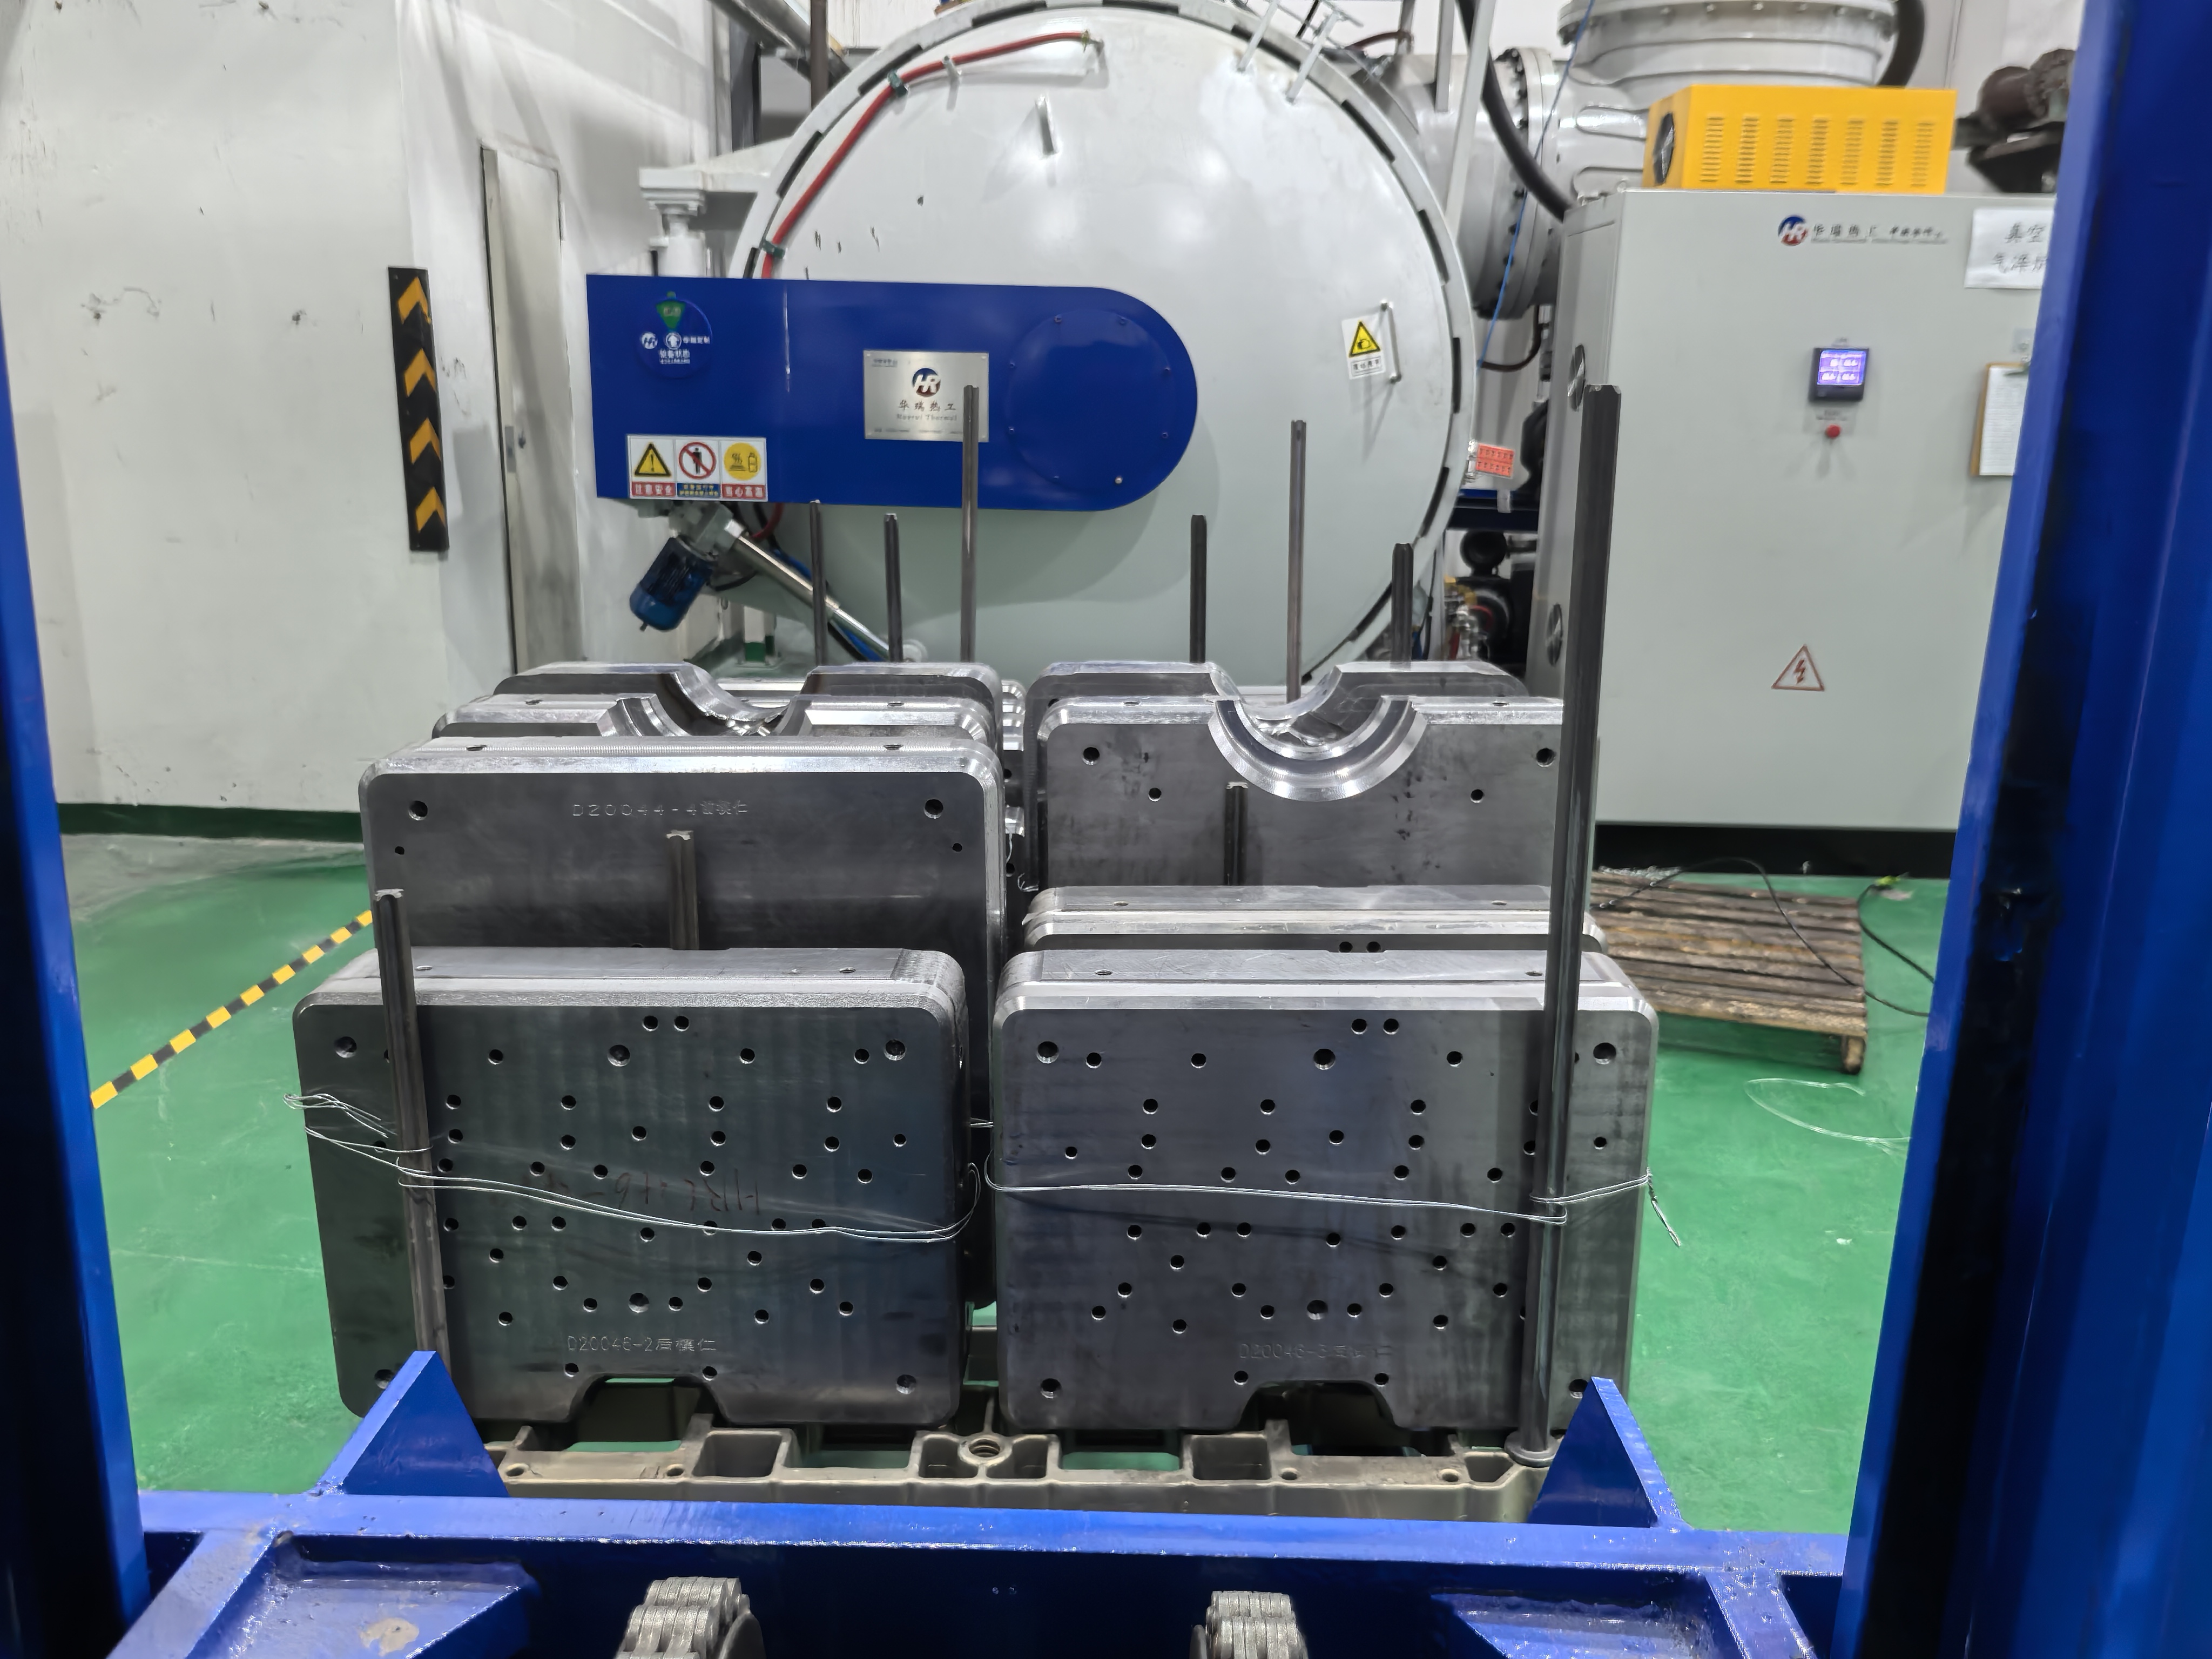
批量生产的第二个关键细节是炉型匹配与装载量管控。不同炉体的有效温区、升温速率、冷却能力都有区别,大批量订单不能一味追求产能比较大化。薄壁小件、精密零件需要选用温控更精细的真空炉体,严控升温梯度,避免快速升温带来的应力集中;厚壁模具、重型结构件则需要预留充足保温时间,保证芯部与表层组织均匀。精臻热处理在大批量排产时,会根据工件参数匹配对应炉体,不空炉、不混炉、不超装,在保证质量稳定的前提下比较大化量产效率。
批次追溯与标识管理,是大批量热处理比较容易被忽略、却比较关键的细节。量产订单动辄几千上万件,如果没有清晰的批次划分、炉次编号、来料标识,很容易出现混料、错炉、批次交叉的情况。一旦后续出现质量异常,无法精细定位是哪一炉、哪一批出现的问题,返工排查成本较高。成熟的量产管理模式,会对每一批来料单独建档,记录装炉时间、工艺参数、操作人员、出炉状态,做到每一批工件均可溯源,让批量生产更可控、更规范。
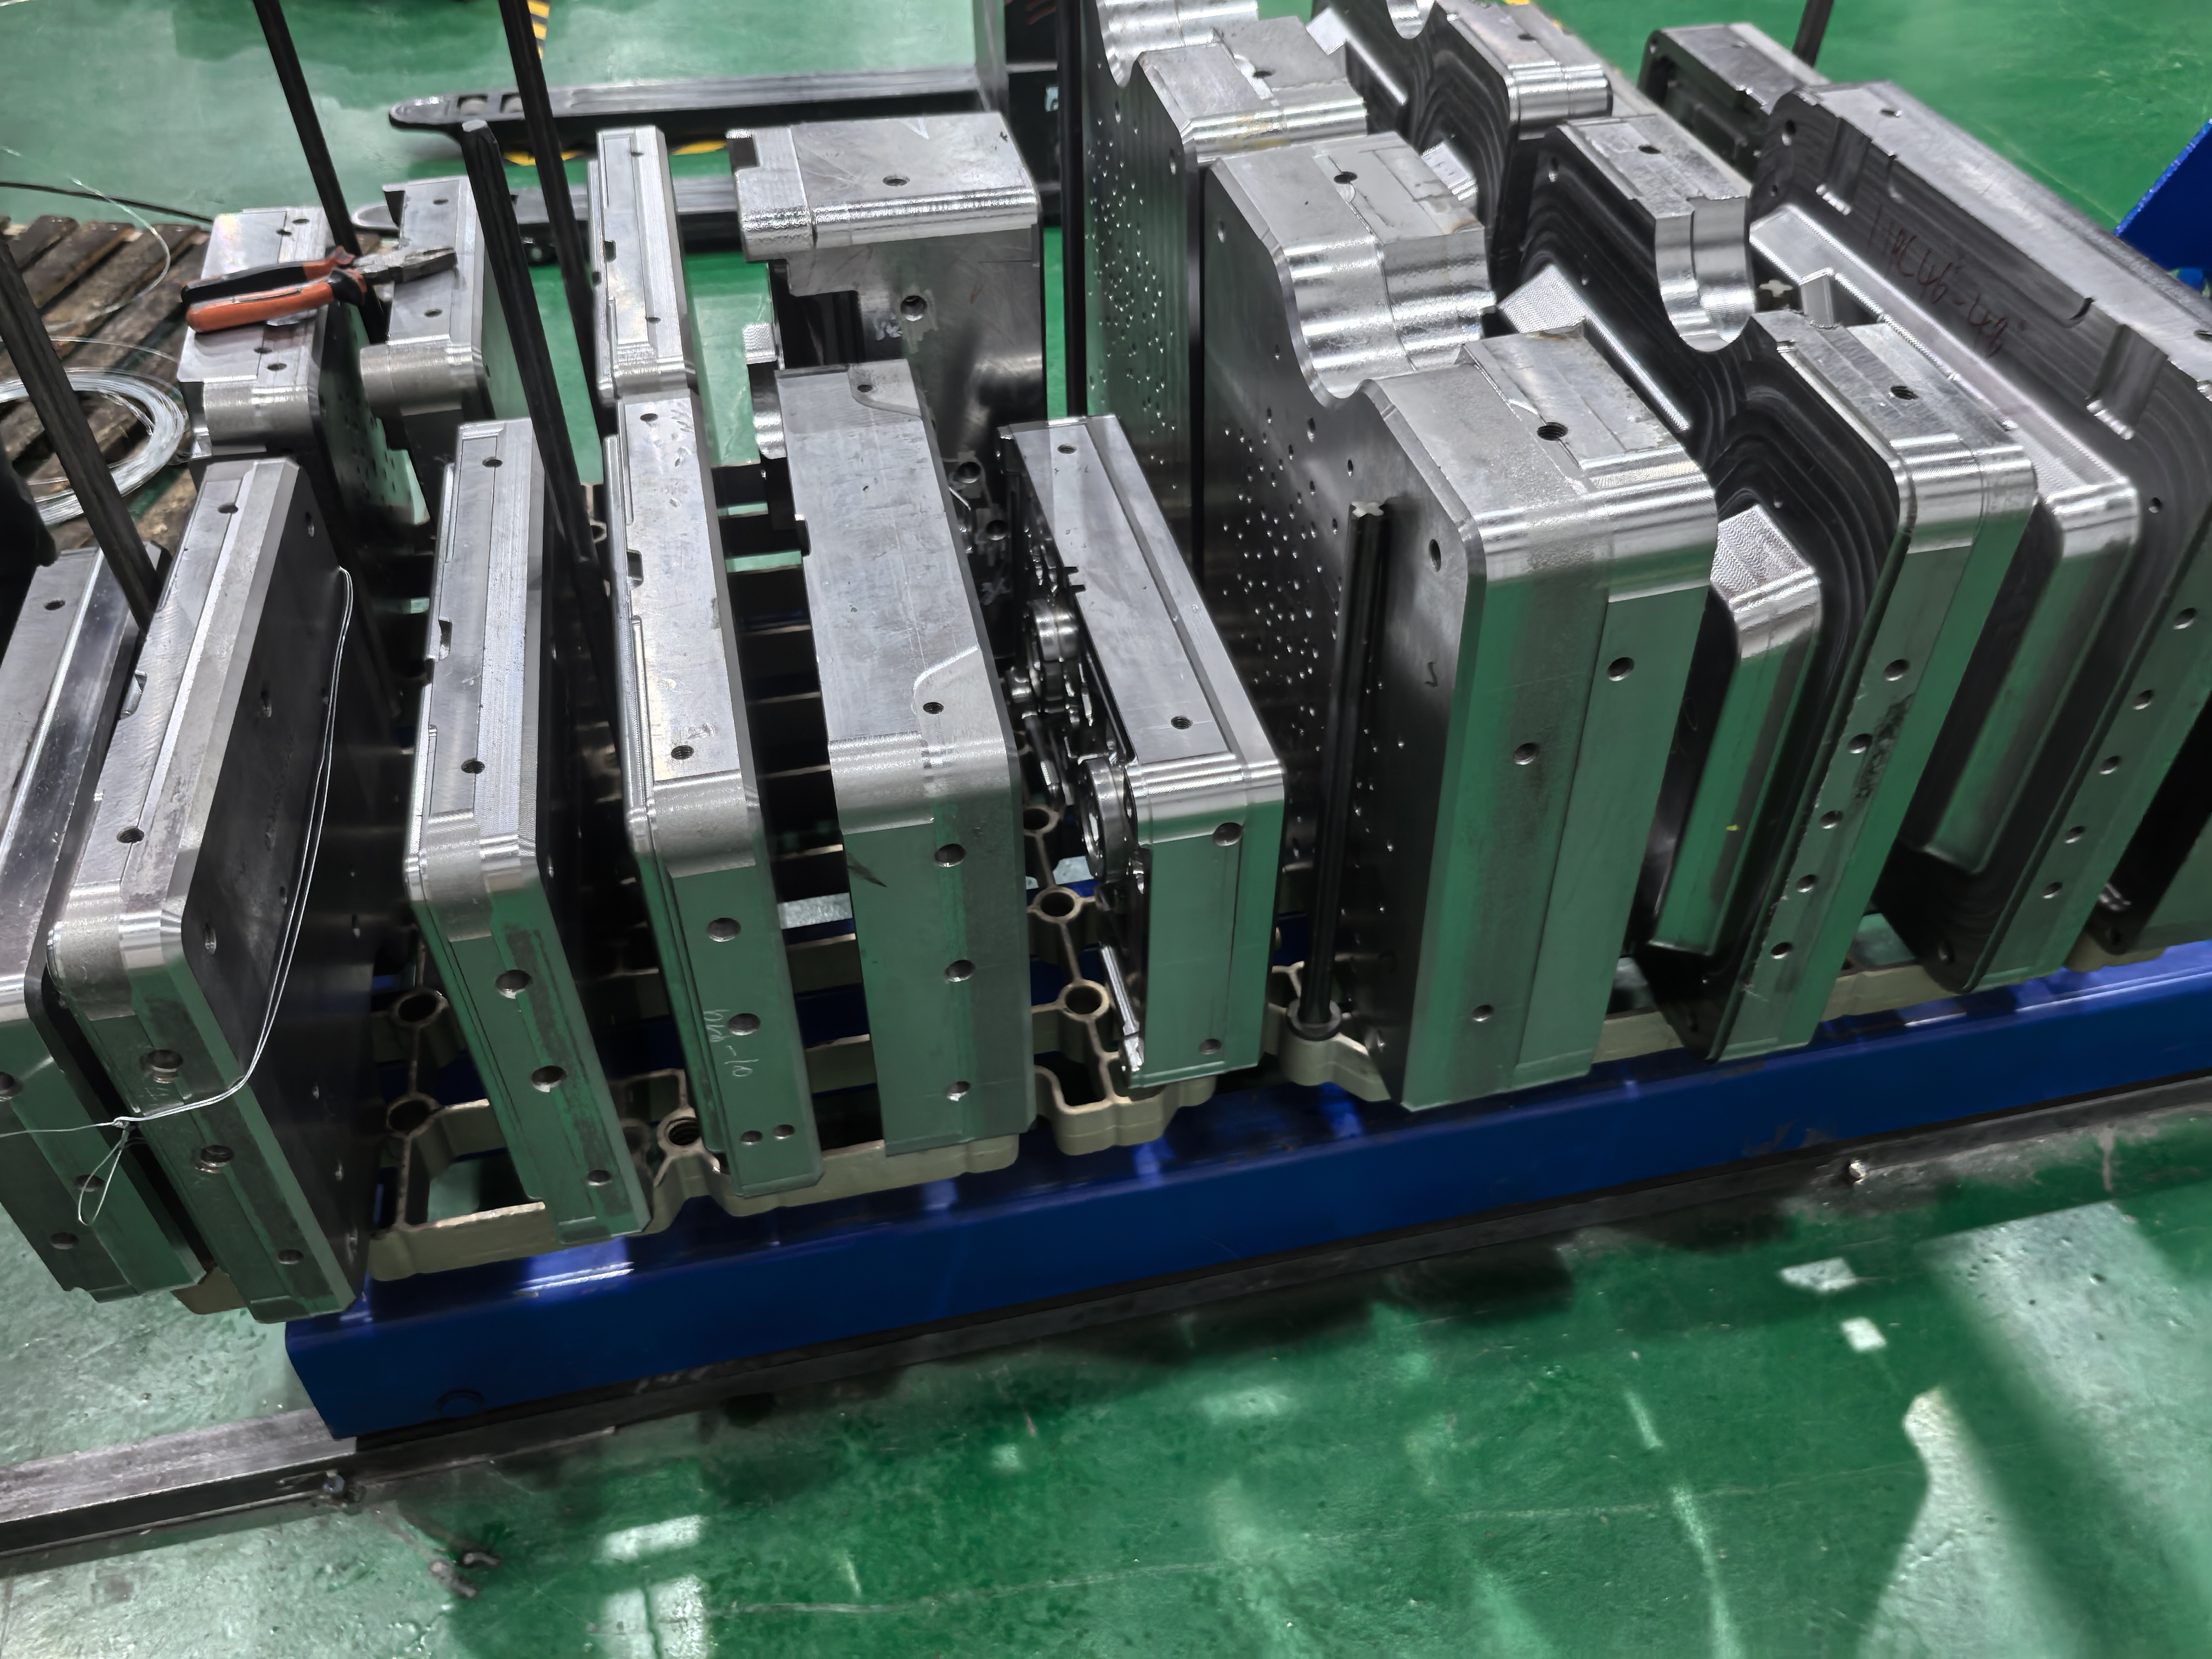
交期统筹与错峰排产,也是批量外协热处理的关键能力。很多制造企业同时叠加试样单、小批量补单、急单和量产大单,如果排产逻辑混乱,很容易出现大单挤占小单、急单延误量产的情况。靠谱的热处理外协工厂,会根据订单优先级、工艺时长、客户交付节点错峰排布。常规大批量量产订单稳定排班、固定炉次,保证节奏统一;紧急订单合理插单,同时不打乱量产主线,既保障大批量质量稳定,也兼顾客户整体交期。
工艺参数统一锁定,是批量质量稳定的关键保障。小批量生产可以灵活微调参数,但大批量量产必须做到工艺标准化、参数固定化。升温速率、保温时长、回火次数、冷却压力都需要统一固化,杜绝人为操作偏差。精臻热处理在量产启动前,会先通过试样确认工艺稳定性,确认硬度、变形、表层质量达标后,再固化整套参数用于大批量生产,确保前后批次品质统一,不会出现前期合格、后期波动的情况。
除此之外,大批量热处理还要提前预判工件结构风险。同一批次工件数量大,但只要存在薄壁尖角、厚薄差大、开槽镂空等结构,就容易出现集中变形。排产阶段就要提前规划工装夹具、摆放角度、装炉疏密,规避应力集中点位,提前预防批量变形、开裂隐患。量产前的风险预判,远比出问题后返工补救更重要,也更能帮客户节省生产成本与交付时间。
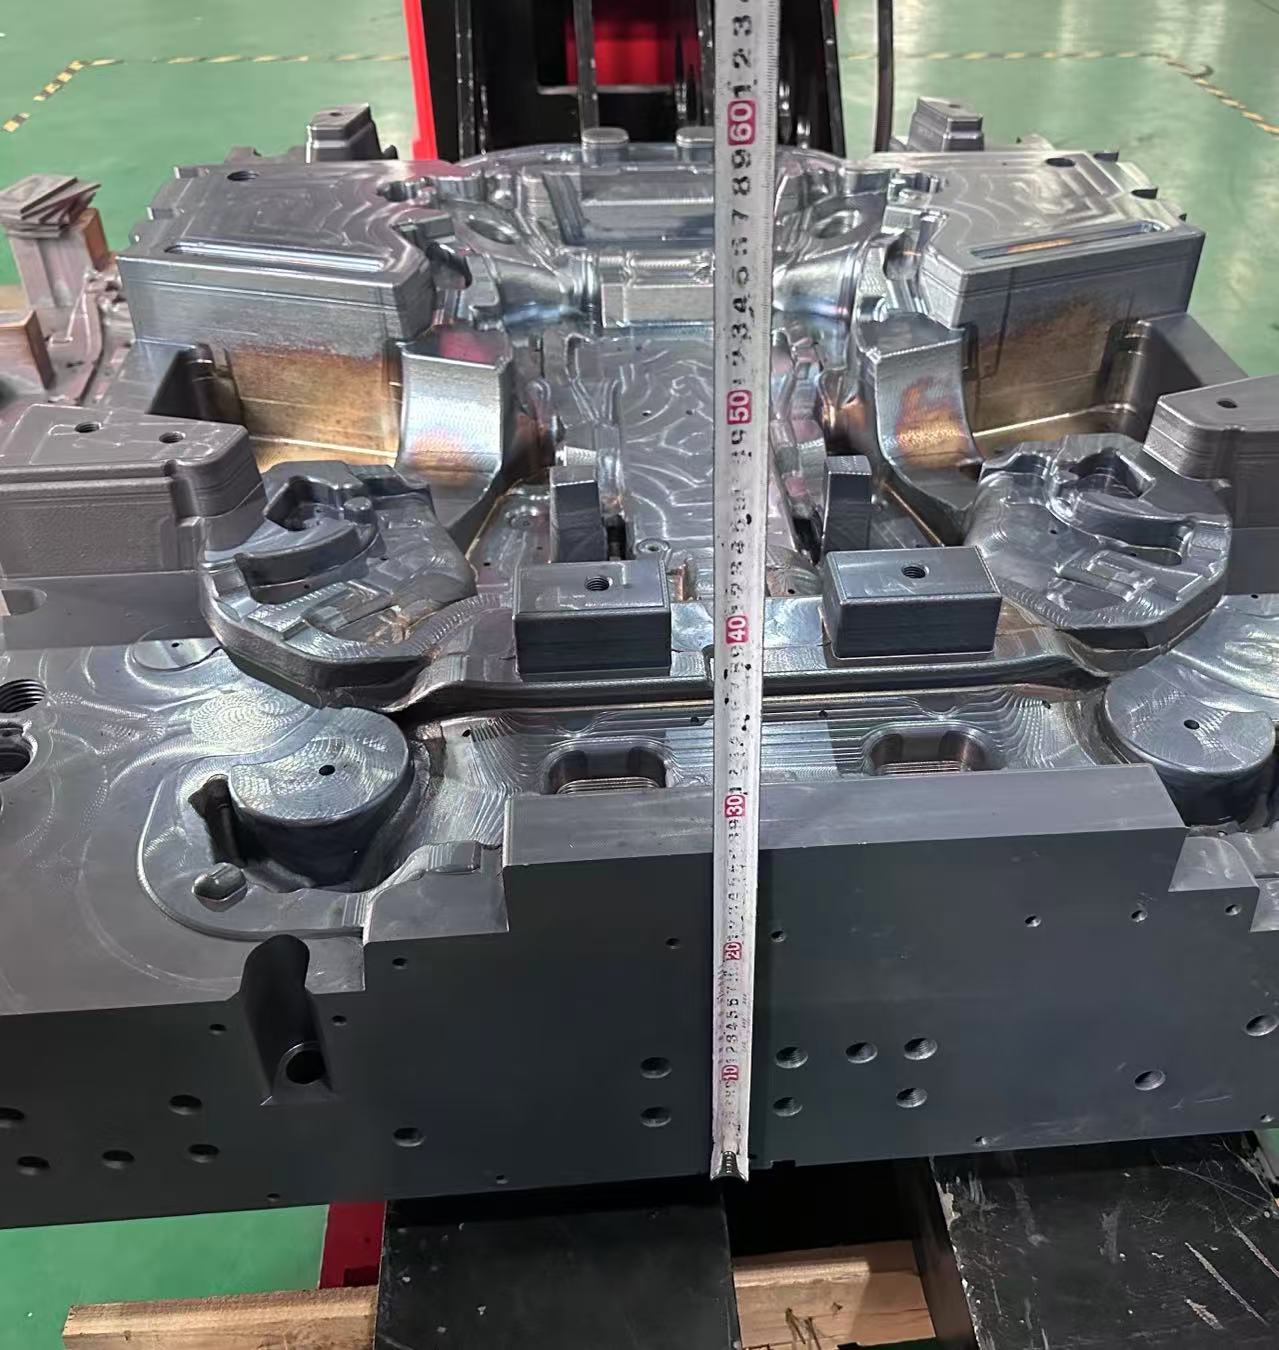
整体来看,大批量工件热处理,拼的从来不是设备数量,而是精细化的排产能力、标准化的工艺管控和严谨的批次管理体系。很多看似微小的细节,累积起来就是批次稳定性和交付能力的差距。精臻热处理依托成熟的量产排产机制、规范的炉次管理、标准化工艺执行,长期稳定承接珠三角各类大批量热处理外协订单,从装炉、生产、检测到出库全流程把控,让每一批量产工件品质均匀、交付稳定,助力本地制造企业实现高效量产、稳定出货。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询