欢迎来到金站网
金站网首页
网站导航
在零部件与模具加工行业,很多工件需要兼顾基体韧性与表面耐磨性能,氮化处理成为常用的表面强化手段。传统气体氮化容易出现表面氧化、渗层波动大等现实问题,真空氮化凭借密闭低压的作业环境,逐步被珠三角众多制造企业选用。精臻热处理在长期热处理外协接单过程中,接触过各类结构、材质的工件,结合车间实际生产情况,聊聊真空氮化这项工艺的实际优势与落地注意事项。
真空氮化全程在密闭真空炉膛内完成,先抽走炉内空气,再通入配比可控的含氮气氛,在 500‑580℃温度区间完成氮原子向金属表层的扩散渗透抖音百科。较低的处理温度是它很突出的一个特点,不像淬火工艺需要高温加热,工件整体受热温和,热应力释放幅度有限,对于已经完成精加工的精密零件,能够把尺寸变化控制在较小范围,减少后续修磨的工作量,这点对细长轴、薄壁类模具配件尤为友好。
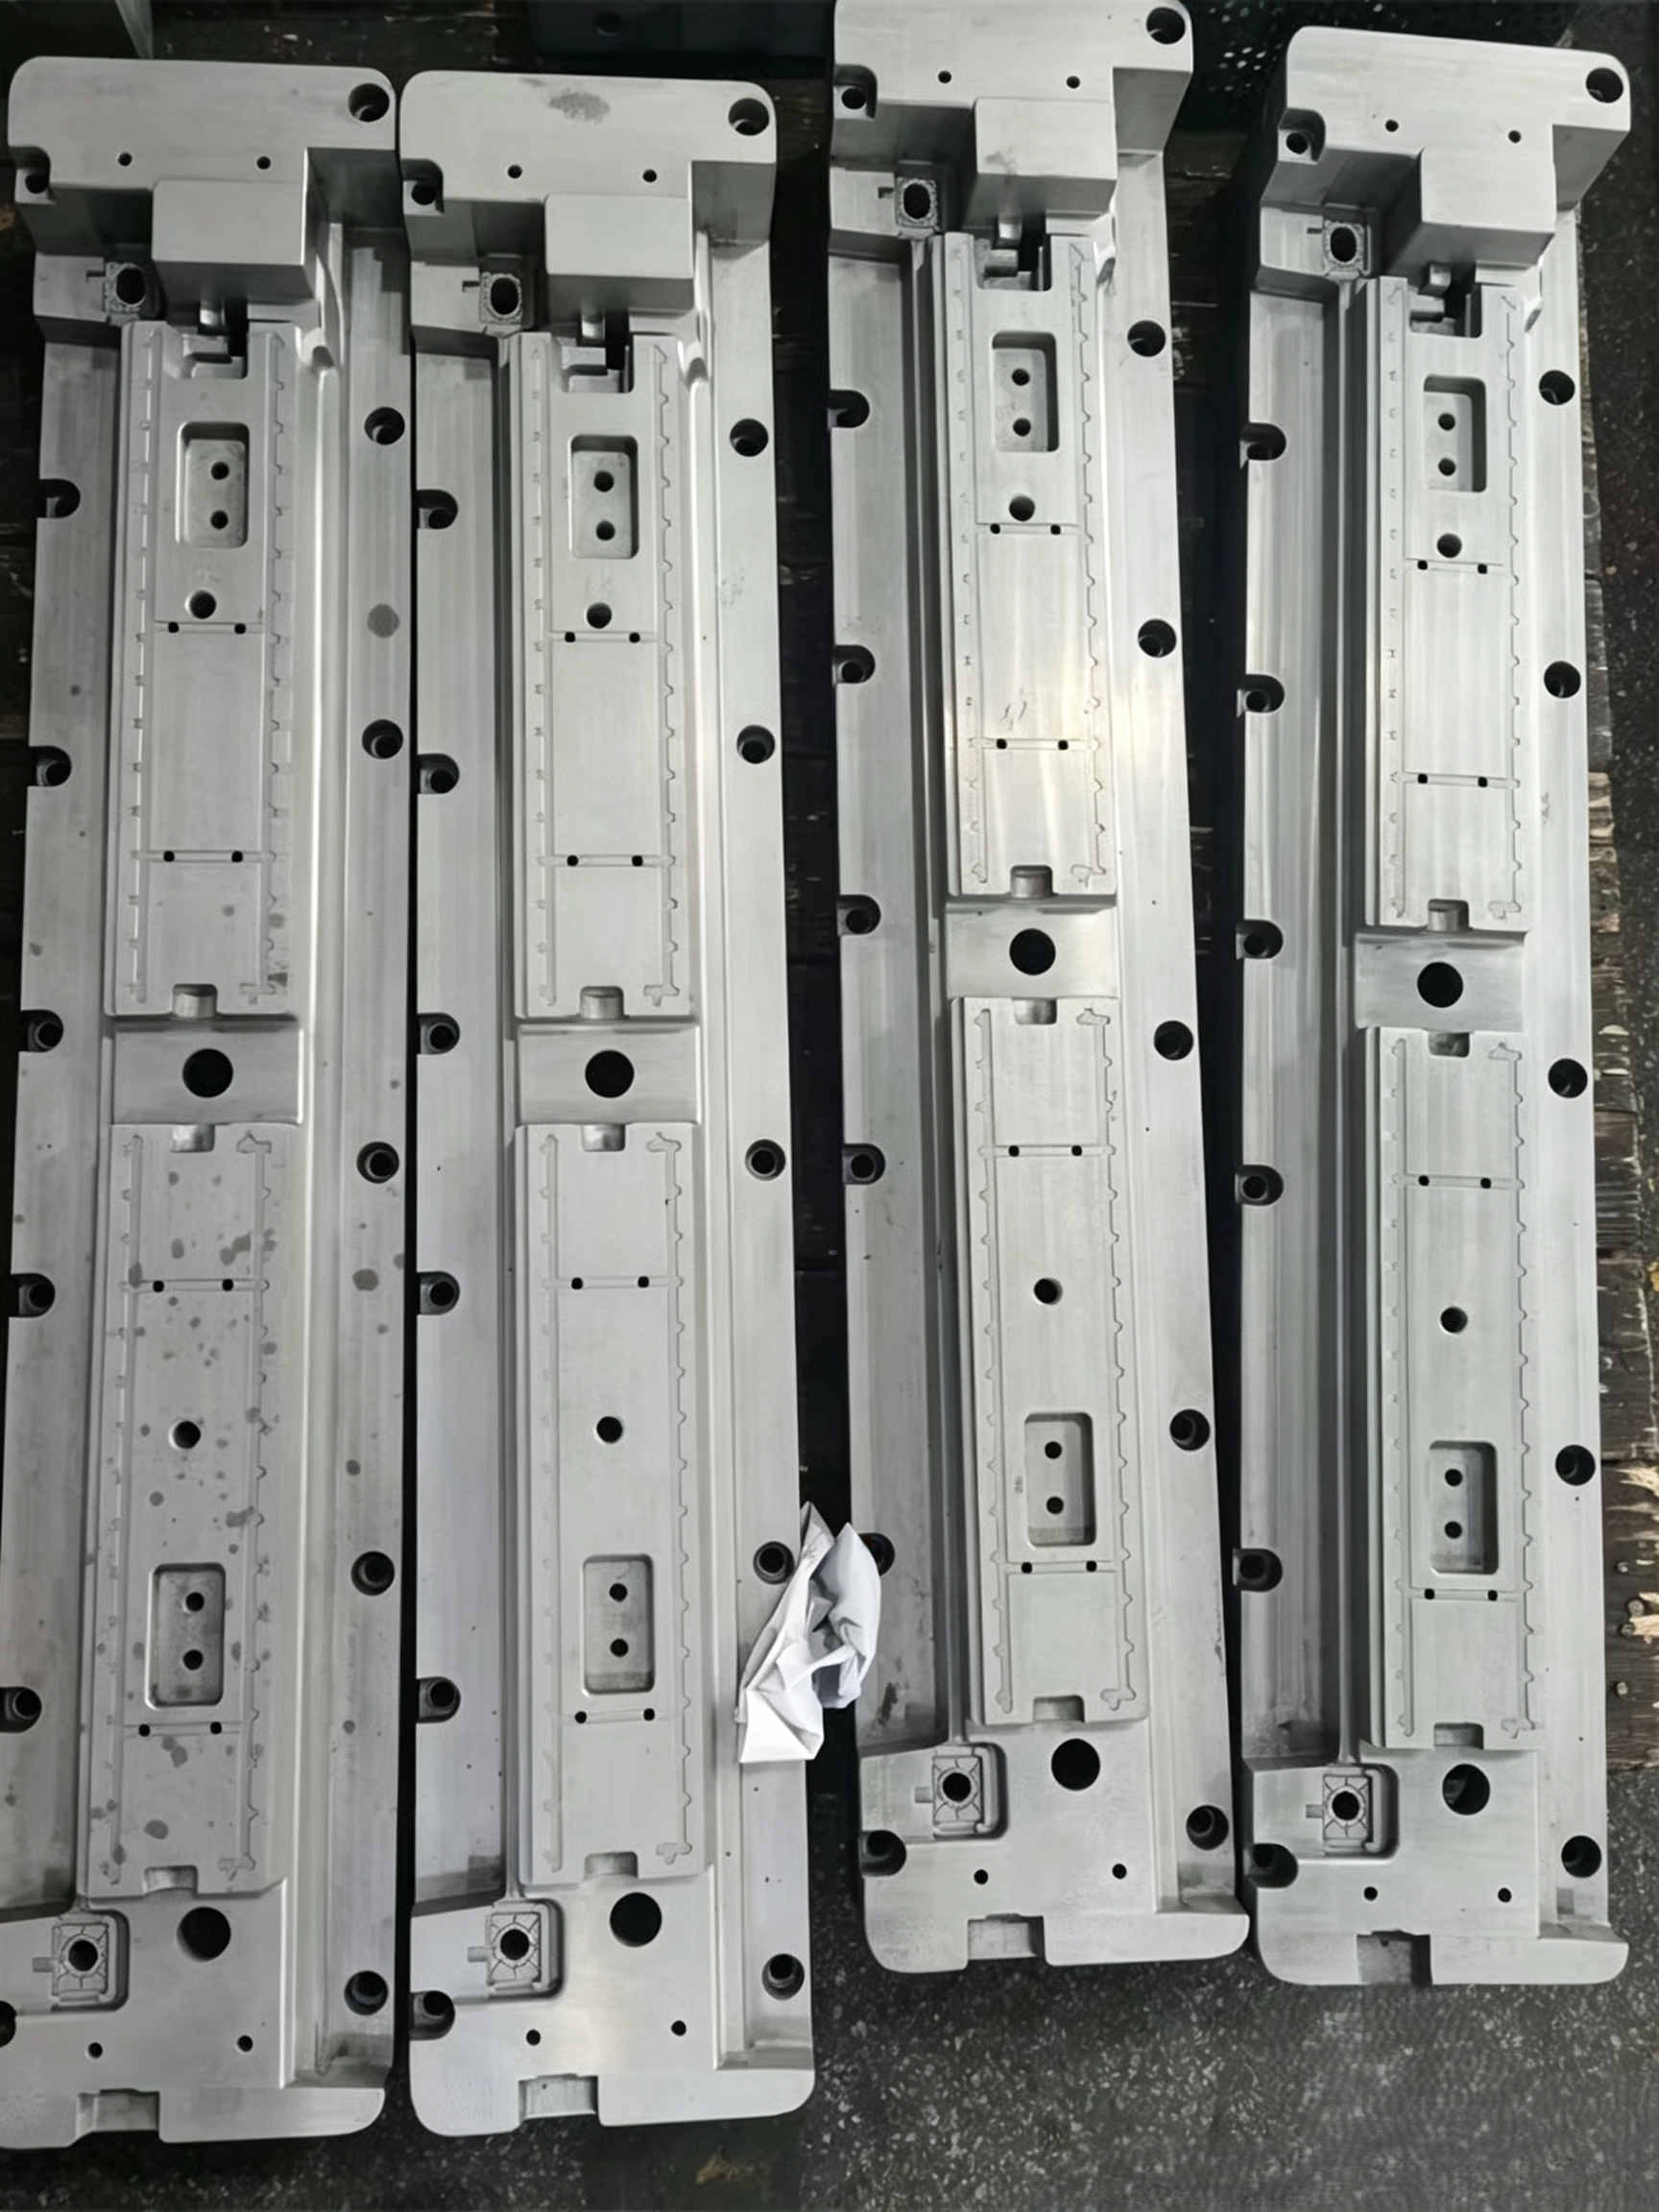
工件经过真空氮化之后,表层会生成致密的氮化物硬化层,获得较高的表面硬度,基体内部依旧保留钢材原本的韧性,形成外硬内韧的状态。面对往复摩擦、滑动咬合的工况,可以降低零件拉伤、磨损的发生概率,像压铸模具、塑胶模具、液压活塞杆、齿轮轴套这类零部件,都适合采用真空氮化做表面强化。同时致密的表层组织,也可以改善工件抗咬合与耐腐蚀表现,减少工件工作过程出现的热黏、烧蚀现象。
对比普通气体氮化,真空环境可以减少工件表面氧化、脱碳问题,加工完成后工件表面状态干净,不会产生厚重氧化皮,不需要大量打磨抛光,能够保留零件原本的表面光洁度抖音百科。很多模具型腔复杂,带有盲孔、凹槽,普通氮化容易出现局部渗层深浅不一,真空氮化通过调节炉内压力与气氛供给,改善炉内气氛流通,让复杂位置也可以获得相对均匀的氮化层,降低同一炉工件之间的性能差异。
但工艺效果并不完全依靠设备硬件,参数调试与装炉管控同样关键。精臻热处理实际加工中发现,不少客户只给出要做氮化的简单要求,没有明确有效渗层深度、白亮层控制指标,容易出现成品和预期不符。白亮层并非越厚越好,部分承受冲击载荷的工件,过厚的化合物层会带来脆性隐患,需要根据零件实际工况,采用强渗加扩散的分段工艺,把控白亮层厚度,平衡耐磨与韧性。
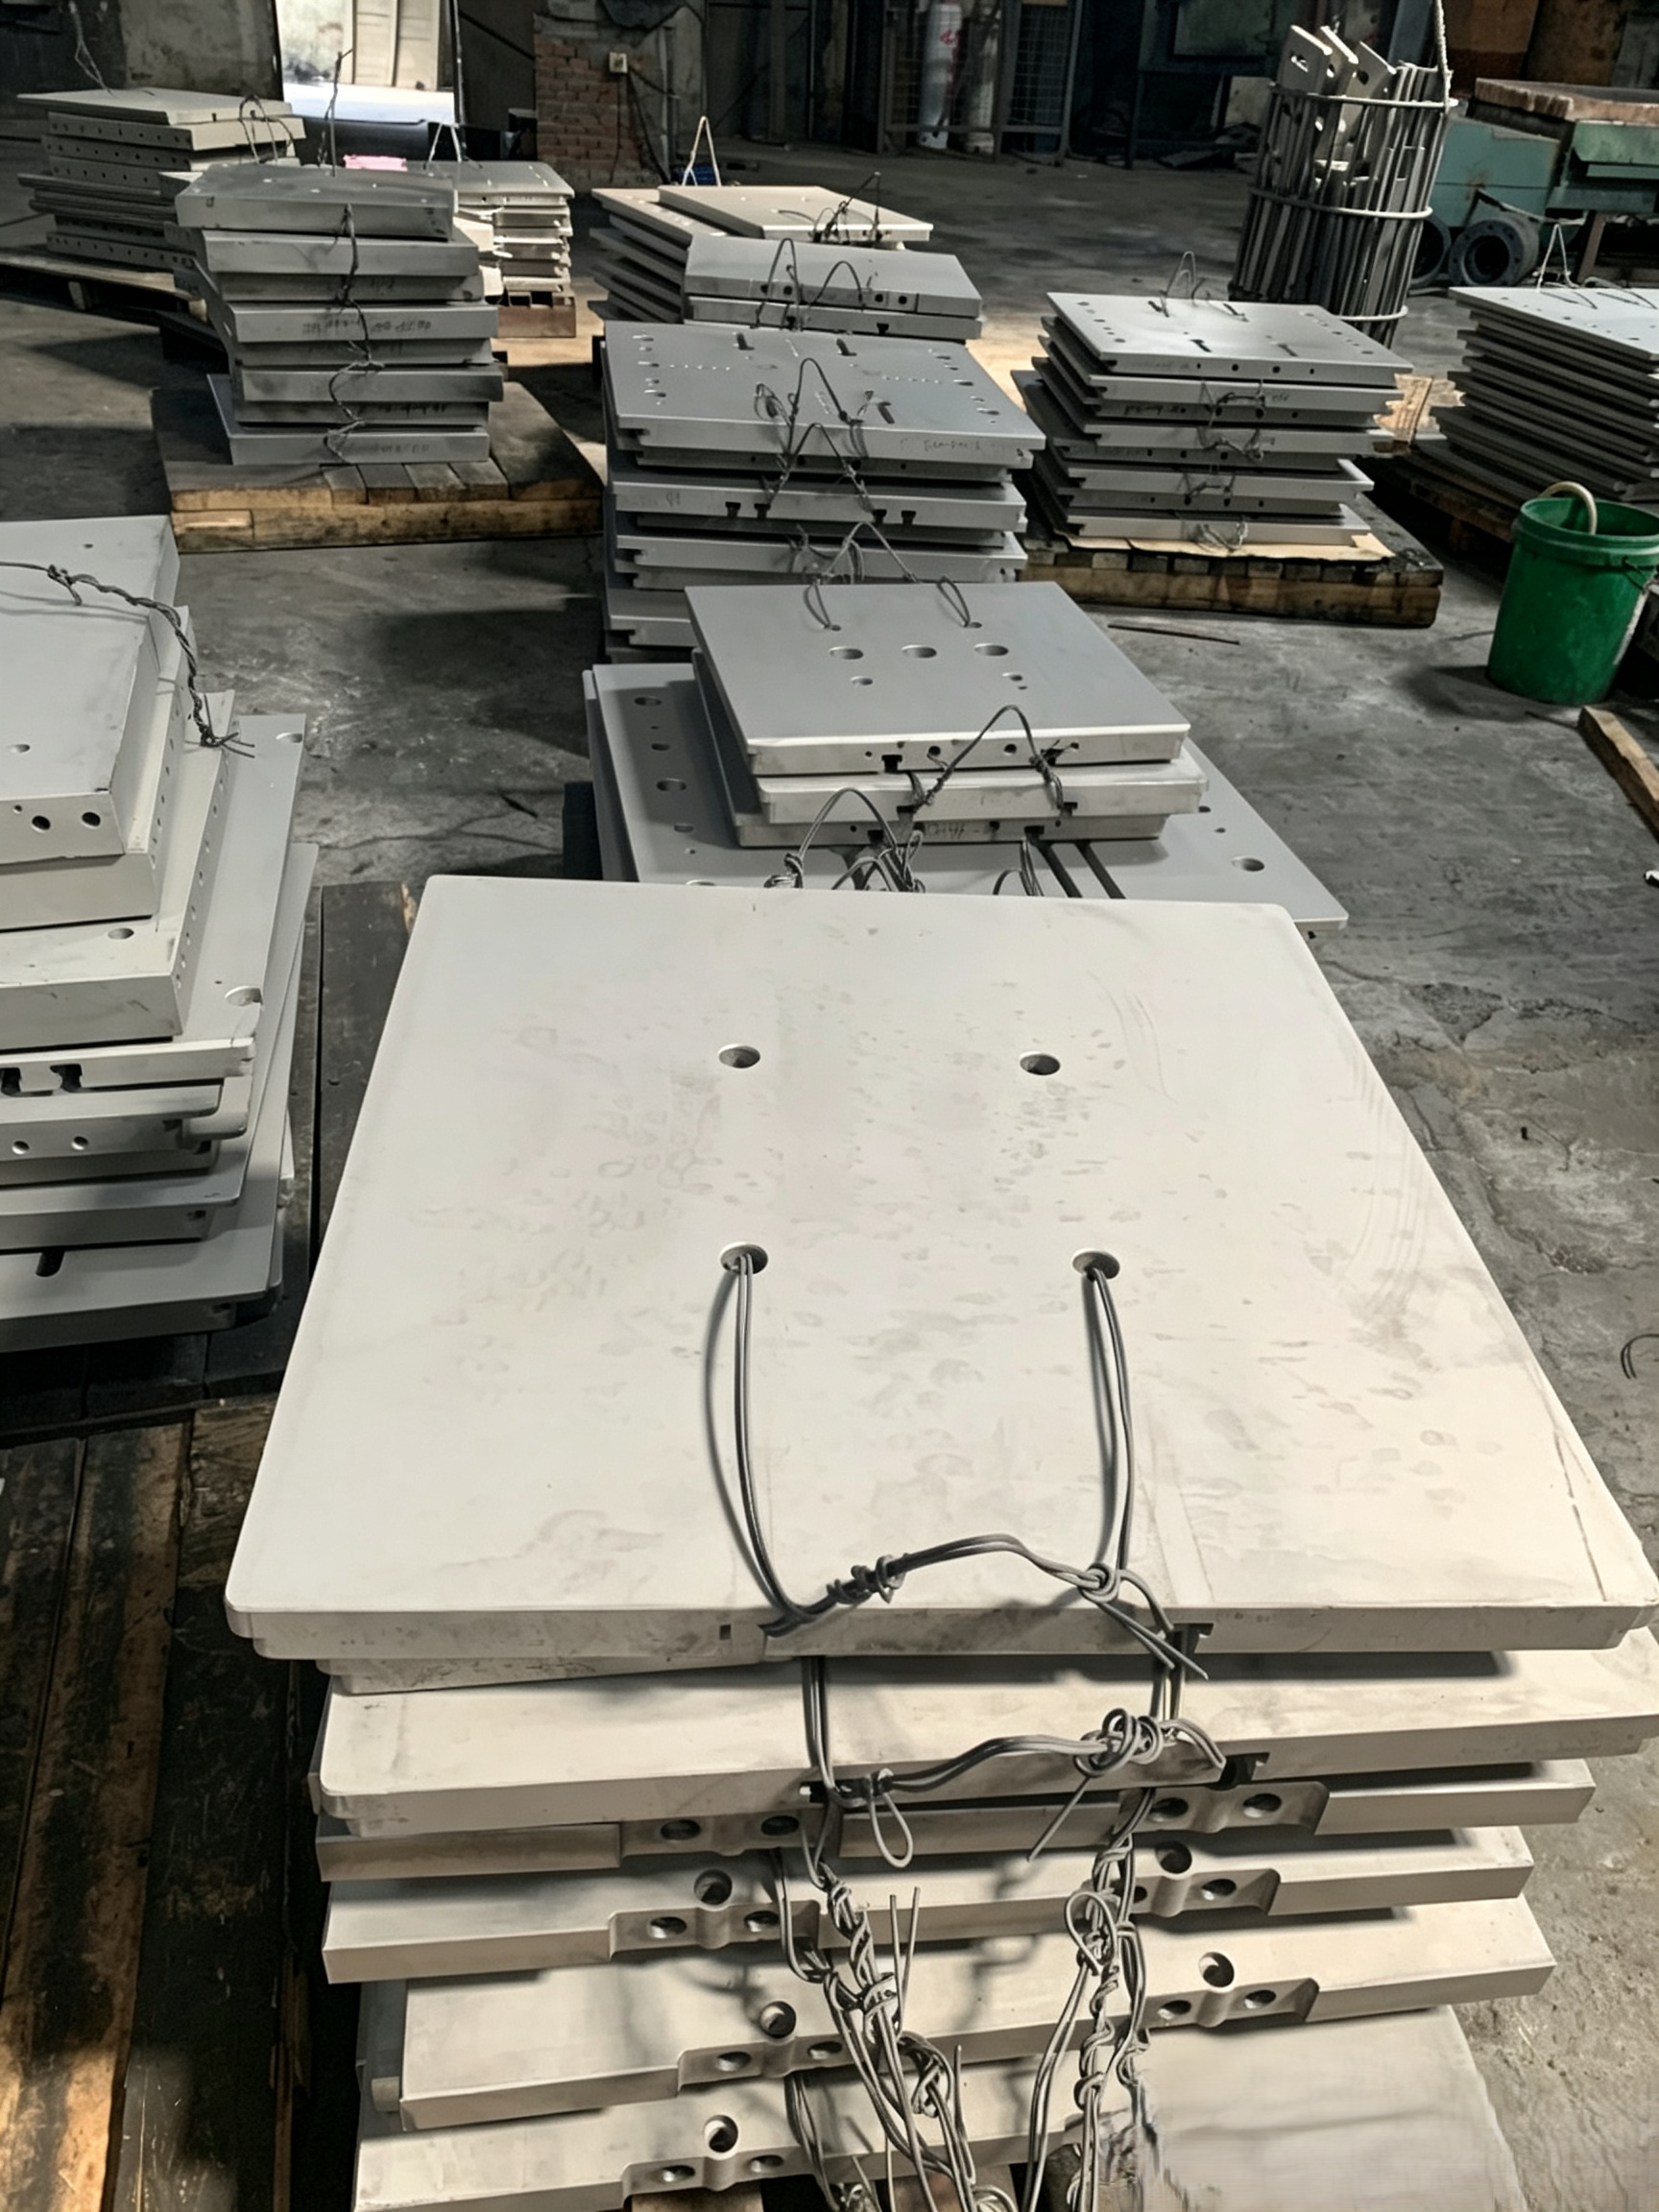
装炉摆放方式也会直接影响比较终结果,工件堆叠过密会阻碍气氛流动,造成局部渗层偏薄。车间会根据工件大小、外形结构规划摆放位置,预留出气流通间隙,不同材质工件尽量分炉处理,避免相互干扰。加工结束之后会抽取试样开展硬度、渗层检测,核对是否匹配图纸指标,把异常问题拦截在厂区内部。
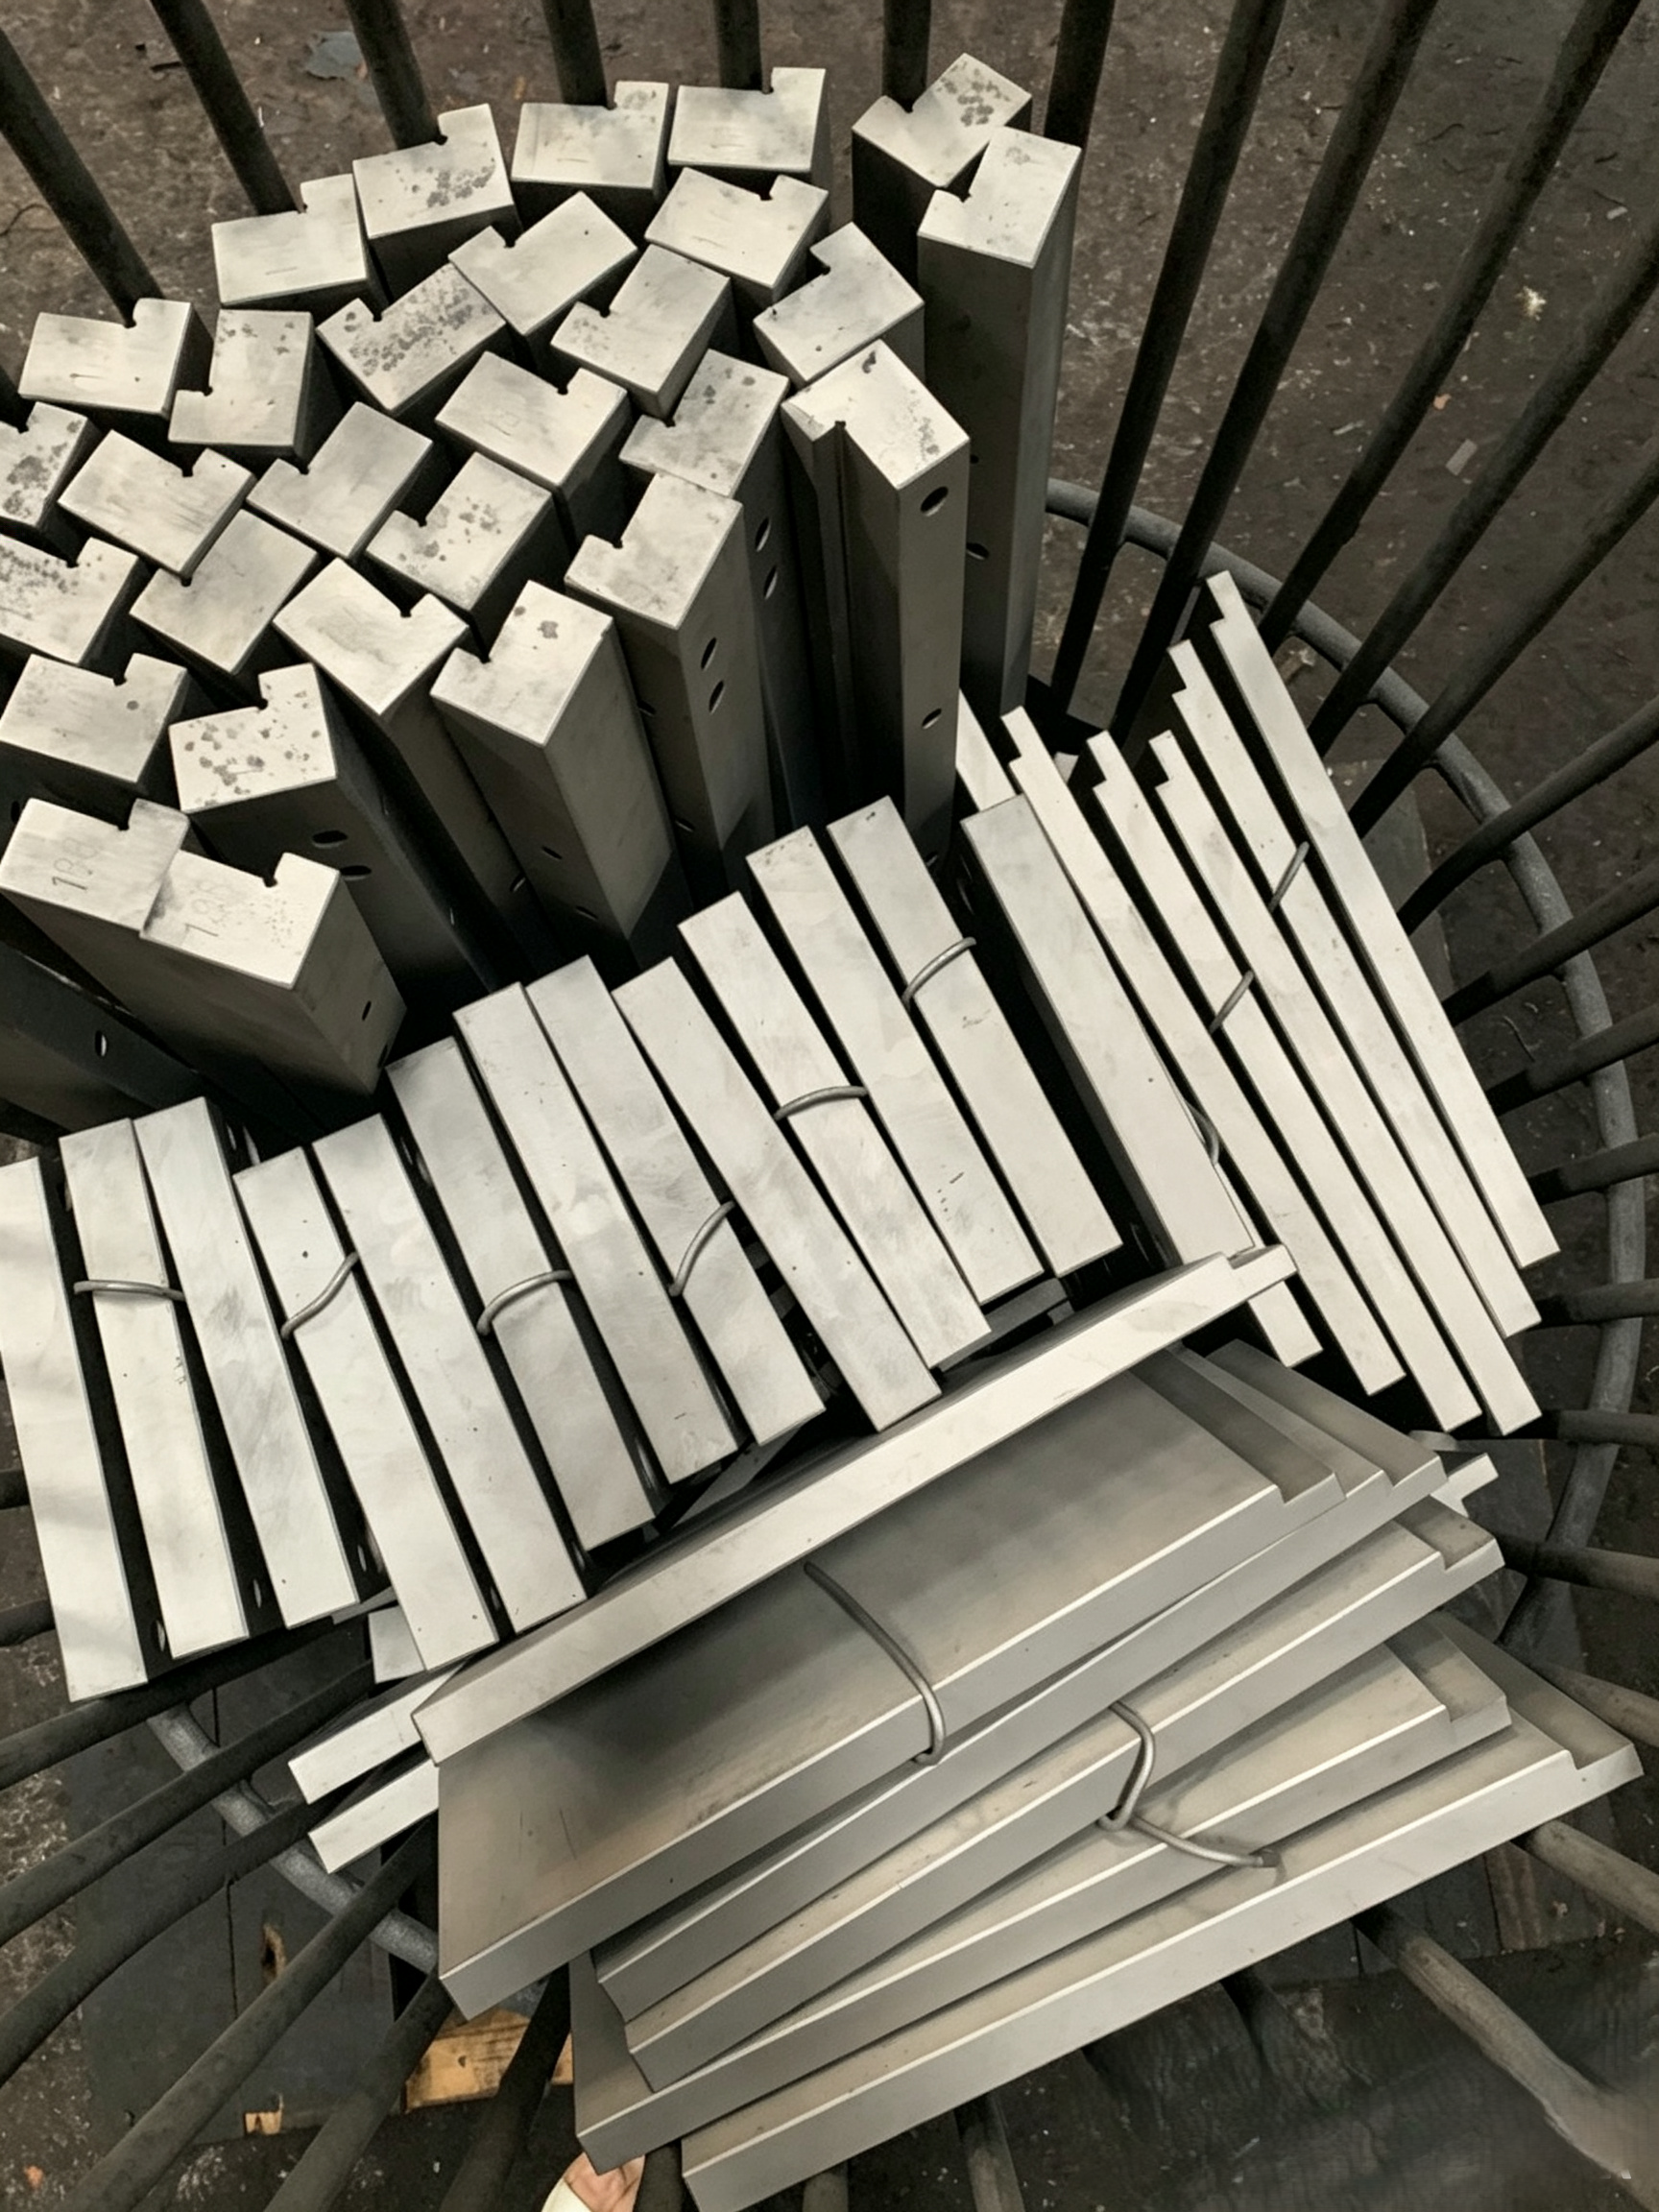
真空氮化不是适配所有钢材,更适合含铬、钼、铝元素的合金钢以及部分模具钢,普通碳钢氮化后的硬度提升有限,选型阶段就要做好甄别。精臻热处理对接客户时,会结合零件材质、使用工况、图纸指标给出客观的工艺建议,区分哪些工件适合真空氮化,哪些可以选用其他热处理方案,避免盲目选择工艺造成成本损耗。
总的来看,真空氮化的价值体现在变形可控、表面质量好、渗层稳定性强,更适配精密模具与耐磨结构件。制造企业选择热处理外协,除了关注设备配置,更要看厂家是否具备丰富的实操经验,懂得针对不同工件调整工艺,才能把真空氮化的工艺优势真正发挥出来。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询