欢迎来到金站网
金站网首页
网站导航
一、引言(:网带炉炉温均匀性、热处理精度、加热元件布局、网带调整)
分区不合理,功率分配失衡:炉膛未按预热段、加热段、均热段单独分区,或各段功率配比不当,导致横向温差明显,中部温度偏低。
元件排布不对称,热辐射不均:加热元件*单侧 / 单层布置,或上下、左右排布间距不一致,热辐射距离差异导致热流密度不均,形成局部冷热区。
元件老化 / 损坏,局部功率衰减:加热元件长期使用后表面氧化,导致功率下降;局部元件断裂、接触不良,直接形成 “冷区”,影响整体温度均衡。
端部 / 角落无补偿加热:大型炉膛两端、角落未布置补偿元件,边缘散热快,形成固定低温区。
网带跑偏、抖动,工件停留不均:网带张紧度不足、传动轮磨损、导轨变形,导致运行时跑偏、卡顿、抖动,工件局部停留时间过长或过短,造成受热不均。
网带速度不稳定,时序温差大:变频调速故障、电机负载不均,网带速度波动,工件在炉内升温、保温时间不一致,引发纵向温差。
网带积碳 / 变形,遮挡热辐射:长期使用后网带表面积碳、变形翘曲,遮挡工件受热面,导致工件底部 / 侧面温度偏低。
网带高度偏差,受热距离不均:网带左右高度不一致,工件与上下加热元件距离偏差,热辐射接收量不同,形成横向温差。
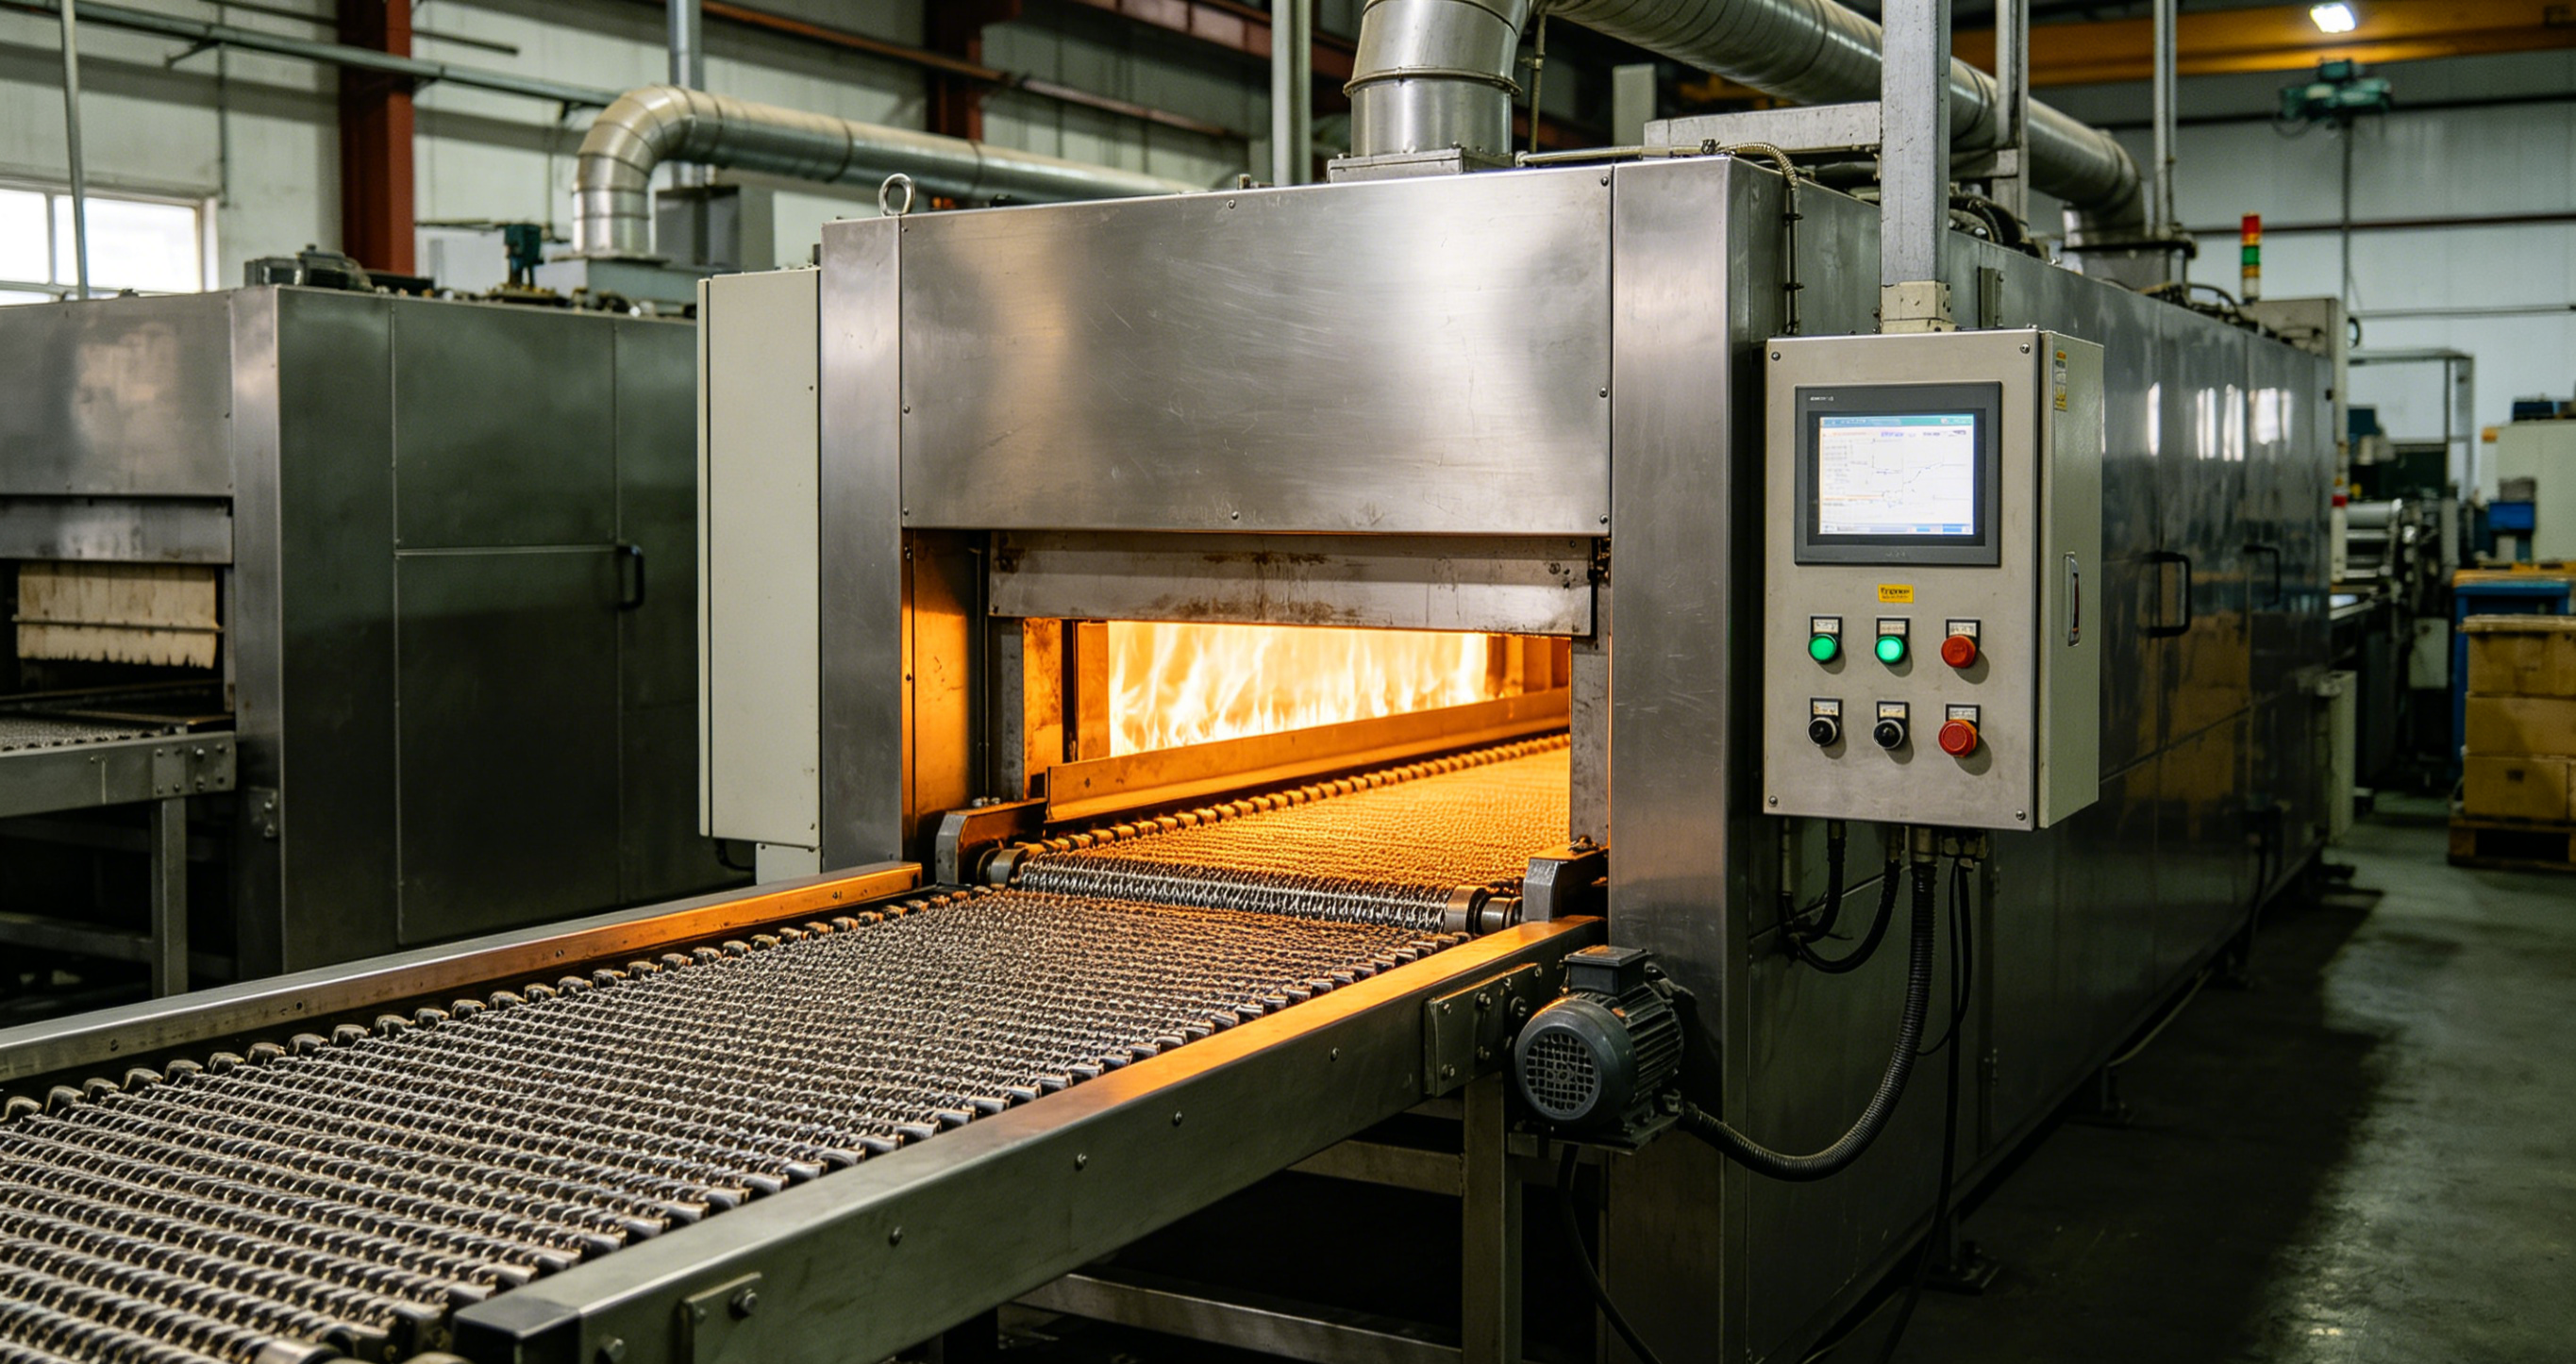
热风循环系统故障:高温风机转速不足、导流板脱落 / 角度错误,热气流无法形成均匀湍流,局部 “死角温差” 。
测温系统误差:热电偶老化、漂移、布置不合理,温控数据失真,导致加热调控偏差。
炉体保温失效:保温层脱落、炉门密封不严,边缘散热过快,两端温度偏低。
分区单独控温,功率配比:炉膛沿长度方向划分为预热段、加热段、均热段,按合理长度划分单独控温单元,配备单独温控器、热电偶、加热元件组。功率配比侧重加热段,平衡均热段与预热段,兼顾升温速率与温度均匀性。
四面 / 六面对称布局,消除辐射盲区:标准炉膛采用上下双层 + 左右两侧四面布置;大型炉膛增加前后端部补偿元件,实现六面环绕加热。同排相邻元件保持均匀间距,上下层元件交错排布,减少 “热点” 与 “冷点”。
边缘补偿设计,抵消散热损耗:炉膛两端、角落区域加密加热元件,或单独设置补偿加热回路,补偿边缘散热,确保端部温度与中部均衡。
元件选型一致,定期校验更换:同一控温单元内加热元件材质、规格、电阻值保持一致,避免功率偏差;优先选用耐温性强的质量元件,延长使用寿命。
切断总电源、加热电源、风机电源,挂牌警示,待炉膛温度降至安全范围后进入作业。
清理炉膛内积碳、氧化皮、杂物,检查炉衬保温层、导流板、热电偶固定座完好性,修复脱落 / 破损部件。
检测加热元件:用万用表测各元件电阻值,记录数据;电阻值偏差过大、表面严重氧化、断裂、变形的元件,全部更换同规格新元件。
按 “预热段→加热段→均热段” 标记分区线,每区单独划分温控单元,标注元件安装位置(上下左右对称布置)。
安装元件时确保固定牢固,避免运行中松动;上下层元件交错排列,端部区域按补偿需求加密布置,消除辐射盲区。
每区配备单独温控器与热电偶,热电偶布置在加热区位置,避免靠近炉壁或元件,确保测温精细。
空载通电升温,按工艺温度逐步加热,每阶段保温一段时间,用便携测温设备检测炉膛内各区域温度。
若发现局部温度偏高或偏低,调整对应区域加热元件功率(通过温控器微调),或优化元件排布密度,直至各区域温度均匀。
反复调试 2-3 次,确认温度稳定后,记录各温控单元参数,作为日常运行基准。
定期检查加热元件表面状态,***氧化皮与积碳,发现破损及时更换,避免影响整体加热效果。
每季度校准一次温控器与热电偶,确保测温与控温精细,避免因仪器误差导致温度不均。
炉膛保温层定期检查,发现脱落或破损及时修补,减少热量损耗与边缘温差。
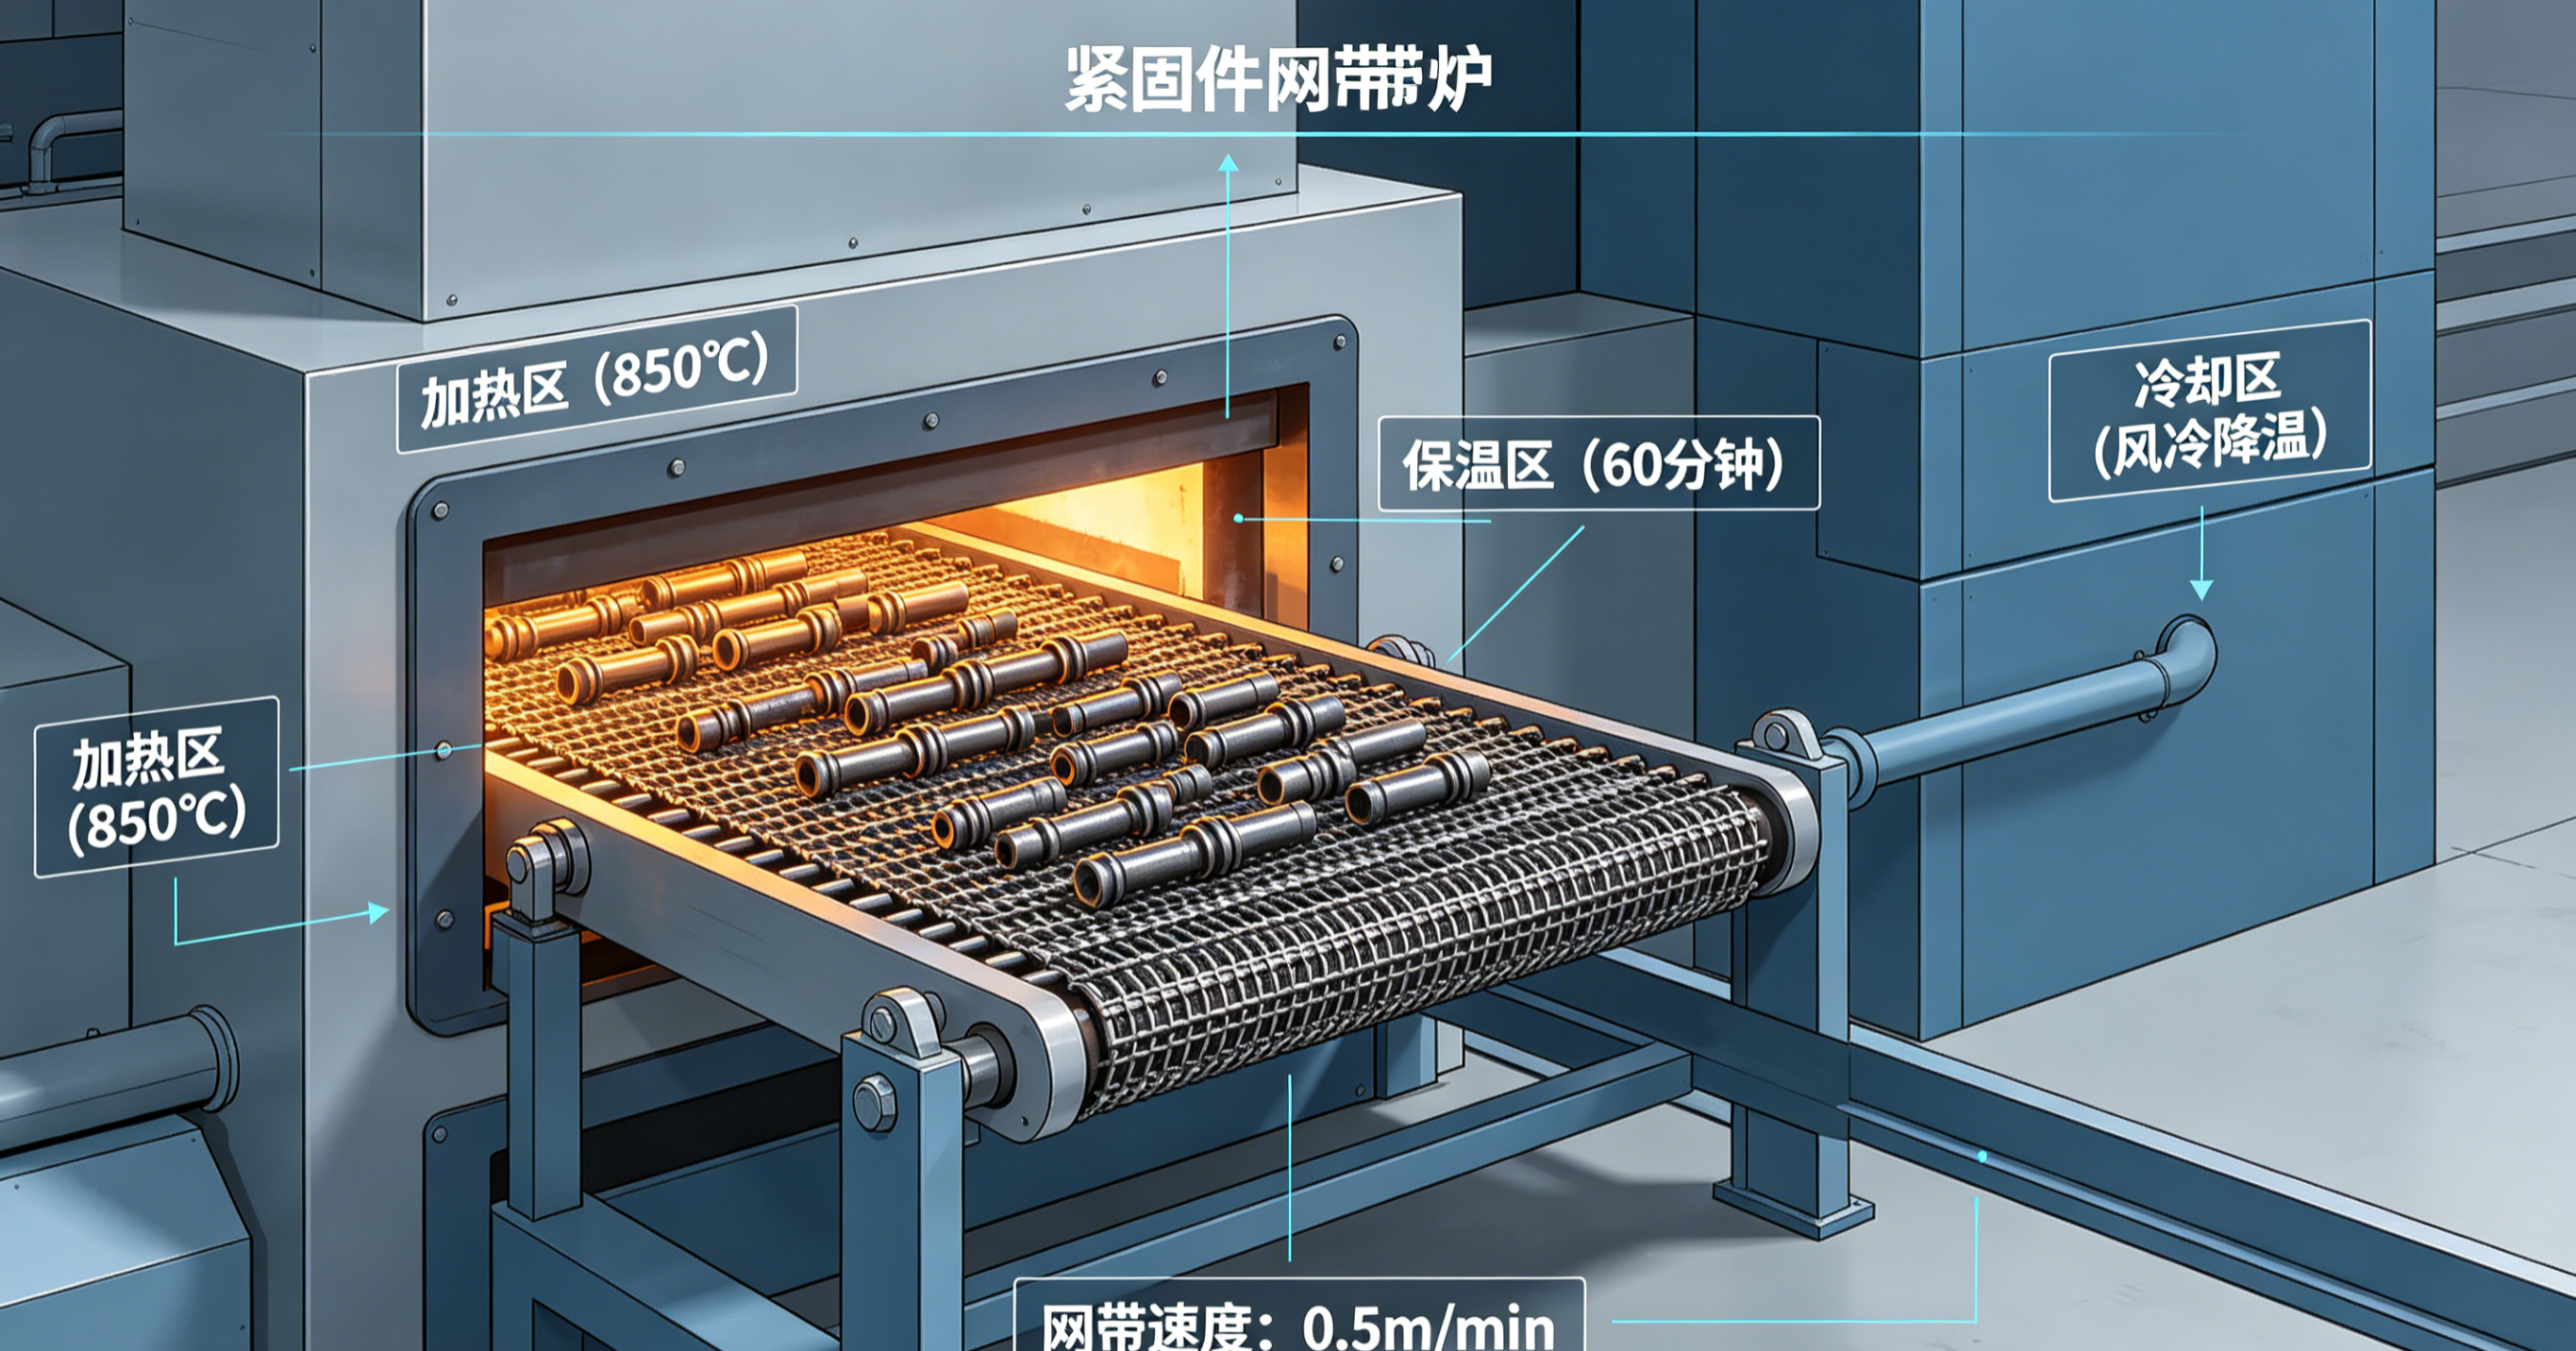
确保网带运行平稳:无跑偏、抖动、卡顿,速度稳定,保证工件在炉内停留时间一致。
优化工件受热条件:网带高度一致,表面清洁无积碳变形,不遮挡工件受热面。
开机空载运行网带,观察运行轨迹是否居中,有无左右跑偏、上下抖动或卡顿现象;检查传动轮、导轨表面磨损情况,以及网带张紧度。
检测网带速度稳定性,观察速度显示是否波动,用工具辅助判断运行速率是否均匀。
检查网带表面状态:是否有明显积碳、变形、翘曲,左右高度是否一致。
解决跑偏与抖动:调整张紧装置,使网带张紧度适中(无松弛也不过紧);打磨传动轮与导轨磨损部位,或更换磨损严重的部件;校正导轨安装位置,确保平行度,避免网带跑偏。
稳定网带速度:检查变频调速系统与电机负载,修复故障部件,调试至速度稳定,无明显波动;定期润滑传动机构,减少运行阻力。
清理与校正网带:用工具***网带表面积碳,变形翘曲的网带及时校正或更换;调整网带支撑结构,确保左右高度一致,使工件与加热元件距离均匀。
优化工件摆放:根据炉膛宽度与网带尺寸,合理规划工件摆放密度,避免过度拥挤遮挡热量,确保每个工件受热均匀。
摆放适量工件进行负载运行,按正常工艺升温保温,运行一段时间后检查工件热处理质量(硬度、组织均匀性)。
若仍存在局部质量问题,针对性微调网带速度或位置,或优化工件摆放方式,直至工件质量一致。
每日开机前检查网带张紧度与表面清洁度,***少量积碳;每周彻底清理一次网带表面,每月检查传动机构润滑情况。
定期检查网带磨损状态,若磨损严重或变形无法校正,及时更换新网带,避免影响生产质量。
导轨与传动轮定期检查,发现磨损及时处理,确保网带运行平稳。
检查高温风机运行状态,确保转速正常,无异常噪音;修复或更换损坏的导流板,调整导流角度,使热气流形成均匀湍流,覆盖整个炉膛,消除温度死角。
定期清理风机叶片与导流板表面积尘、积碳,避免影响气流循环效率。
增加热电偶布置数量,避免测温盲区,确保各加热区都有精细测温点;定期更换老化的热电偶,每季度校准一次测温仪器,保证数据真实可靠。
检查炉门密封件是否完好,如有老化或破损及时更换,减少热量泄漏;定期检查炉膛保温层,发现脱落、破损及时修补,确保保温效果,减少边缘散热导致的温差。
炉膛有效加热区内各点温度均匀,符合行业相关标准要求;
网带运行平稳,无跑偏、抖动、速度波动,工件停留时间一致;
工件热处理后硬度均匀、组织稳定,无局部过热或欠热现象;
设备连续运行一段时间内,温度保持稳定,无明显波动。

采用多点测温法:在炉膛内不同位置(前、中、后、左、右、上、下)布置测温点,按工艺温度加热保温后,记录各点温度,验证均匀性。
工件抽样检测:连续生产批次中抽样,检测工件不同部位的硬度、组织,判断是否均匀一致。
长期稳定性观察:设备连续运行一段时间,定期记录温度数据与工件质量,确认优化效果持续稳定。
遵循本文实操指南,可快速落地优化方案,有效解决炉温不均问题,提升工件热处理质量与生产稳定性,降低批量质量风险。如需针对性方案(如特定型号网带炉、工艺温度下的优化),可联系技术团队获取定制支持。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询