欢迎来到金站网
金站网首页
网站导航
结构与材料特性:20Cr 含碳量低(0.18%-0.24%)、淬透性中等,空心管壁厚均匀性差、中空结构散热不均,加热 / 冷却时内外温差大,热应力集中;
工艺参数失衡:温度过高(>880℃)导致晶粒粗大、热塑性增强,变形量增加 30% 以上;升温过快、碳势 / 氨气流量失控,引发组织转变不同步,组织应力激增;
装炉与冷却不当:网带炉输送时工件堆叠、受力不均,或悬空摆放受自重影响;淬火冷却速度过快、油温不均,加剧内外组织转变差,诱发弯曲、椭圆变形。
共渗温度锁定 830-850℃:避开>880℃的晶粒粗化区间,兼顾碳氮原子扩散效率与变形控制,温度波动严格控制在 ±3℃内(网带炉分区控温校准);
分段升温,拒绝 “极速加热”:
预热段(500-600℃):保温 20-30min,释放机加工残余应力,避免温差骤变;
升温段(600-830℃):升温速率≤5℃/min,防止内外温差过大引发热应力;
均温段(830℃):保温 15min,确保空心管内外温度一致,减少后续相变变形;
禁忌:严禁为提效超温至 880℃以上,或取消预热直接升温,否则变形量翻倍且渗层易出现网状碳化物缺陷。
碳势控制:强渗 1.0%-1.1%,扩散 0.8%-0.9%:强渗时间与扩散时间比例 3:1(如强渗 3h、扩散 1h),避免碳浓度过高引发淬火开裂,或过低导致硬度不足;
氨气流量:0.3-0.5m³/h(单炉):氮元素细化晶粒、降低相变温度,减少热变形;流量过高易产生氢脆、表面黑网,过低则渗氮不足、变形增大;
气氛均匀性管控:定期清理网带炉炉内风扇、导流板,确保炉气循环均匀,避免局部碳氮浓度差异导致的组织不均与变形。
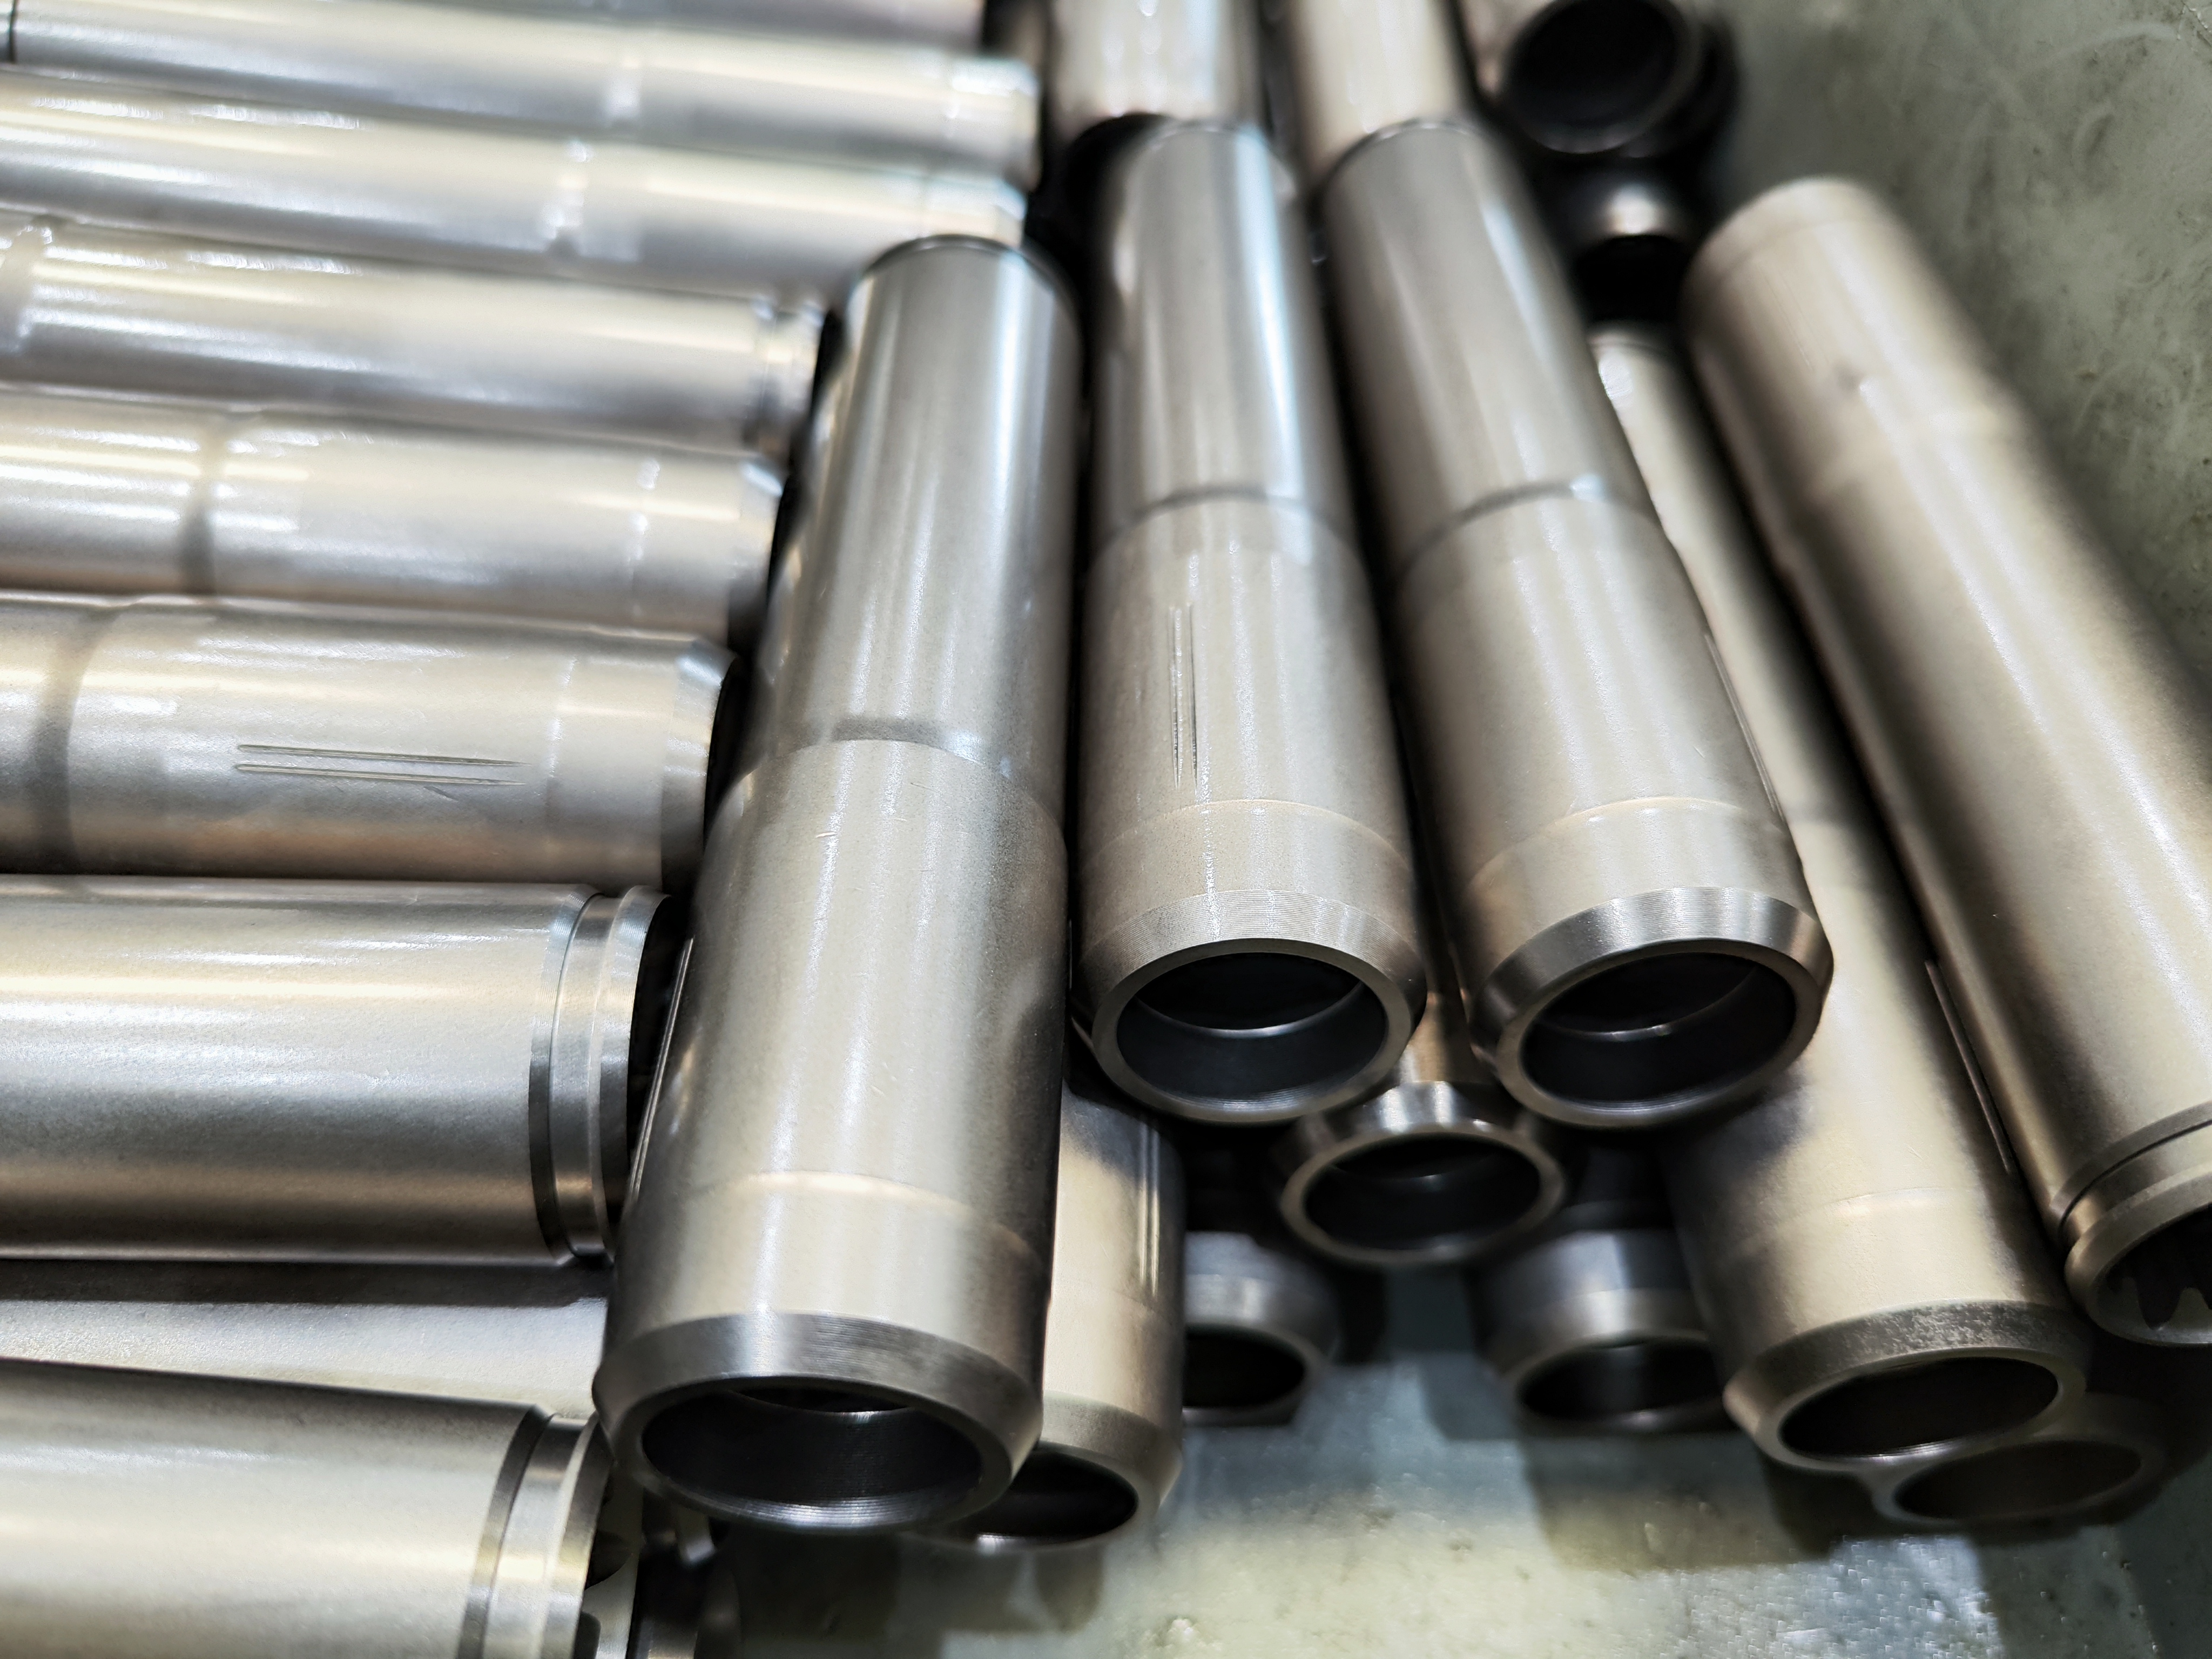
摆放方式:横向平铺 + 单层排布:空心管轴线与网带运行方向垂直,单层平铺不堆叠,相邻工件间距≥10mm,防止接触挤压变形;严禁竖直悬空摆放,避免自重引发弯曲;
**工装辅助:批量生产定制 “空心管**托盘”,托盘设弧形定位槽(与管外径匹配),每槽 1 件,避免滚动移位;薄壁管(壁厚<3mm)可采用 “内芯支撑”(耐高温陶瓷芯),防止加热 / 冷却时内孔椭圆;
网带速度匹配:根据空心管规格(长度、壁厚)调整网带速度,确保工件在预热、加热、共渗、淬火各区停留时间,避免因节拍过快导致加热不足或过烧变形。
淬火预冷:出炉后预冷至 780-800℃:共渗后不直接淬火,在炉口保温区预冷 3-5min,降低工件温度梯度,减少淬火时内外温差,抑制热应力变形;
淬火介质:**等温淬火油,油温 80-100℃:油温过低(<60℃)冷却过快,组织应力激增;过高(>120℃)硬度不足、渗层不均;网带炉淬火槽配恒温循环系统,油温波动≤±5℃;
冷却方式:整体浸入 + 无搅动:空心管平稳浸入油中,避免剧烈搅动导致局部冷却过快;控制淬火时间 15-20min,确保马氏体转变充分,减少残余奥氏体引发的后续变形。
预处理:正火 + 低温去应力退火
正火:850-870℃保温 1-2h,空冷,细化晶粒、消除锻造带状组织,均匀原始组织,减少后续相变变形;
去应力退火:550-600℃保温 2-3h,随炉冷却,彻底释放机加工(车削、钻孔)残余应力,避免热处理时应力释放引发变形;
回火:180-200℃低温回火 2h:淬火后及时回火,消除淬火残余应力,稳定马氏体组织,减少后续使用中的尺寸变形;回火温度严禁超过 250℃,否则硬度会降至 HRC58 以下,影响耐磨性能。
变形量:弯曲变形≤0.03mm/100mm,椭圆度≤0.02mm,尺寸超差率从 12% 降至 0.8%;
渗层与硬度:有效硬化层 0.4-0.6mm,表面硬度 HRC59-62,心部硬度 HRC30-34,符合行业标准;
生产效率:网带炉连续化生产,单批次产能提升 20%,校直、返工成本降低 85%,综合效益***。
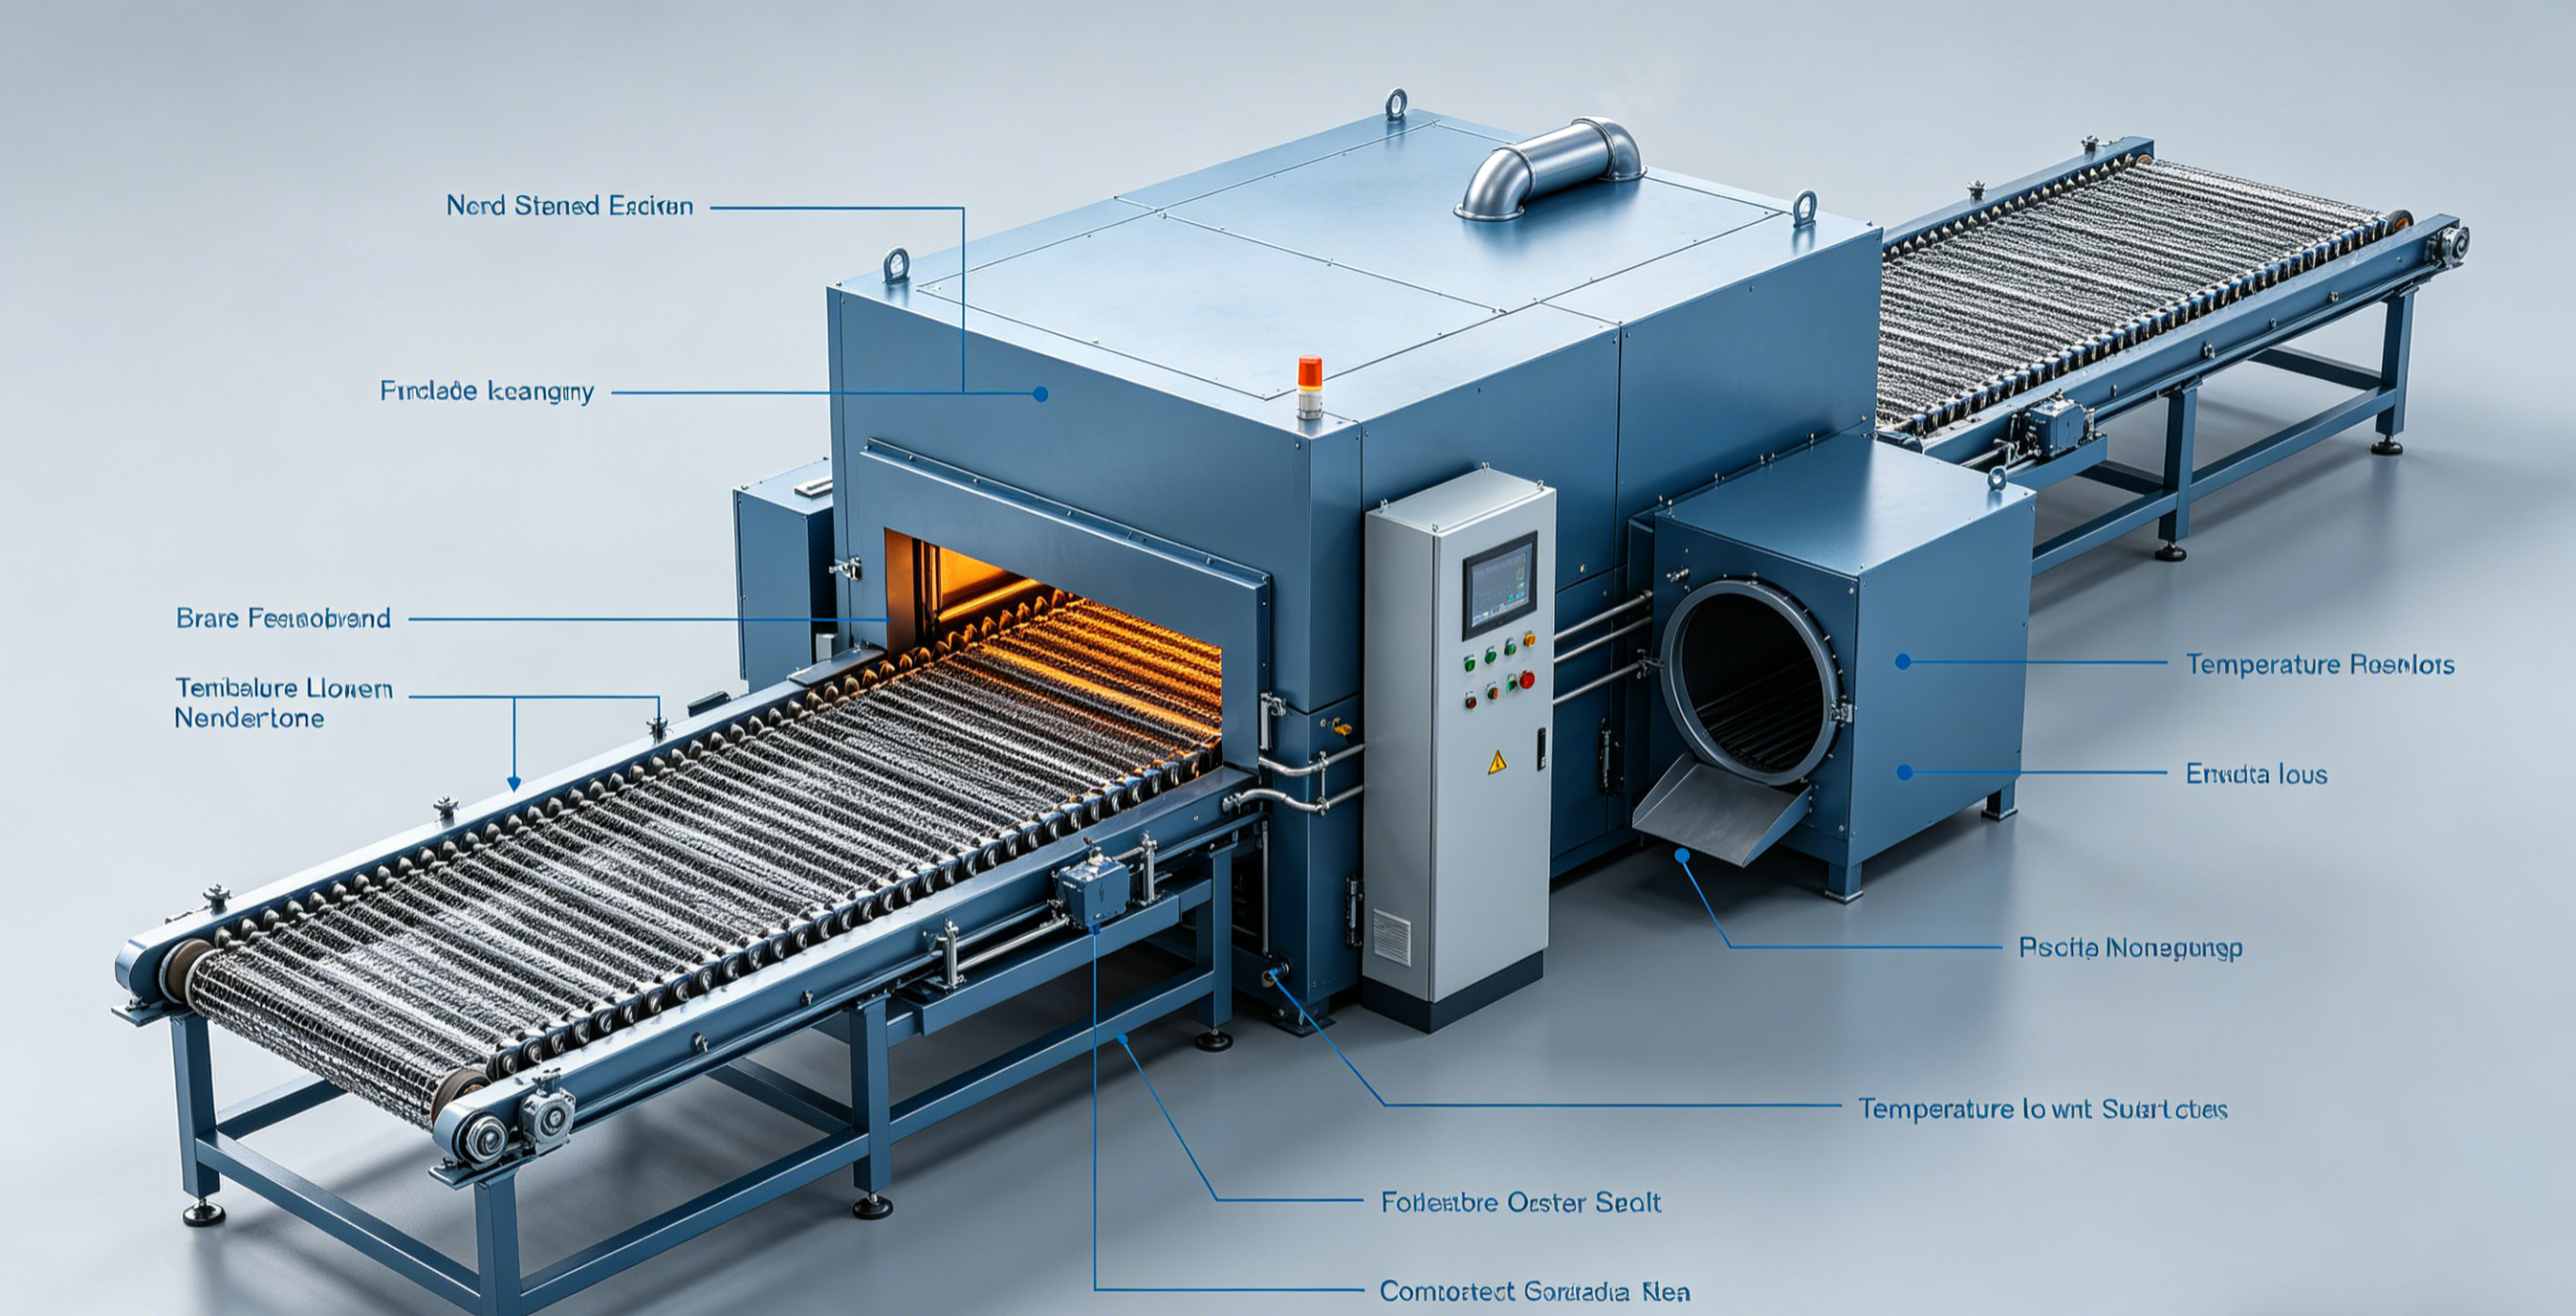
20Cr 空心管碳氮共渗变形控制,是 “控热应力、稳组织应力、消残余应力”,网带炉连续生产无需复杂设备改造,落地 “分段控温、气氛精调、工装定位、分级淬火、预处理闭环”5 大技巧,即可实现变形量稳定可控,兼顾渗层质量与量产效率。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询