商机详情 -
脚踏板压铸模具定制
左右滑块压铸模具在合模与压铸过程中,滑块承受着来自铝液充填反压与锁模力的双重作用,极易产生微小位移导致飞边或尺寸偏差。为此,现代**模具普遍采用二次锁紧技术,在常规斜导柱驱动之外,增设液压缸或伺服电机驱动的**锁紧模块。在合模终了、压射开始前,锁紧模块自动对滑块施加预紧力,消除导向间隙;压射过程中,该锁紧力持续作用,抵抗铝液侧向冲击,确保滑块位置零漂移。对于多段式抽芯或延迟抽芯需求,还可采用伺服电机+滚珠丝杠+位置反馈的闭环控制方案,实现滑块行程、速度与加速度的可编程精确调控。这种智能化的锁紧与驱动系统,不*彻底解决了飞边与拉伤问题,更支持复杂多动作成型工艺。电机盖压铸模具结构精密,集成了高效的冷却水道与顶出机构,保障了薄壁零件的快速脱模与尺寸稳定。脚踏板压铸模具定制
压铸模
齿轮箱壳体铝合金压铸模具设置多级导流缓压浇道,铝液充型流速平稳,避免紊流卷气冲击型腔。齿轮箱壳体铝合金压铸模具的进胶流道专门设计为多级导流缓压结构,流道的截面积沿着铝液流动方向逐步优化调整,让高速流动的铝液逐步减速平稳进入型腔,彻底避免紊流卷气直接冲击型腔表面。普通壳体压铸模具的浇道多为直通式设计,铝液以较高的速度直接冲入型腔,很容易在远端位置形成喷射飞溅,大量空气被卷入铝液内部,同时高速铝液还会直接冲蚀远端的型腔壁,导致模具局部过早出现冲蚀缺陷。而多级导流缓压浇道经过流体动力学模拟反复优化,铝液在流道内逐步调整流动状态,**终以稳定的层流状态平缓填满整个壳体型腔,既不会出现卷气导致的气孔缺陷,也不会对型腔壁造成剧烈的冲蚀,同时流道的压力传递效率更高,壳体的远端薄壁筋条位置也能得到充足的压力补缩,大幅减少铸件的缩松缺陷,齿轮箱壳体的整体致密度均匀一致,密封耐压性能得到可靠保障。端盖压铸模具厂家专业的压铸厂家提供从模具开发、铝液熔炼到产品压铸及后期精加工的一站式全链条生产服务。

齿轮箱壳体铝合金压铸模具配备多点同步真空引气系统,型腔真空度稳定低于8mbar,铸件气孔率极低。齿轮箱壳体铝合金压铸模具在分型面、滑块缝隙、***填充的远端死角位置,共设置多个**真空引气点,搭配高同步性真空系统,合模充型后型腔内的真空度可稳定低于8mbar,**终成型的壳体铸件整体气孔率极低。普通壳体压铸模具*设置单一真空引气点,齿轮箱壳体内部多空腔、多筋条的复杂结构会阻碍空气流动,远端死角位置的空气无法完全排出,**终在铸件内部形成大量残留气孔,后续进行密封耐压测试时很容易出现渗漏问题。而多点同步引气可以顺着铝液的充型流动方向,逐步将各个空腔、筋条缝隙内的残留空气完全抽出,不会出现空气被困在局部死角的情况,成型后的齿轮箱壳体内部几乎没有集中气孔,不需要进行大量浸渗处理就可以直接满足IP67级的密封要求,后续进行焊接、热处理加工也不会出现鼓泡、渗漏等不良问题,完全适配新能源汽车、工业传动设备的高可靠性使用标准。
齿轮箱壳体压铸模具采用大截面一体式模架,锁模力冗余量达30%,抗高压胀型力性能优异。齿轮箱壳体压铸模具选用大截面一体式加厚模架,整体结构刚性经过有限元仿真优化,锁模力冗余量达到30%,可完全抵御铝合金充型凝固过程中产生的高压胀型力,长期量产不会出现模架变形、分型面胀开的问题。普通小吨位压铸模具的模架刚性不足,生产大体积壳体类零件时,很容易在高压胀型力作用下出现分型面局部撑开,导致铸件产生大面积厚飞边,甚至出现模架开裂的严重故障。而齿轮箱壳体本身属于大体积、多空腔的复杂结构件,充型过程中产生的胀型力远高于普通小型压铸件,加厚一体式模架可以将整体形变量控制在0.03mm以内,合模状态下动定模始终保持紧密贴合,不会出现局部缝隙漏铝的情况,同时模架的高刚性还能抵消长期反复开合模产生的结构疲劳,大幅延长整副模具的整体使用寿命,适配齿轮箱壳体大批量长期稳定生产的需求。铝合金材料天然耐腐蚀且可完全回收再利用,使铝压铸成为符合绿色可持续发展理念的制造工艺。
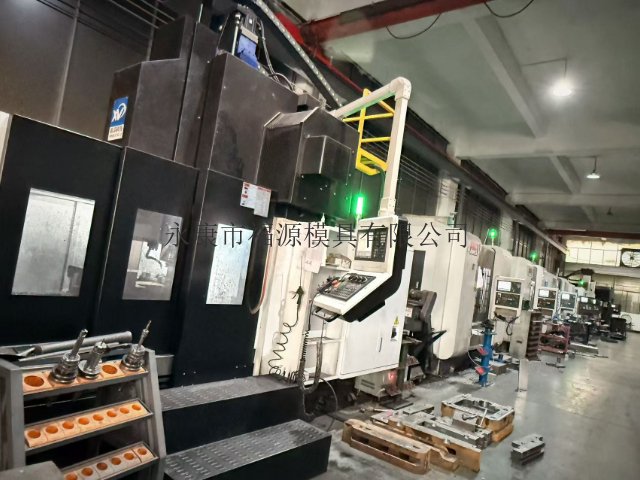
电动工具压铸模具采用H13热作模具钢,适配高压力高速充填的生产工况。这类模具在选材阶段就充分考虑了电动工具压铸生产的高频次、高冲击特性,H13钢材经过多道锻造与热处理工序,硬度均匀稳定,能长期承受铝合金液600℃左右的高温反复冲刷,不会出现早期开裂、塌陷等问题。在实际生产中,它可以匹配800T以上的压铸机,适配电钻、角磨机等各类大功率电动工具的壳体压铸需求,即便长时间连续作业,模具型腔的尺寸精度也能保持稳定,大幅减少了生产过程中的模具修模频次,有效提升整条生产线的运行效率,降低长期生产的综合模具成本。铝件压铸加工具备较高的生产效率,适合各类日用五金及工业铝合金零部件的大规模流水线生产。上海汽车配件压铸模具加工
优良的铝合金原材料经过严格的熔炼与除气精炼处理,从根本上保障了压铸件内部的致密性。脚踏板压铸模具定制
奶锅压铸模具预留模温机接口,可通过控温将模温稳定维持在220℃±10℃区间。这款奶锅压铸模具在定模侧专门预留了**的油式模温机安装接口,可通过外接模温机对模具温度进行精细调控,将模具工作温度稳定维持在220℃±10℃的比较好区间。在正式批量生产前,可先通过模温机将模具整体预热到工作温度,避免冷模生产时铝液接触低温模具瞬间冷却,导致锅体表面出现冷隔、流痕等外观缺陷。稳定的模温环境还能让每一模次的压铸件成型状态保持一致,产品的尺寸精度、表面光洁度不会出现批次性波动,量产过程中的工艺稳定性得到***保障脚踏板压铸模具定制
永康市福源模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!