商机详情 -
金华铝合金压铸模具厂家
底板铝合金压铸模具通过数字孪生仿真技术,实现了从设计到制造的全流程质量预控。在虚拟环境中,工程师可开展多物理场耦合分析:结构静力学校核比较大抽芯力下导柱的弯曲挠度;瞬态热应力模拟预测10万次循环后的累积变形;流固耦合评估铝液充填反压对滑块动态响应的影响。仿真结果直接指导拓扑优化减重设计,在保证刚度前提下削减非承载区质量,降低惯性冲击;同时优化冷却回路布局与排气槽位置,消除热节与卷气风险。通过这种数字化正向设计,模具在实物制造前即可识别并修正潜在缺陷,将试模次数从传统的5–8次压缩至1–2次,***缩短开发周期,并以数据驱动的方式确保了模具结构的比较好性与铸件质量的稳定性。高耐磨镀层与精密排气系统设计是压铸模具制造的主要要素。金华铝合金压铸模具厂家
压铸模
模具内置随形冷却水路,可精细控温减少汤锅成型后的热变形与表面缩痕。这款汤锅压铸模具摒弃了传统直孔钻削的冷却水路设计,采用3D打印一体成型的随形冷却水路,水路走向完全贴合汤锅圆形型腔的轮廓,水路与型腔表面的距离均匀控制在12-15mm区间。生产过程中,模温机可将模具整体温度稳定控制在180℃-220℃的合理区间,锅身各个位置的冷却速度保持高度同步,彻底解决了传统模具局部位置冷却不均导致的锅口翘曲、锅底凹陷等变形问题。均匀的温度场还能大幅降低铝液凝固过程中产生的内应力,有效避免汤锅底部厚壁位置出现表面缩痕、内部缩孔等缺陷,后续产品的尺寸合格率可提升至98%以上,也减少了后续整形工序的人工成本。杭州压铸模铝合金材料天然耐腐蚀且可完全回收再利用,使铝压铸成为符合绿色可持续发展理念的制造工艺。

齿轮箱壳体压铸模具采用大截面一体式模架,锁模力冗余量达30%,抗高压胀型力性能优异。齿轮箱壳体压铸模具选用大截面一体式加厚模架,整体结构刚性经过有限元仿真优化,锁模力冗余量达到30%,可完全抵御铝合金充型凝固过程中产生的高压胀型力,长期量产不会出现模架变形、分型面胀开的问题。普通小吨位压铸模具的模架刚性不足,生产大体积壳体类零件时,很容易在高压胀型力作用下出现分型面局部撑开,导致铸件产生大面积厚飞边,甚至出现模架开裂的严重故障。而齿轮箱壳体本身属于大体积、多空腔的复杂结构件,充型过程中产生的胀型力远高于普通小型压铸件,加厚一体式模架可以将整体形变量控制在0.03mm以内,合模状态下动定模始终保持紧密贴合,不会出现局部缝隙漏铝的情况,同时模架的高刚性还能抵消长期反复开合模产生的结构疲劳,大幅延长整副模具的整体使用寿命,适配齿轮箱壳体大批量长期稳定生产的需求。
浅煎模具采用随形冷却水路一体化布局,水路距型腔壁距离均匀,温场温差不超5℃。浅煎模具的冷却系统全部采用3D打印一体成型的随形冷却水路布局,水路沿着型腔的轮廓走向精细分布,水路到型腔壁的距离全程保持均匀一致,模具工作时型腔各区域的温场温差不超过5℃。传统压铸模具的冷却水路只能采用直孔钻削加工,无法贴合复杂型腔的轮廓,很容易在型腔的凸起、深腔等位置形成冷却盲区,出现局部热节,**终导致铸件对应位置出现缩孔、粘铝、变形等问题。而浅煎模具的随形冷却水路可以根据型腔不同位置的散热需求,灵活调整水路的直径、间距和走向,完全覆盖所有传统直孔水路无法触及的区域,让铝液凝固过程中各个位置的冷却速度保持高度同步,彻底消除局部热节,不*能大幅减少铸件的缩孔缺陷,还能让模具各区域的热应力分布均匀,延缓模具的热疲劳开裂速度,同时铸件的冷却定型时间大幅缩短,单模生产周期可以缩短20%左右,生产效率得到***提升。专业的压铸厂家提供从模具开发、铝液熔炼到产品压铸及后期精加工的一站式全链条生产服务。
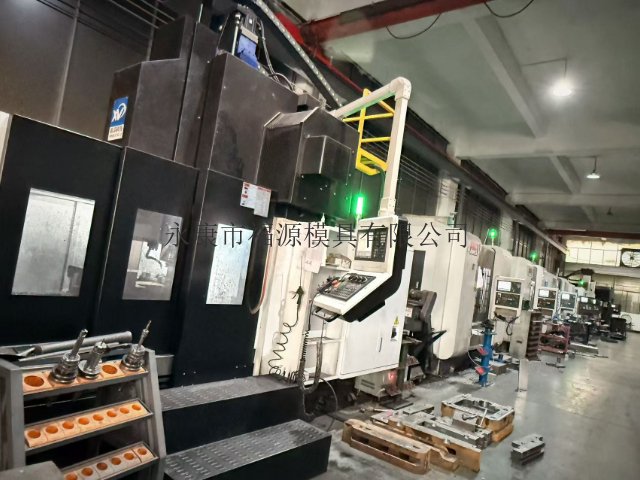
汤锅模具型腔采用镜面抛光工艺,压铸件表面光洁度高,后续抛光工序大幅简化。汤锅模具的型腔成型面经过多道精细镜面抛光工序处理,先从粗油石打磨逐步过渡到细砂纸精抛,***使用金刚石研磨膏做镜面收尾,**终型腔表面粗糙度可达Ra0.2μm以下。高光洁度的型腔表面不*能减少铝液填充过程中的流动阻力,让铝液在薄壁锅身位置填充更顺畅,还能让成型后的汤锅压铸件表面直接呈现出细腻均匀的金属质感,几乎看不到明显的模具合模线痕迹。后续生产中,压铸件*需进行简单的喷砂预处理,就可以直接进入喷涂不粘涂层的工序,省去了传统工艺中耗时数小时的人工镜面抛光环节,单只汤锅的后处理工时可缩短70%,同时也避免了人工抛光容易导致的锅身壁厚不均问题。铝压铸加工企业配备自动化生产线,实现了从熔炼、压铸到取件的全流程智能化操控。永康铝合金压铸模具
源头工厂通过3D打印随形冷却水道优化模具散热,缩短压铸周期。金华铝合金压铸模具厂家
奶锅压铸模具型腔镜面抛光至Ra0.2μm,保障压铸件表面光洁无麻点。奶锅压铸模具的成型型腔经过多道手工镜面抛光工序处理,**终表面粗糙度可达Ra0.2μm,型腔表面无任何细微划痕、麻点痕迹。高精度的型腔表面状态,能让压铸成型后的奶锅压铸件直接获得高光洁度的表面效果,后续*需简单的边角打磨,就可直接进入不粘涂层喷涂工序,无需额外进行表面抛光处理。同时光洁的型腔表面还能减少铝液与模具表面的粘附力,压铸件脱模时不会出现表面拉伤、粘模等缺陷,从模具端保障了奶锅产品的外观品质,大幅降低后续表面处理的工艺成本。金华铝合金压铸模具厂家
永康市福源模具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!