商机详情 -
连云港智能工厂机器人点焊生产线安装
五金配件种类繁多,包括铰链、滑轨、支架、弹簧座等,单个零件体积小但焊点要求严格。传统人工点焊在这类产品上经常出现虚焊、焊穿等问题,尤其在薄板件的焊接中,人工很难控制电流和压力的匹配。机器人点焊生产线通过恒流控制技术,能在焊接过程中实时调节电流输出,确保每一个焊点的能量输入保持稳定。对于五金件这种小批量、多品种的生产模式,机器人点焊线支持离线编程,操作人员在电脑上模拟焊接路径后直接导入机器人,不需要在产线上逐一示教。这种方式让新产品导入的时间从几天缩短到几个小时。夹具采用模块化设计,针对不同零件只需更换局部模块,降低了夹具的制作和维护成本,让五金企业也能用上自动化焊接方案。点焊机器人能够快速适应生产线的变化。连云港智能工厂机器人点焊生产线安装
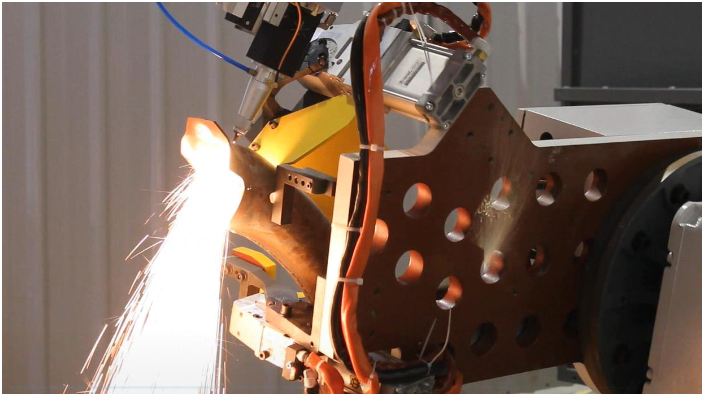
点焊作业会产生较大的噪音,主要来源于电极碰撞工件的声音和气动元件的排气声。机器人点焊生产线通过优化电极运动轨迹和采用伺服加压系统,降低了碰撞噪音。伺服加压替代了传统的气缸加压,消除了气缸排气的噪音源。整线还可以加装隔音罩,将噪音控制在85分贝以下,改善车间的工作环境。相比人工点焊线100分贝以上的噪音水平,机器人点焊线的噪音降低了一个档次。噪音的降低不*保护了工人的听力健康,也让工厂更容易通过环保部门的噪音检测。对于在居民区附近或对工作环境有要求的工厂,低噪音的机器人点焊线是更合适的选择。镇江机器人点焊生产线解决方案印刷设备支架焊接形变可控,维持设备精度,保障印刷作业正常开展。
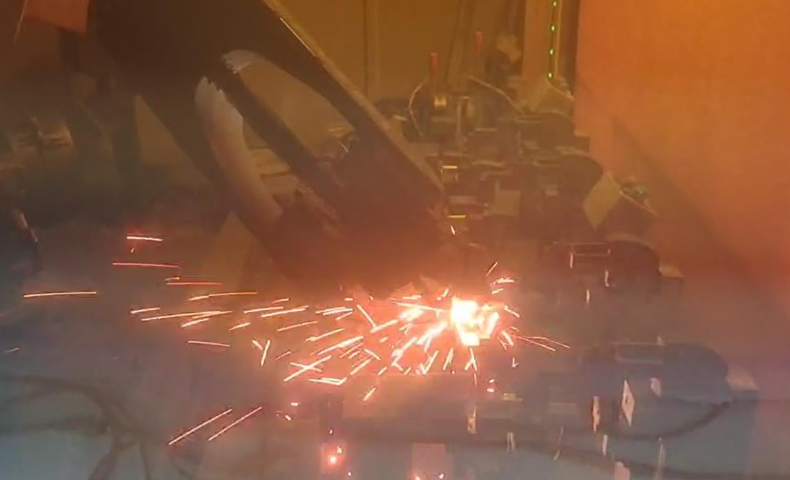
集装箱由波纹板和框架焊接而成,板材厚度在1.5至3毫米之间,焊缝长度大、焊点密集。人工焊接集装箱时,工人需要在高空或狭窄空间内长时间作业,劳动强度大、安全风险高。机器人点焊生产线可以在地面完成大部分焊接任务,配合升降平台和旋转工作台,让机器人从合适的角度接近焊缝。整线采用长行程焊接模式,机器人沿焊缝连续移动并在预设位置点焊,效率远高于人工。集装箱属于出口产品,外观和结构强度都有严格要求,机器人焊接的均匀焊点让集装箱的整体质量更加可靠。对于年产量数万台的集装箱企业,机器人点焊线是提升产能、改善工作条件的理想选择。
变位机是机器人点焊生产线中不可缺少的辅助设备,它负责将工件翻转到适合焊接的角度。单轴变位机可以实现0至360度的连续旋转,双轴变位机则增加了翻转功能,让机器人可以从多个角度接近焊点。变位机与机器人的协同控制是产线稳定运行的关键。控制器根据焊接程序自动指挥变位机在合适的时机旋转到指定角度,机器人在变位机停止后迅速完成焊接,然后变位机旋转到下一个位置。这种协同让一台机器人能够完成原本需要两到三台机器人才能覆盖的焊接任务,减少了机器人数量,降低了设备投资。高级变位机还具备力矩限制功能,当工件超出允许范围时自动报警,防止因工件装夹不良导致的焊接事故。点焊机器人运动轨迹流畅,可深入狭小工位,完成复杂结构工件的焊接作业。
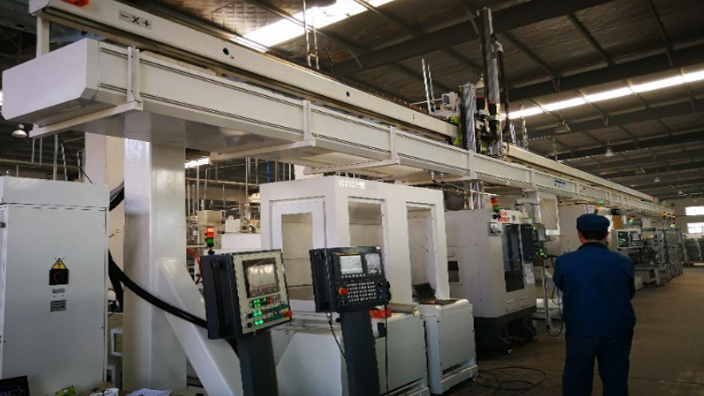
管理一条人工点焊线需要面对排班、考勤、技能考核、质量抽检等多项工作。人员的技能水平参差不齐,质量波动难以控制。机器人点焊生产线把这些管理问题大幅简化。产线的运行由程序控制,不受人员状态影响,排班只需安排上下料工人,管理复杂度降低。质量管理从"管人"转向"管参数",工程师只需关注焊接参数是否在合理范围内,不需要逐个检查工人的操作手法。生产数据自动采集,日报、周报、月报由系统生成,减少了统计工作量。对于多条产线并行的工厂,一名技术主管可以同时管理多条机器人点焊线,而管理同等产能的人工产线则需要更多的管理人员。管理难度的降低让企业可以把更多精力放在工艺优化和产能提升上。机器人点焊生产线的维护成本低,使用寿命长。南京流水机器人点焊生产线安装
产线焊接节奏可自由调节,根据订单量快慢,灵活匹配不同生产计划。连云港智能工厂机器人点焊生产线安装
点焊作业涉及大电流、高温和金属飞溅,人工操作时存在烫伤、触电等安全风险。机器人点焊生产线把焊接过程完全封闭在防护围栏内,操作人员只需在安全区域进行上下料,不直接接触焊接区域。焊接时产生的烟尘通过局部排风系统收集处理,工作环境的空气质量得到改善。机器人本身具备碰撞检测功能,当遇到异常阻力时会自动停止运动,避免设备损坏和安全事故。整线配备安全光栅和门锁互锁装置,人员进入危险区域时机器人自动停机。这些安全措施让工厂的工伤事故率大幅降低,也让企业在安全生产方面的管理压力减小。对于劳动密集型的焊接车间来说,机器人点焊线是改善工作环境、降低安全风险的有效手段。连云港智能工厂机器人点焊生产线安装