商机详情 -
江苏智能工厂机器人点焊生产线装配
电机定转子的焊接对精度要求较高。定子铁芯由硅钢片叠压而成,焊接时不能损伤绝缘涂层;转子的焊点分布在圆周上,位置精度要求严格。机器人点焊生产线在电机制造中采用小电流焊接模式,配合高精度视觉定位系统,确保焊点位置偏差控制在极小范围内。对于大批量生产的微特电机,机器人点焊线的节拍可以做到20至30秒,满足高效生产的需求。电机属于旋转部件,焊接强度直接影响产品寿命,机器人焊接的一致性让每台电机的焊点质量都保持在同一水平。随着新能源汽车驱动电机需求的增长,机器人点焊线在电机行业的应用正在快速扩展,成为电机企业提升产能和质量的重要手段。机器人点焊技术提升了产品的外观质量和表面光洁度。江苏智能工厂机器人点焊生产线装配
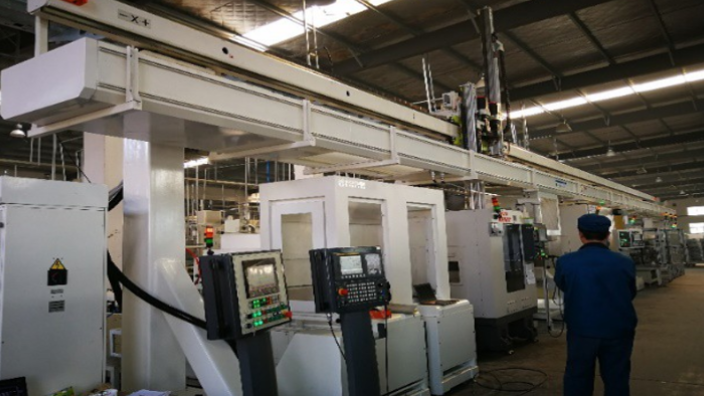
现代制造业的趋势是多品种、小批量、快切换。机器人点焊生产线在柔性化方面具有天然优势。通过离线编程软件,工程师可以在办公室里完成焊接路径的规划和仿真,不需要占用产线时间进行示教。当产品换型时,只需调用对应的焊接程序,机器人自动切换作业路径。夹具采用快换接口设计,不同零件的夹具可以在几分钟内完成更换。一些先进的点焊线还配备了视觉引导系统,能够自动识别工件的位置和姿态偏差,实时调整焊接坐标,进一步降低了对工件装配精度的要求。这种柔性化能力让同一条产线可以在一天内切换生产三到五种不同的产品,满足了市场对快速响应的需求,也让设备投资的利用效率更高。宿迁机器人点焊生产线整套产线编程操作简单,上手门槛低,普通工作人员经过培训即可熟练使用。
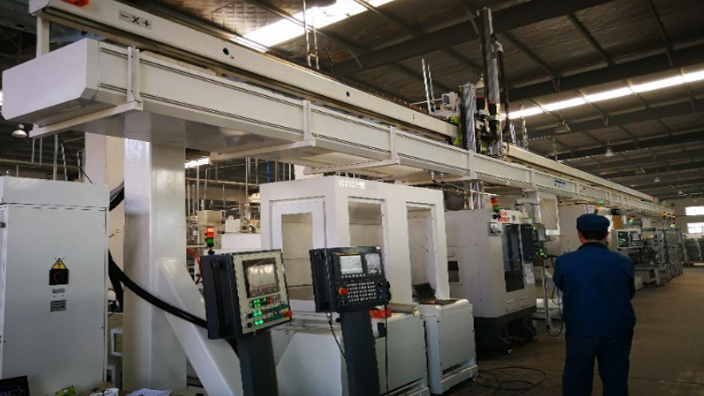
制造业普遍面临招工难的问题,点焊岗位尤其突出。工作环境差、劳动强度大、技能要求高,让年轻人对点焊岗位望而却步。机器人点焊生产线从根本上改变了用工结构,把繁重的焊接工作交给机器人,人只需负责上下料和简单的设备看管。这种用工模式对工人的技能要求大幅降低,普通劳动力经过短期培训即可胜任。一些企业反映,引入机器人点焊线后,不再需要为招不到点焊工而发愁,产线的人员配置从十几人减少到两三人,而且不受节假日和人员流动的影响。对于劳动力成本持续上升的地区,机器人点焊线是应对用工荒、稳定产能的务实选择。
机器人点焊生产线可以实现全天候不间断运行。一台焊接机器人的设计工作时间通常为每天20至22小时,配合自动上下料系统,可以覆盖两班甚至三班的生产需求。机器人不存在疲劳问题,不会因为长时间工作而导致焊接质量下降。在实际应用中,很多工厂让点焊线连续运行数周才进行一次计划性停机维护。这种连续作业能力让工厂的设备利用率大幅提高。人工点焊则受限于劳动法规定的工作时长和休息间隔,实际有效作业时间远低于机器人。对于订单量大、交期紧张的制造企业来说,机器人点焊线的连续作业能力意味着更短的交付周期和更高的产能弹性。同时,夜班由机器人承担也降低了企业的用工管理难度。木工机械机架焊接牢固,抗冲击能力强,适配木材加工各类工况条件。
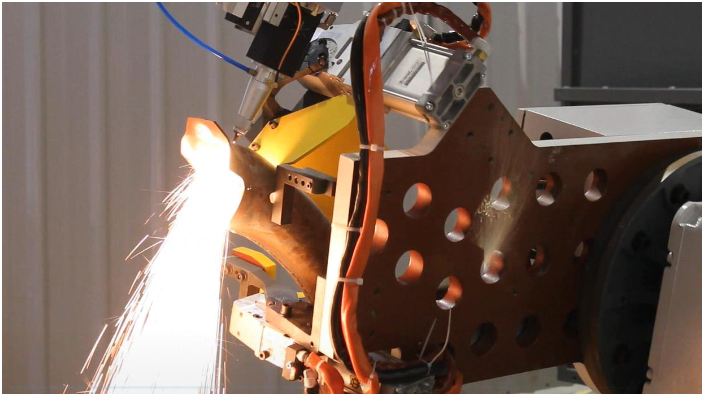
管理一条人工点焊线需要面对排班、考勤、技能考核、质量抽检等多项工作。人员的技能水平参差不齐,质量波动难以控制。机器人点焊生产线把这些管理问题大幅简化。产线的运行由程序控制,不受人员状态影响,排班只需安排上下料工人,管理复杂度降低。质量管理从"管人"转向"管参数",工程师只需关注焊接参数是否在合理范围内,不需要逐个检查工人的操作手法。生产数据自动采集,日报、周报、月报由系统生成,减少了统计工作量。对于多条产线并行的工厂,一名技术主管可以同时管理多条机器人点焊线,而管理同等产能的人工产线则需要更多的管理人员。管理难度的降低让企业可以把更多精力放在工艺优化和产能提升上。点焊成品外观统一,批次之间差异小,助力企业打造标准化产品品质。南通智能机器人点焊生产线服务商
机器人焊接可减少工人疲劳,提高工作效率和安全性。江苏智能工厂机器人点焊生产线装配
五金配件种类繁多,包括铰链、滑轨、支架、弹簧座等,单个零件体积小但焊点要求严格。传统人工点焊在这类产品上经常出现虚焊、焊穿等问题,尤其在薄板件的焊接中,人工很难控制电流和压力的匹配。机器人点焊生产线通过恒流控制技术,能在焊接过程中实时调节电流输出,确保每一个焊点的能量输入保持稳定。对于五金件这种小批量、多品种的生产模式,机器人点焊线支持离线编程,操作人员在电脑上模拟焊接路径后直接导入机器人,不需要在产线上逐一示教。这种方式让新产品导入的时间从几天缩短到几个小时。夹具采用模块化设计,针对不同零件只需更换局部模块,降低了夹具的制作和维护成本,让五金企业也能用上自动化焊接方案。江苏智能工厂机器人点焊生产线装配