商机详情 -
浙江流水机器人点焊生产线装配
产品质量的稳定性来源于工艺的一致性。人工焊接时,不同工人的手法、力度、节奏都有差异,即使是同一个工人,在不同时间段的操作也会有波动。机器人点焊生产线通过程序化控制,让每一次焊接的电流、时间、压力、速度都完全相同,不受人员、时间、情绪等因素影响。这种工艺一致性让产品的焊点强度、外观质量和尺寸精度都保持在稳定的范围内。对于需要通过(生产件批准程序)的汽车零部件来说,工艺一致性是客户审核的重点。机器人点焊线提供的稳定工艺让企业在面对客户审核时更加从容,也让产品在市场上的口碑更加可靠。集装箱板材焊接工艺成熟,防水气密效果好,适配长途海运使用场景。浙江流水机器人点焊生产线装配
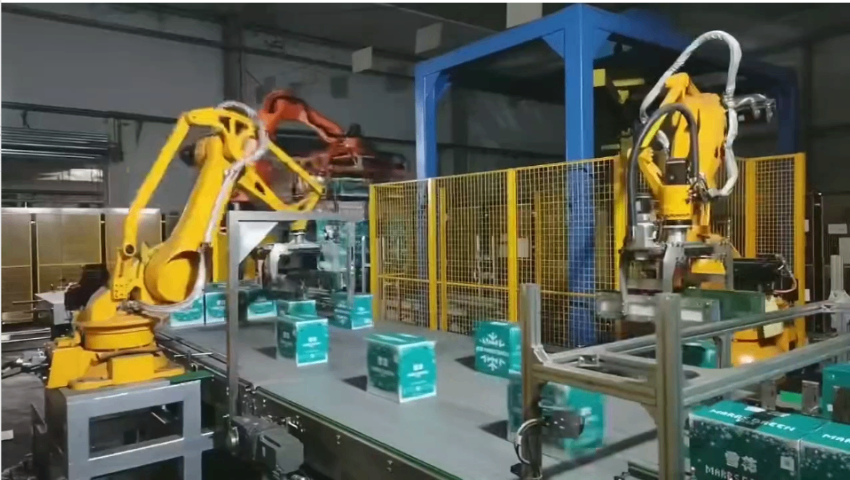
重复定位精度是机器人点焊线能否稳定焊接的基础。工业焊接机器人的重复定位精度通常在±0.05毫米至±0.1毫米之间,这意味着机器人每次回到同一位置时,偏差不会超过一根头发丝的直径。对于点焊工艺来说,电极前列需要准确对准焊点中心,偏移过大会导致焊偏、虚焊或电极磨损加剧。机器人点焊生产线通过高精度减速器和编码器的配合,保证了长时间运行后依然保持稳定的定位能力。即使在连续运行数月后,机器人的定位精度也不会出现明显衰减。相比之下,人工操作的定位偏差通常在1至2毫米,而且会随着工作时间增加而变大。这种稳定的重复定位能力是机器人点焊线在质量一致性方面优于人工的根本原因。常州机器人点焊生产线装配产线自带状态监测功能,运行数据实时反馈,方便工作人员把控生产全过程。
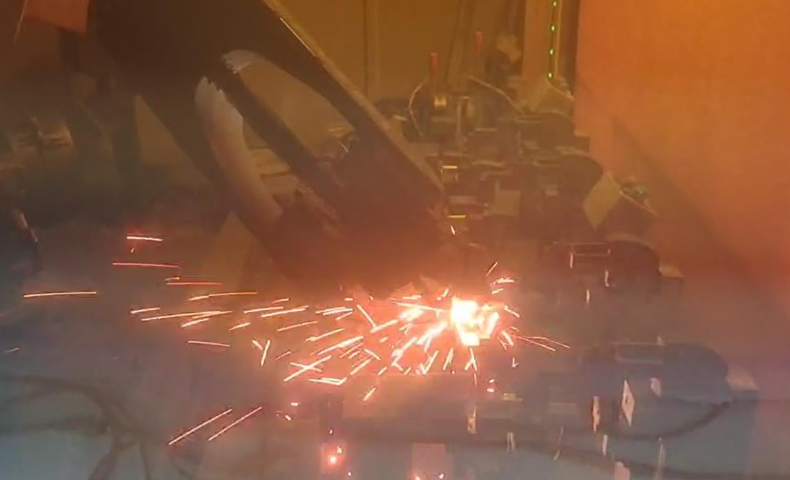
焊接缺陷不*影响质量,还会造成物料浪费。一个虚焊的焊点意味着这个工件需要返修甚至报废,附带的还有已经消耗的电力、电极磨损和工时。机器人点焊生产线通过稳定的焊接参数和精确的定位控制,把不良率降到极低水平,直接减少了因焊接缺陷导致的物料损耗。以年产10万件、每件200个焊点的产线为例,不良率从3%降至0.3%,每年可减少约5400个不良焊点,按每个焊点消耗的材料和电力计算,节省的成本相当可观。对于使用铝板、不锈钢等高价材料的产品,物料节省的金额更加明显。减少物料损耗不*降低了制造成本,也符合绿色制造的理念,让企业在降本的同时实现了减废。
性能方面,产线搭载六轴工业机器人,重复定位精度稳定,运动响应迅速,可实现复杂空间轨迹平稳运行。焊接系统采用中频逆变电源,电流输出平稳,搭配伺服加压机构,电极压力可控,确保每点焊接能量一致。单台机器人焊接节拍可达 2–4 秒 / 点,24 小时连续运行无中断,可满足大规模量产节奏。控制系统具备多轴联动能力,轨迹插补顺滑,焊接过程无明显抖动,焊点成型均匀。该产线优势突出,可减少人工依赖,降低高强度作业带来的人力波动风险。焊接过程参数闭环可控,减少人为操作差异导致的质量波动,提升成品一致性。产线集成实时数据采集模块,可记录电流、压力、时间等关键参数,便于生产追溯与工艺优化。设备运行稳定,维护便捷,易损件更换流程简单,日常保养工作量低,长期使用可降低综合运营成本。模块化部件组成,设备检修与配件更换便捷,降低后期维护投入与时长。
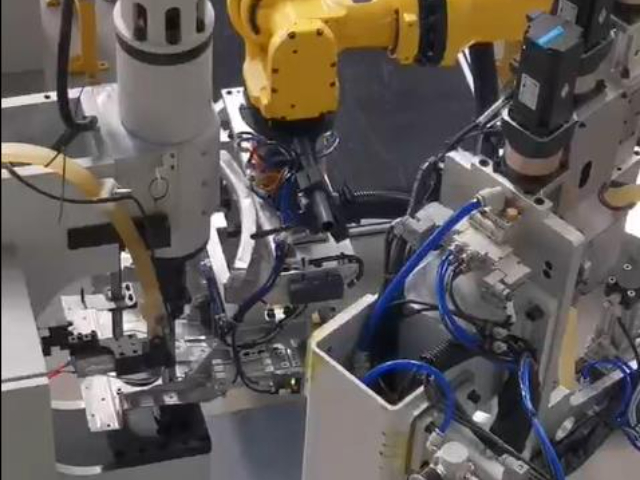
现代产品经常使用多种材料的组合,如钢与铝、不锈钢与镀锌板等。不同材料的导电率、导热率和熔点差异很大,对焊接参数的要求也不同。机器人点焊生产线支持多组焊接参数的存储和切换,针对不同材料组合可以调用对应的电流、时间和压力参数。对于钢铝异种材料的焊接,系统采用特殊的焊接波形控制,先用大电流击穿铝板表面的氧化层,再用小电流完成焊核形成,避免铝板被烧穿。不锈钢的电阻率高,需要更大的焊接电流,机器人可以自动切换到对应的参数组。这种多材料适应能力让一条产线能够焊接多种材料组合的产品,减少了为不同材料单独建设产线的需要,降低了设备投资总额。机器人焊接系统具备自我诊断功能,降低故障率。苏州机器人点焊生产线服务商
产线能耗控制合理,在保障产能的同时,帮助企业控制日常生产运营成本。浙江流水机器人点焊生产线装配
汽车油箱多由薄钢板冲压焊接而成,对密封性要求较高。油箱焊缝如果出现虚焊或漏焊,会导致燃油泄漏,存在安全隐患。机器人点焊生产线在油箱制造中采用密封焊工艺,通过连续的重叠焊点形成气密焊缝。机器人以恒定的速度和间距移动,焊点之间的重叠率保持一致,确保焊缝的连续性。油箱内部空间有限,人工操作不便,而机器人的手臂可以深入油箱内部完成焊接。整线配备焊缝检漏设备,在焊接完成后对油箱进密性测试,不合格品自动剔除。机器人点焊线让油箱的焊接质量更加可靠,漏检率和返修率都大幅降低。对于年产数十万只油箱的企业来说,机器人点焊线是保障产品质量和产能的关键装备。浙江流水机器人点焊生产线装配