商机详情 -
徐州流水机器人点焊生产线工作站
不同的焊接任务对机器人的负载能力有不同要求。点焊工艺通常不需要很大的负载,因为焊接时电极施加的压力由伺服加压系统提供,机器人手臂只需承担自身重量和电缆的重量。但在一些特殊场景中,如焊接大型工件或配合重型变位机,机器人需要具备更大的负载能力。主流的点焊机器人负载范围在6公斤至200公斤之间,企业可以根据工件重量和焊接范围选择合适的型号。负载能力的匹配直接影响机器人的运动速度和加速度,选型过大会增加成本,选型过小则可能导致运动不够灵活。合理的负载配置让机器人在满足焊接需求的同时保持较高的运动效率,也让整线的节拍达到设计目标。机器人焊接系统的使用提高了生产灵活性。徐州流水机器人点焊生产线工作站
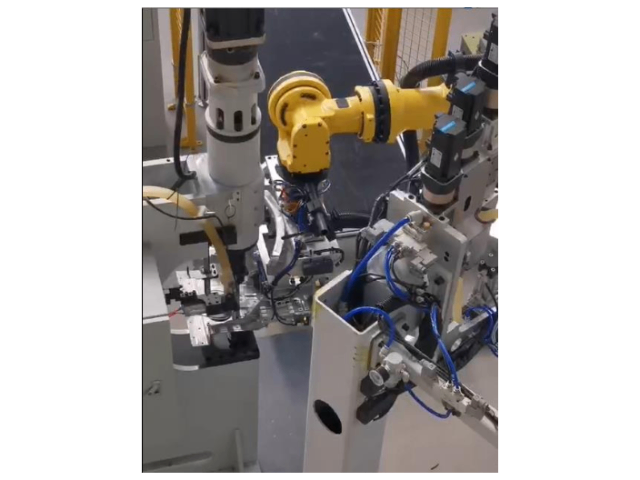
企业在引入自动化设备时,投资回报是决策的关键依据。机器人点焊生产线的单条线投资通常在200万至600万元之间,具体取决于机器人数量、夹具复杂度和自动化程度。以一条4机器人的点焊线为例,年节省人工成本约40万至60万元,加上焊接缺陷减少带来的材料节省和返修成本降低,综合年收益可达60万至80万元。按此计算,投资回收期约为3至5年。考虑到机器人的使用寿命通常在10年以上,回收期之后的每年都是净收益。而且随着人工成本的逐年上升,回收期还在不断缩短。很多企业在实际运行中发现,机器人点焊线的实际回报比预期更快,因为产能提升带来的订单增长也是一笔可观的收入。南京流水机器人点焊生产线工作站自行车管材点焊形变极小,车身对称性好,优化骑行使用体验感受。
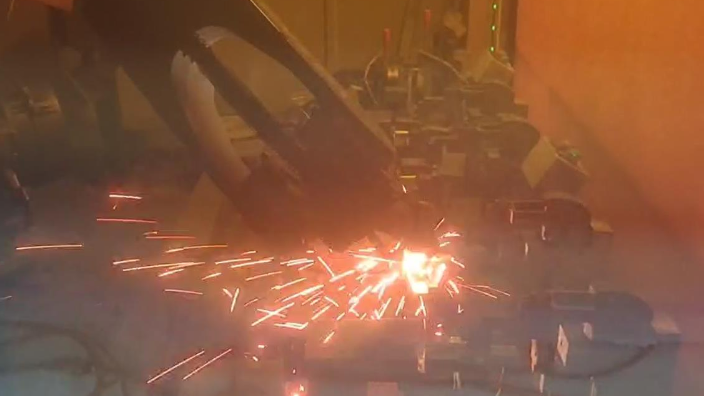
现代制造业的趋势是多品种、小批量、快切换。机器人点焊生产线在柔性化方面具有天然优势。通过离线编程软件,工程师可以在办公室里完成焊接路径的规划和仿真,不需要占用产线时间进行示教。当产品换型时,只需调用对应的焊接程序,机器人自动切换作业路径。夹具采用快换接口设计,不同零件的夹具可以在几分钟内完成更换。一些先进的点焊线还配备了视觉引导系统,能够自动识别工件的位置和姿态偏差,实时调整焊接坐标,进一步降低了对工件装配精度的要求。这种柔性化能力让同一条产线可以在一天内切换生产三到五种不同的产品,满足了市场对快速响应的需求,也让设备投资的利用效率更高。
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。经过优化的焊接回路,电流输出稳定,从源头保障每一处焊点品质。
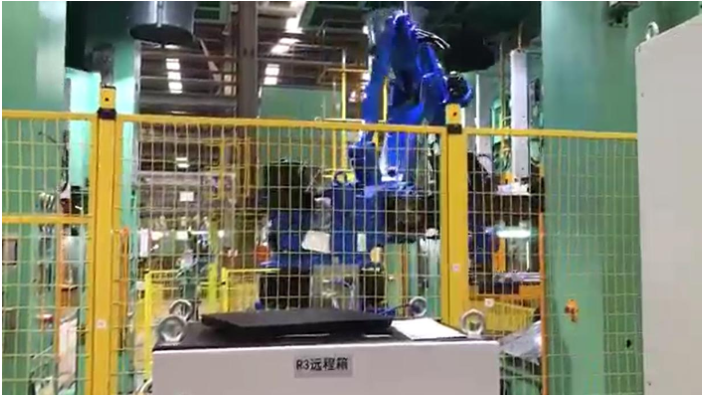
机器人点焊生产线不*是一台生产设备,更是一个数据采集终端。每一次焊接的电流、电压、焊接时间、电极压力、焊接结果等参数都会被系统实时记录并存储。这些数据可以用于焊接质量的统计分析,帮助工程师发现工艺漂移的趋势并及时调整。当出现质量问题时,可以通过追溯系统快速定位到具体的焊点、具体的时间、具体的参数,比较大缩短了问题排查的时间。数据化管理还支持与工厂的MES系统对接,实现生产进度的实时监控和生产报表的自动生成。对于需要通过IATF16949等体系认证的企业来说,完整的焊接参数记录是审核的必要材料。机器人点焊线让质量管理从经验驱动转向数据驱动,这是传统人工产线无法比拟的。采用低飞溅焊接工艺,焊点外观整洁,缩减后续打磨处理的相关工序流程。镇江流水机器人点焊生产线安装
柔性化工作站设计,可根据产能需求拓展工位,适配企业阶段性产能升级。徐州流水机器人点焊生产线工作站
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配仓储物流设备行业货架、托盘、仓储框架等金属构件焊接,可处理普通钢板、型材焊接,满足仓储设备高强度、低成本生产需求。生产线采用标准工业机器人搭配简易工装结构,成本适中,适配仓储设备企业预算与生产规模。支持多工位流水化作业,可连续完成工件上料、焊接、下料流程,适配仓储设备大批量生产模式。性能层面,生产线焊接电源输出稳定,可满足普通钢板焊接强度要求,焊点连接牢固,适配仓储设备重载使用工况。机器人运行稳定,维护简便,可长时间连续作业,减少停机时间,保障生产连续性。配备基础参数监控功能,可实时显示焊接电流、压力等数据,便于现场操作与管理。徐州流水机器人点焊生产线工作站