商机详情 -
泰州机器人点焊生产线解决方案
机器人点焊生产线在能源消耗方面具有明显优势。焊接电源采用中频逆变技术,相比传统工频电源节能20%至30%。机器人在非焊接时间处于待机状态,能耗远低于人工操作时设备持续运行的状态。整线的电力消耗通常在50至150千瓦之间,具体取决于机器人数量和焊接频率。与人工产线相比,机器人点焊线的单焊点能耗更低,因为焊接参数经过优化,避免了过大的能量输入。加上焊接缺陷率降低带来的材料节省,机器人点焊线在综合能耗方面的表现优于传统产线。对于注重碳排放管理的企业来说,机器人点焊线不*降低了电力成本,也有助于达成节能减排的目标。长期运行下来,能源费用的节省也是一笔可观的数字。机器人点焊生产线的维护成本低,使用寿命长。泰州机器人点焊生产线解决方案
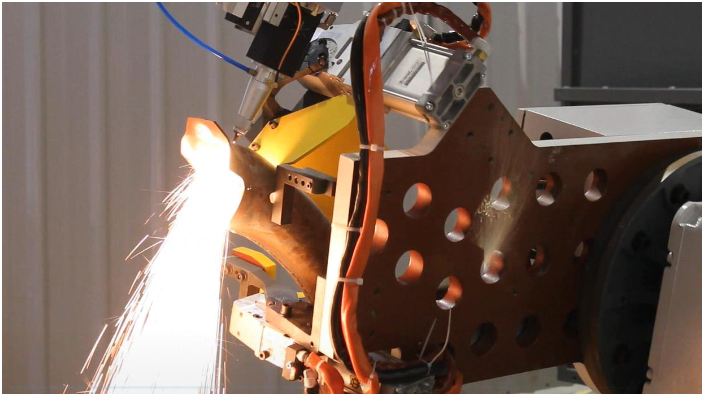
企业在引入自动化设备时,投资回报是决策的关键依据。机器人点焊生产线的单条线投资通常在200万至600万元之间,具体取决于机器人数量、夹具复杂度和自动化程度。以一条4机器人的点焊线为例,年节省人工成本约40万至60万元,加上焊接缺陷减少带来的材料节省和返修成本降低,综合年收益可达60万至80万元。按此计算,投资回收期约为3至5年。考虑到机器人的使用寿命通常在10年以上,回收期之后的每年都是净收益。而且随着人工成本的逐年上升,回收期还在不断缩短。很多企业在实际运行中发现,机器人点焊线的实际回报比预期更快,因为产能提升带来的订单增长也是一笔可观的收入。江苏智能机器人点焊生产线工作站视觉辅助定位系统加持,自动校正工件位置,进一步提升点焊作业精度。
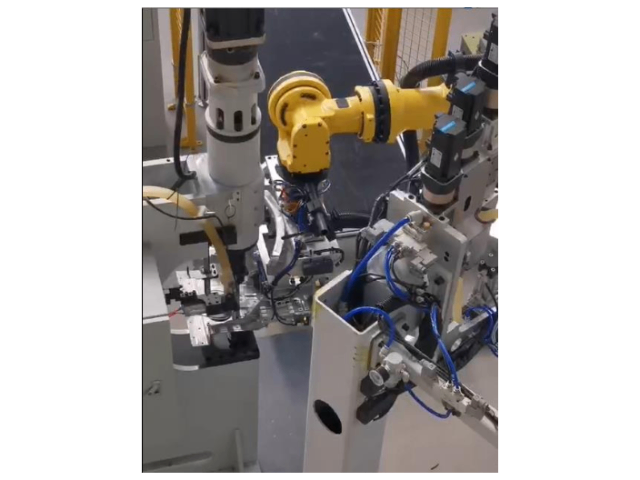
焊点质量直接决定了产品的结构强度和外观表现。机器人点焊生产线通过恒流控制和恒压控制两种模式,确保每个焊点的热量输入和电极压力保持一致。恒流模式适用于厚度变化不大的工件,电流在设定时间内保持稳定;恒压模式则通过监测电极间电压变化来判断焊点状态,在焊核形成后自动切断电流。两种模式可以单独使用,也可以组合使用,适应不同材料和板厚的焊接需求。机器人焊接的焊点直径波动范围通常控制在±0.5毫米以内,远小于人工焊接的波动范围。此外,焊接参数全部由系统记录,每个焊点的电流、电压、压力、时间都可查询,为质量分析和工艺优化提供了数据基础。这种可追溯的质量管理方式是人工焊接无法实现的。
机器人点焊生产线的日常维护工作量远低于人工产线。机器人本体的维护主要包括减速器润滑油更换、皮带张力检查和电池更换,这些工作通常每半年至一年进行一次。焊接电源的维护主要是清洁散热系统和检查电缆连接,频率约为每季度一次。夹具的维护主要是清理电极头和检查定位销的磨损情况,每天开工前进行。相比人工产线需要频繁调整焊接参数、更换电极、维修气动元件等工作,机器人点焊线的维护内容更加简单和规律。系统还具备故障自诊断功能,当某个部件出现异常时会在操作界面上显示报警信息和处理建议,减少了对专业维修人员的依赖。这种低维护特性让企业的设备管理更加轻松。摩托车车架焊接成型标准,整体韧性出色,提升车辆行驶稳定性能。
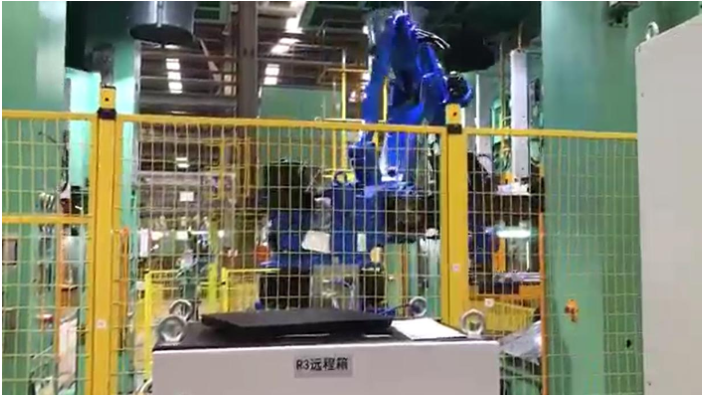
机器人点焊生产线在汽车白车身制造中已成为主流配置。一条完整的点焊产线通常包含多台焊接机器人、柔性夹具、自动输送系统及中间控制单元。汽车车身由数百个冲压件组成,焊点数量通常在3000至5000个之间,依靠人工完成不*效率低,而且焊点质量难以保持一致。机器人点焊线能在单一节拍内完成多个焊点的连续作业,单台机器人每分钟可执行数十次焊接动作,整线节拍可控制在60秒以内。对于多车型共线生产的需求,机器人通过切换程序即可适应不同车型的焊接路径,无需大规模更换硬件。夹具采用快速换型结构,换型时间可压缩至十分钟以内。这种柔性化设计让同一条产线能够覆盖轿车、SUV、MPV等多种车型的焊接任务,大幅降低了设备闲置率,也让工厂在车型切换时不再面临产线停摆的困境。机器人焊接系统的灵活性,适应多种生产环境。镇江机器人点焊生产线上下料
机器人焊接可减少工人疲劳,提高工作效率和安全性。泰州机器人点焊生产线解决方案
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配新能源汽车领域电池托盘、车身连接件等部件焊接,可处理铝合金、高强度钢等材料,满足新能源汽车轻量化、高强度焊接要求。生产线采用轻量化焊钳设计,适配新能源汽车狭小空间焊点布局,提升焊点可达性。搭配自适应焊接控制系统,可根据材料特性自动调整焊接参数,适配铝钢异种材料焊接需求。性能方面,生产线采用中频逆变焊接电源,电流输出稳定,适配铝合金焊接热敏感性特点,减少焊接变形与裂纹。机器人运动精度高,可完成密集、高精度焊点焊接,适配新能源汽车电池托盘多焊点、高密封要求。配备温度与压力实时监控系统,动态调整焊接过程参数,保障焊点质量稳定。泰州机器人点焊生产线解决方案