商机详情 -
浙江流水机器人点焊生产线解决方案
性能方面,产线搭载六轴工业机器人,重复定位精度稳定,运动响应迅速,可实现复杂空间轨迹平稳运行。焊接系统采用中频逆变电源,电流输出平稳,搭配伺服加压机构,电极压力可控,确保每点焊接能量一致。单台机器人焊接节拍可达 2–4 秒 / 点,24 小时连续运行无中断,可满足大规模量产节奏。控制系统具备多轴联动能力,轨迹插补顺滑,焊接过程无明显抖动,焊点成型均匀。该产线优势突出,可减少人工依赖,降低高强度作业带来的人力波动风险。焊接过程参数闭环可控,减少人为操作差异导致的质量波动,提升成品一致性。产线集成实时数据采集模块,可记录电流、压力、时间等关键参数,便于生产追溯与工艺优化。设备运行稳定,维护便捷,易损件更换流程简单,日常保养工作量低,长期使用可降低综合运营成本。机箱机柜焊接密封效果好,减少缝隙产生,提升设备整体防护性能。浙江流水机器人点焊生产线解决方案
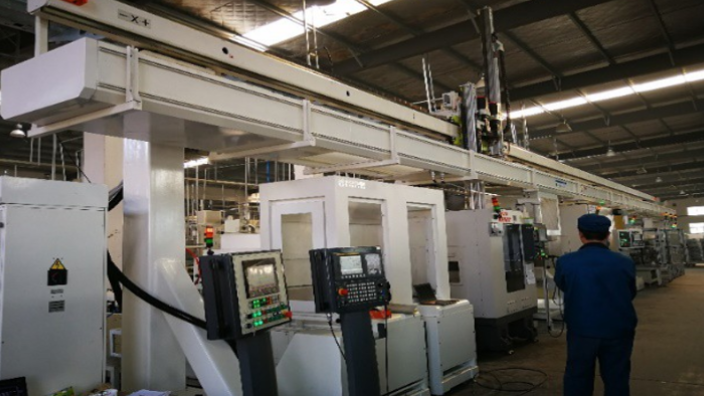
家电产品的壳体多由薄板金属件构成,焊接面积小、焊点密集,对设备的重复定位能力要求很高。机器人点焊生产线在冰箱、洗衣机、空调外壳的制造中应用普遍。家电行业的特点是产品更新快、批量大、换型频繁,这就要求焊接设备具备快速切换的能力。一台六轴焊接机器人配合伺服变位机,可以在有限的工位空间内覆盖多个焊接角度,减少了夹具数量和占地面积。整线采用总线控制架构,各工位之间通过通讯协议实时同步状态,避免了因信息延迟导致的空焊或漏焊。家电行业对成本敏感,机器人点焊线的投资回收期通常在两到三年,之后每年可节省大量人工成本。同时,机器人焊接的一致性让产品外观质量更加统一,减少了后续打磨和返修的工作量,间接降低了制造总成本。无锡智能工厂机器人点焊生产线工作站农业机械部件加工适配度高,设备耐环境干扰,贴合农机车间生产条件。
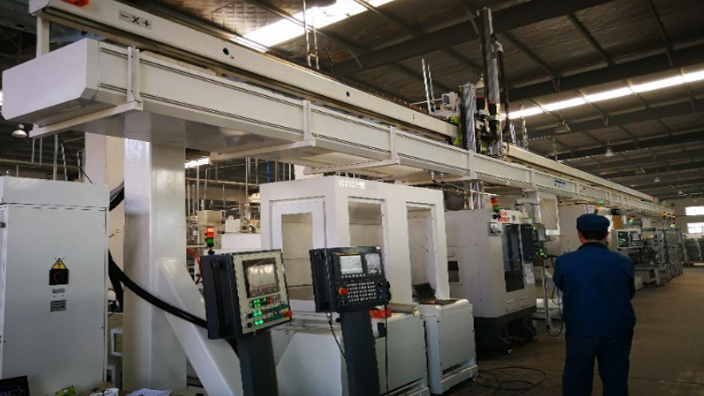
重复定位精度是机器人点焊线能否稳定焊接的基础。工业焊接机器人的重复定位精度通常在±0.05毫米至±0.1毫米之间,这意味着机器人每次回到同一位置时,偏差不会超过一根头发丝的直径。对于点焊工艺来说,电极前列需要准确对准焊点中心,偏移过大会导致焊偏、虚焊或电极磨损加剧。机器人点焊生产线通过高精度减速器和编码器的配合,保证了长时间运行后依然保持稳定的定位能力。即使在连续运行数月后,机器人的定位精度也不会出现明显衰减。相比之下,人工操作的定位偏差通常在1至2毫米,而且会随着工作时间增加而变大。这种稳定的重复定位能力是机器人点焊线在质量一致性方面优于人工的根本原因。
现代产品经常使用多种材料的组合,如钢与铝、不锈钢与镀锌板等。不同材料的导电率、导热率和熔点差异很大,对焊接参数的要求也不同。机器人点焊生产线支持多组焊接参数的存储和切换,针对不同材料组合可以调用对应的电流、时间和压力参数。对于钢铝异种材料的焊接,系统采用特殊的焊接波形控制,先用大电流击穿铝板表面的氧化层,再用小电流完成焊核形成,避免铝板被烧穿。不锈钢的电阻率高,需要更大的焊接电流,机器人可以自动切换到对应的参数组。这种多材料适应能力让一条产线能够焊接多种材料组合的产品,减少了为不同材料单独建设产线的需要,降低了设备投资总额。摩托车车架焊接成型标准,整体韧性出色,提升车辆行驶稳定性能。
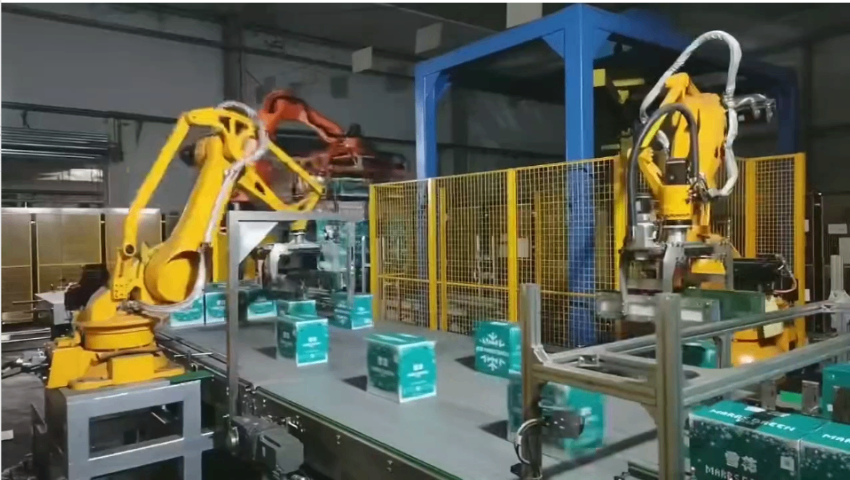
性能表现·快速响应能力产线要求设备具备快速响应的能力,包括启动速度、程序切换速度和故障恢复速度。机器人点焊生产线从冷启动到满负荷运行通常只需3至5分钟,而人工产线需要更长的准备时间。程序切换时间取决于程序大小和通讯速度,通常在几秒到十几秒之间,换型几乎不影响产线节拍。当发生故障时,系统会显示详细的报警信息和处理建议,维修人员可以快速定位问题并恢复生产。一些产线还具备断点续焊功能,当短暂停机后,机器人可以从中断的焊点继续焊接,不需要从头开始。这种快速响应能力让机器人点焊线在面对紧急订单和突发故障时表现更加从容,减少了非计划停机对产能的影响。机器人焊接系统具备良好的兼容性,适应不同设备。上海机器人点焊生产线哪家好
自动化焊接能够减少材料的浪费。浙江流水机器人点焊生产线解决方案
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配仓储物流设备行业货架、托盘、仓储框架等金属构件焊接,可处理普通钢板、型材焊接,满足仓储设备高强度、低成本生产需求。生产线采用标准工业机器人搭配简易工装结构,成本适中,适配仓储设备企业预算与生产规模。支持多工位流水化作业,可连续完成工件上料、焊接、下料流程,适配仓储设备大批量生产模式。性能层面,生产线焊接电源输出稳定,可满足普通钢板焊接强度要求,焊点连接牢固,适配仓储设备重载使用工况。机器人运行稳定,维护简便,可长时间连续作业,减少停机时间,保障生产连续性。配备基础参数监控功能,可实时显示焊接电流、压力等数据,便于现场操作与管理。浙江流水机器人点焊生产线解决方案