商机详情 -
镇江流水机器人点焊生产线装配
电机定转子的焊接对精度要求较高。定子铁芯由硅钢片叠压而成,焊接时不能损伤绝缘涂层;转子的焊点分布在圆周上,位置精度要求严格。机器人点焊生产线在电机制造中采用小电流焊接模式,配合高精度视觉定位系统,确保焊点位置偏差控制在极小范围内。对于大批量生产的微特电机,机器人点焊线的节拍可以做到20至30秒,满足高效生产的需求。电机属于旋转部件,焊接强度直接影响产品寿命,机器人焊接的一致性让每台电机的焊点质量都保持在同一水平。随着新能源汽车驱动电机需求的增长,机器人点焊线在电机行业的应用正在快速扩展,成为电机企业提升产能和质量的重要手段。机箱机柜焊接密封效果好,减少缝隙产生,提升设备整体防护性能。镇江流水机器人点焊生产线装配
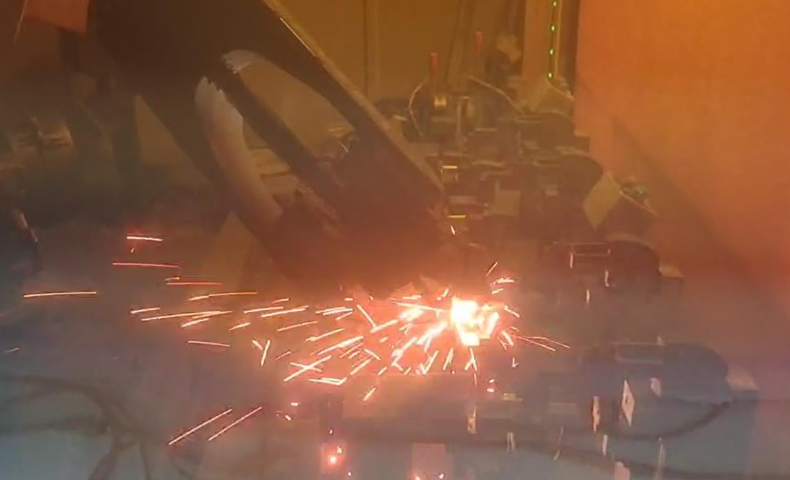
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配仓储物流设备行业货架、托盘、仓储框架等金属构件焊接,可处理普通钢板、型材焊接,满足仓储设备高强度、低成本生产需求。生产线采用标准工业机器人搭配简易工装结构,成本适中,适配仓储设备企业预算与生产规模。支持多工位流水化作业,可连续完成工件上料、焊接、下料流程,适配仓储设备大批量生产模式。性能层面,生产线焊接电源输出稳定,可满足普通钢板焊接强度要求,焊点连接牢固,适配仓储设备重载使用工况。机器人运行稳定,维护简便,可长时间连续作业,减少停机时间,保障生产连续性。配备基础参数监控功能,可实时显示焊接电流、压力等数据,便于现场操作与管理。连云港智能工厂机器人点焊生产线供应商机器人点焊技术的应用,提升了产品的市场认可度。
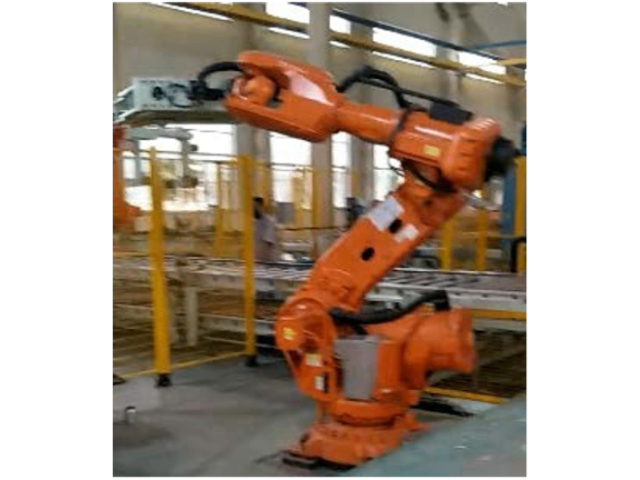
集装箱由波纹板和框架焊接而成,板材厚度在1.5至3毫米之间,焊缝长度大、焊点密集。人工焊接集装箱时,工人需要在高空或狭窄空间内长时间作业,劳动强度大、安全风险高。机器人点焊生产线可以在地面完成大部分焊接任务,配合升降平台和旋转工作台,让机器人从合适的角度接近焊缝。整线采用长行程焊接模式,机器人沿焊缝连续移动并在预设位置点焊,效率远高于人工。集装箱属于出口产品,外观和结构强度都有严格要求,机器人焊接的均匀焊点让集装箱的整体质量更加可靠。对于年产量数万台的集装箱企业,机器人点焊线是提升产能、改善工作条件的理想选择。
机器人点焊生产线的日常维护工作量远低于人工产线。机器人本体的维护主要包括减速器润滑油更换、皮带张力检查和电池更换,这些工作通常每半年至一年进行一次。焊接电源的维护主要是清洁散热系统和检查电缆连接,频率约为每季度一次。夹具的维护主要是清理电极头和检查定位销的磨损情况,每天开工前进行。相比人工产线需要频繁调整焊接参数、更换电极、维修气动元件等工作,机器人点焊线的维护内容更加简单和规律。系统还具备故障自诊断功能,当某个部件出现异常时会在操作界面上显示报警信息和处理建议,减少了对专业维修人员的依赖。这种低维护特性让企业的设备管理更加轻松。点焊机器人在节能减排方面表现突出。
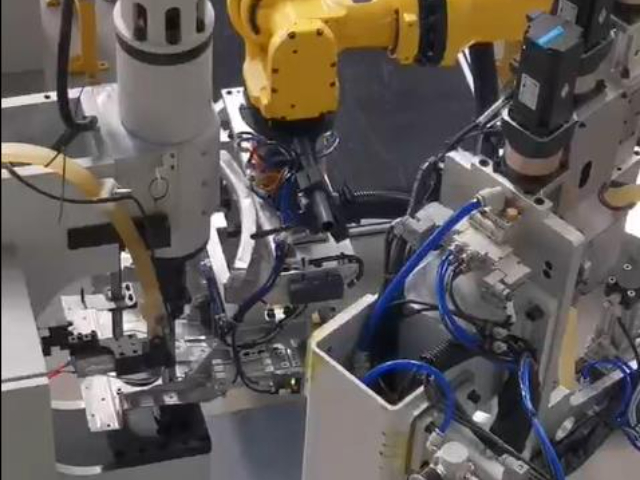
重复定位精度是机器人点焊线能否稳定焊接的基础。工业焊接机器人的重复定位精度通常在±0.05毫米至±0.1毫米之间,这意味着机器人每次回到同一位置时,偏差不会超过一根头发丝的直径。对于点焊工艺来说,电极前列需要准确对准焊点中心,偏移过大会导致焊偏、虚焊或电极磨损加剧。机器人点焊生产线通过高精度减速器和编码器的配合,保证了长时间运行后依然保持稳定的定位能力。即使在连续运行数月后,机器人的定位精度也不会出现明显衰减。相比之下,人工操作的定位偏差通常在1至2毫米,而且会随着工作时间增加而变大。这种稳定的重复定位能力是机器人点焊线在质量一致性方面优于人工的根本原因。电梯配件点焊工艺成熟,构件衔接紧密,保障电梯整体运行平稳安全。江苏机器人点焊生产线管理系统
小型精密工件也可稳定加工,微小焊点成型标准,满足精细加工要求。镇江流水机器人点焊生产线装配
很多制造企业实行两班或三班倒的生产模式,人工产线在夜班时面临工人疲劳、效率下降、质量波动等问题。机器人点焊生产线不受班次影响,24小时都能保持相同的焊接质量和生产节拍。夜班只需安排少量工人负责上下料和巡视,不需要配备完整的焊接班组。这种全天候运行能力让工厂的设备利用率从人工时代的60%至70%提升到85%以上。对于订单量大、交期紧张的企业,多班运行意味着更高的日产量和更短的交付周期。而且,机器人不存在夜班津贴和加班费的问题,夜班的人工成本大幅降低。多班运行的支持让机器人点焊线的产能优势得到充分发挥。镇江流水机器人点焊生产线装配