商机详情 -
浙江智能工厂机器人点焊生产线哪家好
不同的焊接任务对机器人的负载能力有不同要求。点焊工艺通常不需要很大的负载,因为焊接时电极施加的压力由伺服加压系统提供,机器人手臂只需承担自身重量和电缆的重量。但在一些特殊场景中,如焊接大型工件或配合重型变位机,机器人需要具备更大的负载能力。主流的点焊机器人负载范围在6公斤至200公斤之间,企业可以根据工件重量和焊接范围选择合适的型号。负载能力的匹配直接影响机器人的运动速度和加速度,选型过大会增加成本,选型过小则可能导致运动不够灵活。合理的负载配置让机器人在满足焊接需求的同时保持较高的运动效率,也让整线的节拍达到设计目标。点焊机器人在大规模生产中表现出色。浙江智能工厂机器人点焊生产线哪家好
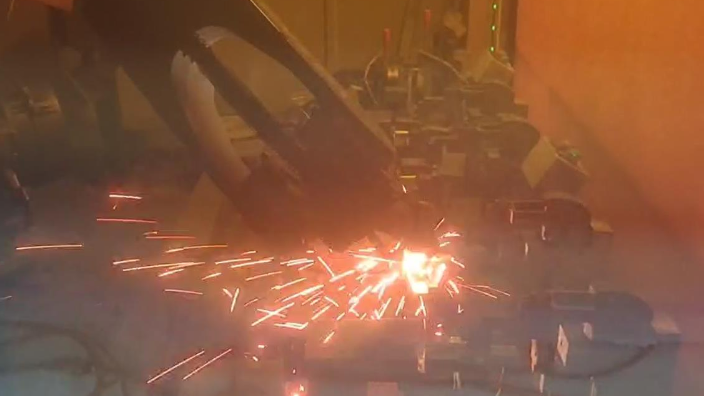
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配轨道交通领域不锈钢、铝合金车体部件焊接,涵盖车厢框架、座椅支架、连接构件等,满足轨道交通产品高强度、高密封性焊接要求。生产线采用多机器人协同作业模式,可完成大型曲面构件与复杂结构件焊接,适配轨道交通产品大尺寸、多焊点生产特点。配备焊接工装与变位机,可调整工件姿态,优化焊接角度,确保焊点可达性与焊接质量。性能表现上,生产线采用高强度机械臂结构,刚性强,负载能力适配轨道交通重型工件焊接,长期运行稳定可靠。焊接系统具备自适应参数调节功能,可根据材质变化自动匹配焊接电流与压力,避免虚焊、烧穿等问题,保障焊接强度。搭载多传感器融合监控系统,实时监测焊接过程压力、电流、位移等参数,异常情况自动预警,提升生产稳定性。连云港智能机器人点焊生产线通过数据采集,生产线的效率得以提升。
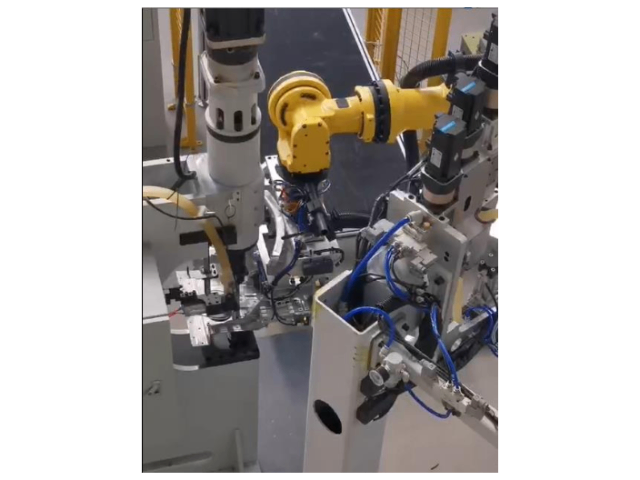
性能方面,产线搭载六轴工业机器人,重复定位精度稳定,运动响应迅速,可实现复杂空间轨迹平稳运行。焊接系统采用中频逆变电源,电流输出平稳,搭配伺服加压机构,电极压力可控,确保每点焊接能量一致。单台机器人焊接节拍可达 2–4 秒 / 点,24 小时连续运行无中断,可满足大规模量产节奏。控制系统具备多轴联动能力,轨迹插补顺滑,焊接过程无明显抖动,焊点成型均匀。该产线优势突出,可减少人工依赖,降低高强度作业带来的人力波动风险。焊接过程参数闭环可控,减少人为操作差异导致的质量波动,提升成品一致性。产线集成实时数据采集模块,可记录电流、压力、时间等关键参数,便于生产追溯与工艺优化。设备运行稳定,维护便捷,易损件更换流程简单,日常保养工作量低,长期使用可降低综合运营成本。
机器人点焊生产线在能源消耗方面具有明显优势。焊接电源采用中频逆变技术,相比传统工频电源节能20%至30%。机器人在非焊接时间处于待机状态,能耗远低于人工操作时设备持续运行的状态。整线的电力消耗通常在50至150千瓦之间,具体取决于机器人数量和焊接频率。与人工产线相比,机器人点焊线的单焊点能耗更低,因为焊接参数经过优化,避免了过大的能量输入。加上焊接缺陷率降低带来的材料节省,机器人点焊线在综合能耗方面的表现优于传统产线。对于注重碳排放管理的企业来说,机器人点焊线不*降低了电力成本,也有助于达成节能减排的目标。长期运行下来,能源费用的节省也是一笔可观的数字。点焊机器人可以与其他设备无缝对接。
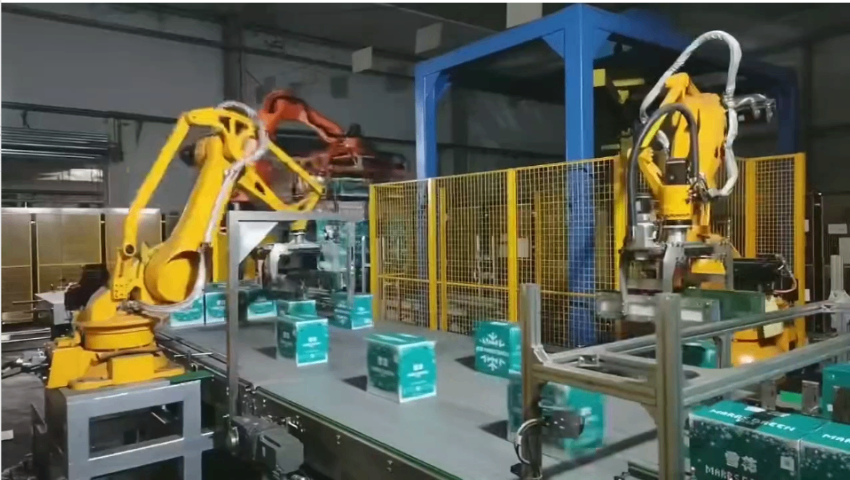
机器人点焊生产线的防护等级直接关系到设备的使用寿命和运行安全。焊接机器人的防护等级通常达到IP67,能够防止粉尘和水的侵入,适应车间内的恶劣环境。控制柜的防护等级通常为IP54或更高,内部电气元件得到有效保护。焊接电源和变位机也具备相应的防护设计,能够在高温、高湿、多粉尘的环境中稳定运行。高防护等级让设备的故障率降低,维修间隔延长,减少了因环境因素导致的停机。对于工作环境较差的工厂,如铸造、冲压车间,高防护等级的机器人点焊线能够长期稳定运行,不需要频繁的清洁和维护,降低了设备管理的工作量。设备搭载过载保护机制,遇到异常工况自动预警,提升生产安全系数。浙江智能工厂机器人点焊生产线哪家好
卫浴五金件焊接表面光滑,无需复杂后处理,提升产品整体外观质感。浙江智能工厂机器人点焊生产线哪家好
变位机是机器人点焊生产线中不可缺少的辅助设备,它负责将工件翻转到适合焊接的角度。单轴变位机可以实现0至360度的连续旋转,双轴变位机则增加了翻转功能,让机器人可以从多个角度接近焊点。变位机与机器人的协同控制是产线稳定运行的关键。控制器根据焊接程序自动指挥变位机在合适的时机旋转到指定角度,机器人在变位机停止后迅速完成焊接,然后变位机旋转到下一个位置。这种协同让一台机器人能够完成原本需要两到三台机器人才能覆盖的焊接任务,减少了机器人数量,降低了设备投资。高级变位机还具备力矩限制功能,当工件超出允许范围时自动报警,防止因工件装夹不良导致的焊接事故。浙江智能工厂机器人点焊生产线哪家好